 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
米菓製造ライン:設備の選定から生産量の最適化まで完全ガイド
コンテンツ
1. はじめに:市場概要と米菓製造ラインの重要性
米菓は、グルテンフリー、穀物ベース、「クリーンラベル」の代替スナックの需要の高まりにより、アジア地域のスナックから世界的なカテゴリーに成長しました。アジア、中央アジア、中東、西側の市場全体で需要が拡大するにつれ、メーカーは一貫性、食感、食品安全コンプライアンスを犠牲にすることなく生産量を拡大するというプレッシャーにさらされています。
この場合、米菓の生産ラインは単なる設備購入ではなく、戦略的投資となります。適切に設計されたラインは、工場が 1 時間あたり何キログラムの製品を生産できるかだけでなく、製品の均一性、人件費、廃棄率、そして最終的には収益性も決定します。新規参入者も拡大するメーカーも同様に、これらのラインがどのように機能するか、そして適切な構成を選択する方法を理解することが、投資を成功させるための第一歩となります。
範囲に関する注意: 「米菓」は一つの工程で一つの製品ではありません。これは、異なるコアマシンと異なる拡張機構を使用する、少なくとも 2 つの異なる製造ルート、つまり蒸して焼いた製品 (せんべい、雪餅) と押出して揚げた製品 (小さなクリスピーな押出米スナック) をカバーしています。このガイドでは、これらを 1 つの一般的なフローではなく、2 つの別個のプロセス パスとして扱います。これは、これらを 1 つのステップバイステップのシーケンスで組み合わせると、どちらかの製品が実際にどのように製造されるかを誤って表現してしまうためです。
2. 米菓製造ラインとは何ですか?
A 米菓製造ライン は、連続的な大部分が自動化されたプロセスを通じて、生の米(または米粉)を完成した包装済みの米菓に加工する機械の統合システムです。単一のスタンドアロン マシンとは異なり、生産ラインは複数のステージを 1 つの調整されたワークフローにリンクします。どの段階がどのような順序で表示されるかは、製品が以下の 2 つのプロセス ルートのどちらに属するかによって異なります。
最新のラインは、小規模作業場に適したコンパクトな半自動セットアップから、最小限の手動介入で 1 日に数トンの米菓を生産できる完全自動の PLC 制御システムまで多岐にわたります。独立した機械とは対照的に、生産ラインの核となる価値は一貫性です。すべてのクラッカーが同じ温度、湿度、タイミングのパラメーターを通過しますが、これを手動またはバッチベースの方法で保証するのは困難です。
3. 米菓の製造ラインはどのように機能するのですか?
米菓は、でんぷんの糊化方法と完成したせんべいの膨張方法に応じて、2つの異なるプロセスルートを経て製造されます。これらのルートは、同じライン上で交換可能なステップではありません。異なるコア機器を使用するため、「焼くか揚げる」段階で単純に交換することはできません。
ルートA 蒸し&焼き(せんべい・せんべい・雪餅)
このルートでは、蒸し器ででんぷんを糊化し、その後オーブンで焼いてクラッカーを膨らませます。せんべいと雪餅は、同じプロセスのバックボーンを共有しています。 2 つの製品の主な違いは、レシピ、シートの厚さ/形状、および調味システム (雪もちは一般的に砂糖/釉薬タイプのコーティングを使用しますが、せんべいは醤油、ゴマ、または香味粉末調味料を使用することが多い) であり、拡張方法の違いではありません。
- 原材料の取り扱いと混合 — 米粉を水とともにミキサーに投入し、レシピ、調味料、添加物に応じて、正確に制御された水分率で均一な生地を形成します。
- 蒸し(糊化) — 混合した材料を蒸し器に通し、飽和蒸気を使ってでんぷんを完全に糊化し、粘りのある柔軟な調理済み生地に変えます。このステップは、成形後ではなく、成形前に行う必要があります。生の小麦粉と水を押して密着したシートにすることはできません。ゼラチン化した生地のみが成形可能な可塑性を持ちます。十分に蒸さないと、濃厚なゴム状の製品が残ります。蒸しすぎると乾燥中にひび割れの原因になります。
- 成形・押出(シーティング) — 調理され、ゼラチン化した生地は、均一な粘稠度になるように混練され、ローラー/成形ダイを通して連続シートまたはロープにプレスまたは押し出されます。糊化は蒸し器内ですでに行われているため、ここでは調理押出機は必要ありませんが、プレス/押出成形機は必要です。
- 冷却と焼き戻し — 蒸したシートを冷却して休ませることで、水分が均一に再分配され、切断前に構造が安定します。
- スライス・カット — 自動スライサーは、冷却されたシートを均一な断片 (正方形、円形、またはカスタム形状) に切断します。
- 乾燥 — 多層乾燥機またはトンネル乾燥機は、いくつかのゾーン化された段階にわたって徐々に均等に水分を減らします。急速に乾燥すると表面にひび割れが発生します。乾燥が不十分だと保存安定性が低下します。
- ベーキング(パフィング段階) — トンネルベーキングオーブンは、制御された高熱を使用して、油を加えずに乾燥した部分を最終的にカリカリに膨らませた形に膨張させ、より軽くて脂肪の少ないクラッカーを作ります。これがせんべいや雪餅の膨張メカニズムを決定づけるものであり、このルートでは揚げるステップはありません。
- 調味料 — シーズニング/フレーバー付け機は、通常、回転ドラムまたはコンベアベースのタンブリング システムを介して、焼き上がったクラッカー全体にパウダー コーティング、液体グレーズ、またはオイル スプレーを適用します。煎餅と雪餅ではレシピや塗りの種類が異なりますが、塗布装置は共通です。
- 冷却と梱包 — 完成したクラッカーは冷却コンベアを通過してから、自動計量および包装装置に入ります。多くの場合、保存期間を延ばすために窒素フラッシングが行われます。
ルート B — 押し出し&揚げ(小さなサクサク押し出しライススナック)
このルートでは、クッキングエクストルーダーを使用して材料を 1 ステップでゼラチン化して成形し、続いて連続的に揚げて製品を膨張させます。ルートAとは機械的にも熱的にも異なる工程であり、単なる「せんべいの揚げ版」ではありません。
- 原材料の取り扱いと混合 — 米または米粉を水および添加剤と混合して、押出飼料に適したスラリーまたは生地にします。
- 調理押出 — 混合物は調理押出機に供給され、加熱と圧力の下でデンプンを糊化し、同じステップでペレット、ストリップ、または小片に成形します。ルート A が別々の混合、成形、および蒸しの段階で行うことを組み合わせます。
- 冷却・焼き戻し — 押し出されたピースは、乾燥前に形状と水分を安定させるために短時間冷却されます。
- 乾燥 — 乾燥機は表面の水分を減らし、揚げる前に押出成形品の形状を整え、油の吸収と最終的な食感の制御を改善します。
- 揚げる(膨らませる段階) — 連続フライヤーは、乾燥した部分を最終的なカリカリとした膨らんだ質感に膨張させます。この油ベースの膨張は、この製品カテゴリを定義するものであり、ルート A で使用されるオーブンで焼くステップと互換性はありません。
- 調味料 — オイル スプレー、パウダー コーティング、または液体調味料は、ルート A と同様に、回転ドラムまたはコンベア タンブリング システムを介して適用されますが、レシピは通常、揚げたベース用に作成されます。
- 冷却と梱包 — 完成したスナックは、自動計量および包装の前に冷却コンベアを通過します。多くの場合、保存期間を延長するために窒素フラッシングが行われます。
この区別が重要な理由: 同じ中間製品を「焼くか揚げるかを選択する」ように単一のラインを構成することはできません。これは、上流の糊化ステップがすでに異なっているためです。つまり、蒸し器ベースのシート成形 (ルート A) と調理押出機によるペレット/ピース成形 (ルート B) です。せんべい/雪餅と押し出し揚げスナックの両方を製造したいメーカーには 2 つのプロセス パスが必要で、下流の設備 (乾燥、味付け、包装) は共有できますが、成形、調理、膨張段階は共有できません。
4. 米菓の生産ラインにはどのような設備が含まれていますか?
2 つのプロセス ルートは成形/調理段階で分岐するため、以下の機器リストはルートごとに整理されており、共通の下流機器は個別に記載されています。
ルートAの装備 蒸し・焼き(せんべい・雪餅)
- ミキサー(生地ミキサー): 米粉、水、添加物をブレンドして、水分含有量が一定の均質な生地を作ります。
- 蒸し器: 飽和蒸気を使用してでんぷんを完全に糊化し、混合材料を柔軟で加工しやすい生地に変えます。これはルート A の決定的な機械であり、ルート B には存在しません。これは成形機の後ではなく前にあります。成形する前に生地を調理する必要があります。
- 成形/プレス機 (シーティングまたは押出ローラー): 冷却してスライスする前に、調理されゼラチン化した生地を連続シートまたはロープにプレスまたは押し出します。
- 冷却と焼き戻し Conveyor: ステージ間の制御された冷却と水分平衡が可能になります。
- スライシングマシン: 材料の無駄を最小限に抑えながら、調理済みの生地シートを均一なクラッカーの形状に切断します。
- 多層乾燥機(トンネル乾燥機): ゾーン別の温度と気流制御を使用して、多くの場合 3 ~ 5 段階で徐々に湿気を減らします。
- ベーキングオーブン(トンネルオーブン): 油を加えずに熱風で製品を膨らませる、煎餅や雪餅の代表的な膨張装置です。
ルート B 機器 — 押し出しおよびチャーハンスナック
- 調理用押出機: 混合、デンプンの糊化、成形を 1 つのステップにまとめます。ルート B の特徴的なマシンであり、ミキサーとスチーマーのセットアップとは機能的に異なります。
- 冷却・焼き戻し Conveyor: 押し出された成形品を乾燥前に安定させます。
- 乾燥機: 揚げる前に形を整え、表面の水分を減らします。
- 連続フライヤー: 油ベースの膨張によって製品を膨らませる - このカテゴリを定義する装置であり、ルート A では使用されません。
下り設備共用(両ルート)
- 調味料 Machine (Flavoring Drum/Conveyor): 油、粉末、または液体調味料を製品の表面全体に均一に塗布します。製品ごとにレシピの配合は異なりますが、設備は共通化できます。
- 冷却コンベヤ: 味付けした製品を包装に安全な温度まで下げ、パック内の結露を防ぎます。
- 自動計量包装機: 正確な分量を測定し、袋や容器を密封します。多くの場合、保存期間を延長するために窒素フラッシュまたは真空密封と統合されています。
- PLC制御システム: 完全自動ラインでは、すべてのマシンの温度、速度、タイミングを調整し、レシピのプリセットとリアルタイムのモニタリングを可能にします。両方のルートで使用され、それぞれに個別のレシピプロファイルが使用されます。
製品範囲に応じて、どちらのルートでも品質管理と食品安全コンプライアンスを実現するために、マルチフレーバー コーティング システム、金属検出器、X 線検査装置などの追加機器を統合することもできます。
5. 米菓生産ラインの能力と生産オプション
生産ラインは通常、さまざまなビジネス規模に合わせて複数の容量階層にわたって提供され、容量階層はルート A とルート B の両方の構成に適用されます。
- 小規模/パイロットライン: スタートアップ、研究開発、または小規模なワークショップに適しています。通常は 50 ~ 150 kg/h、多くの場合は半自動で、ステージ間の手動操作が多くなります。
- 中縮尺線: 成長中のメーカーによくあること。通常は 200 ~ 500 kg/h で、乾燥やベーキング/フライなどの重要な段階で高度な自動化と PLC 支援制御が行われます。
- 大規模な全自動ライン: 産業規模の運用向けに設計されています。完全な PLC 統合、最小限の手作業、および 24 時間連続稼働能力を備え、500 kg/h から 1 ~ 2 トン/h 以上の能力を備えています。
容量の選択は、現在の需要だけでなく、3 ~ 5 年間の予測される成長にも基づいて行う必要があります。これは、後でラインをアップグレードすると、当初よりわずかに高い容量やモジュール式の拡張機能に投資するよりも費用がかかることが多いためです。メーカーが最終的にルート A とルート B の両方の製品を生産することを計画している場合、これは 1 つのラインで両方の生産を期待するのではなく、下流の機器を共有する 2 つの調整されたラインとして計画する必要があります。
6. 米菓の生産ラインを選択する際に考慮すべき重要な要素
- 製品タイプとプロセスルート: 「米菓」というカテゴリ全般に限らず、どのプロセス ルート (蒸して焼く、または押し出して揚げる) が対象製品に適合するか、サプライヤーがその特定のルートでの本格的な設置経験があるかどうかを確認します。
- 自動化レベル: 先行投資と人件費の節約のバランスを取る - 全自動ラインの初期コストは高くなりますが、長期的な労働依存を軽減し、一貫性を向上させます。
- 容量と拡張性: Choose a line that matches near-term output needs while allowing for modular capacity increases as the business grows.
- エネルギー源と効率: 特にエネルギー価格が変動する地域では、ガス、電気、蒸気加熱システムの運用コストを比較します。
- 食品の安全性と認証: 機器が対象の輸出市場に必要な関連衛生基準(ステンレス鋼の接触面、CE 認証など)を満たしていることを確認します。
- アフターサポートとスペアパーツ: Confirm the supplier offers installation support, operator training, and accessible spare parts — critical for minimizing downtime.
- 設置面積と設備の要件: Assess factory space, power supply, and utility requirements (steam, compressed air) needed to support the line.
- サプライヤーの実績: Prioritize suppliers with verifiable installation history and reference projects for your specific process route in markets similar to yours.
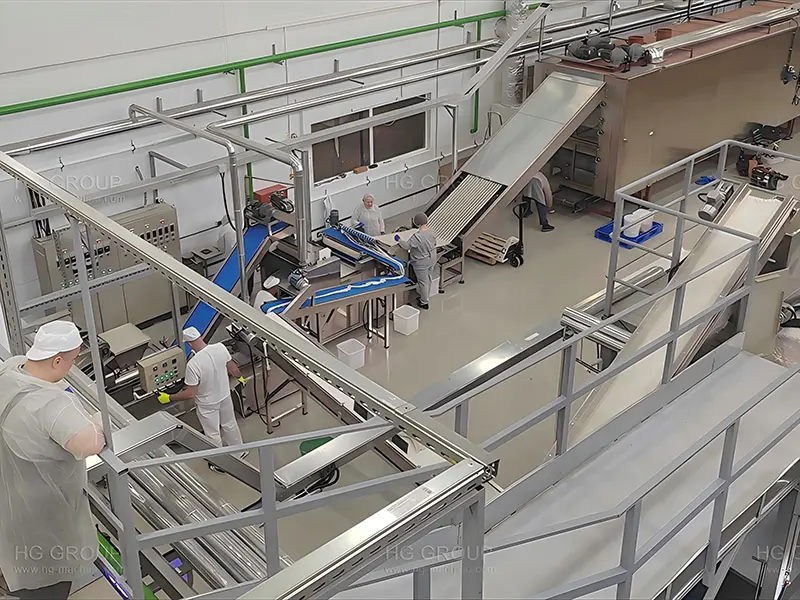
7. 自動化のトレンドと現実世界のアプリケーション
従来の生産から自動生産へ
The rice cracker industry has followed the same automation trajectory seen across the broader snack food sector.従来の生産(手動混合、手作業による成形、バッチ調理に依存)は、労働集約的で一貫性がなく、規模を拡大することが困難です。過去 10 年にわたり、製造業者は、蒸し焼きルートと押し出し揚げルートの両方で、あらゆる段階での温度、タイミング、水分制御を標準化する、PLC 制御の連続ラインへの移行を進めてきました。
Key automation trends shaping current production lines include:
- 統合された PLC 制御システムにより、オペレータは製品ルートごとにレシピ パラメータを保存および呼び出して、一貫した出力を得るために熟練した手動オペレータへの依存を軽減します。
- リアルタイムのモニタリングとデータロギングにより、工場管理者はスループット、ダウンタイム、品質指標を可視化し、継続的な改善を図ることができます。
- モジュール式ライン設計により、メーカーはライン全体を交換することなく、いずれかのルートにステージ (マルチフレーバー コーティングや検査システムなど) を追加できます。
- エネルギー効率の高い乾燥およびベーキング/フライシステムは、出力単位あたりの燃料または電力消費量を削減します。これは、エネルギーコストが世界的に上昇するにつれて、ますます重要な要素となります。
- Reduced manual handling, both to lower labor costs and to meet stricter hygiene expectations in export-oriented production.
現実世界への応用: ウズベキスタンの米菓プロジェクト
These trends are not just theoretical — they are already reshaping how manufacturers in emerging markets approach snack food production.ウズベキスタンのような中央アジア諸国が国内の食品加工能力を増強するにつれ、地元の需要と輸出意欲の両方を満たすために自動せんべいラインが導入され、古い手動または半手動のセットアップを毎日の一貫した生産が可能な連続的なPLC制御システムに置き換えています。
この種のプロジェクトは一般的なパターンを示しています。メーカーは、手作業への依存を減らしながら製品の一貫性を向上させることを目的として、1 回のアップグレードで小ロットの手作業による生産から中~大容量の自動ラインに移行します。 (機器の構成、プロセスルート、プロジェクトの成果の詳細については、ウズベキスタンの米菓生産ラインプロジェクトに関する完全なケーススタディを参照してください。)
8. よくある質問 (FAQ)
おせんべいはどうやって作られるの?
製品により異なります。せんべいと雪餅は、米粉と水を混ぜ、蒸してでんぷんを糊化させて加工可能な生地にし、調理した生地をプレスしてシート状に成形し、スライスして乾燥し、オーブンで焼いて最終的にサクサクとした膨らみのある食感を実現し、味付けして包装します。揚げる工程は含まれません。小さなクリスピーな押し出しライススナックは、別の方法で作られます。調理用押し出し機で材料を 1 つのステップでゼラチン化し、成形し、乾燥させ、その後連続的に揚げて最終的な膨らみのある食感を実現し、その後味付けして包装します。
おせんべいを作るのにはどんな機械が使われていますか?
これは処理ルートによって異なります。蒸し・焼きライン(せんべい、雪餅)は、ミキサー、蒸し器を経て、成型・プレス機、スライサー、多層乾燥機、焼成炉を使用します。 Extruded & fried lines use a cooking extruder, dryer, and continuous fryer instead. Both routes share downstream seasoning and automatic packaging equipment, coordinated by a PLC control system.
米菓の生産ラインはどれくらいの能力を実現できますか?
どちらのプロセスルートでも、処理能力は小規模の半自動ラインの約 50 ~ 150 kg/h から、大型の完全自動工業ラインの 1 ~ 2 トン/h 以上まで、広範囲に及びます。適切な容量は、現在の需要と予測される成長によって異なります。
1つのラインで異なる米菓製品を生産できますか?同じプロセス ルート内で、はい。たとえば、蒸し焼きラインでは通常、調整可能な成形型とプログラム可能な設定を使用して、煎餅と雪餅のレシピ、形状、調味料を切り替えることができ、切り替え時間は最小限に抑えられます。ただし、蒸して焼いた製品と押し出して揚げた製品の間の切り替えには、上記で説明した異なるコア機器 (蒸し器と調理用押出機、オーブンとフライヤー) が必要です。これは別のラインであり、同じラインの設定変更ではありません。
米菓の製造ラインのコストはどれくらいですか?コストはプロセス ルート、容量、自動化レベルに大きく依存します。半自動小規模ラインは全自動産業システムよりも大幅に安価で、ルート A ラインとルート B ラインではコア機器のコストが異なります。価格は構成によって異なるため、ほとんどのメーカーは対象製品、容量、工場の状態に基づいてカスタマイズされた見積もりを要求します。
せんべい・雪餅と押し出しチャーハンスナックの違いは何ですか?せんべいや雪餅は、蒸してでんぷんを糊化し、オーブンで焼いて膨らませます。蒸し器とオーブンを使用する低油プロセスです。押し出し成形されたチャーハンスナックは、調理用押出機でゼラチン化および成形され、その後、連続的に揚げることによって膨らみます。これは、調理用押出機とフライヤーを使用する別のプロセスであり、その結果、異なる食感とより豊かな風味が得られます。一部のメーカーは、両方のプロセス ルートを設置し、下流の調味料と包装設備を共有して、1 つの施設からさまざまな製品を提供しています。
How long does it take to install and commission a rice cracker production line?設置と試運転のタイムラインは、プロセスのルート、ラインの複雑さ、工場の準備状況によって異なりますが、サプライヤーは通常、ラインをフル生産速度に引き上げるためのオペレーターのトレーニングとともに、オンサイトまたはリモートの設置サポートを提供します。
9. 結論: 正しい米菓生産ラインのサプライヤーを選択する方法
Choosing a rice cracker production line is ultimately a decision about long-term production reliability, not just equipment specifications.適切なサプライヤーは機械以上のものを提供する必要があります。製品のプロセスルートに特有のプロセスの専門知識、生産能力計画のサポート、ラインを何年も最大限の効率で稼働し続けるアフターサービスを提供する必要があります。
サプライヤーを評価するときは、価格の見積もりだけではなく、特定のプロセス ルート (蒸して焼く、または押し出して揚げる) での設置実績を調べ、比較可能なプロジェクト (上記のウズベキスタンのケースなど) から参考資料を求め、サプライヤーが貴社の特定の製品配合と対象市場の認証要件をサポートできることを確認してください。製品の加工ルートと生産能力のニーズに適合し、迅速な対応を行うサプライヤーによってサポートされる、適切に選択された生産ラインが、スナック食品のコンセプトを拡張性と収益性の高いビジネスに変えるのです。
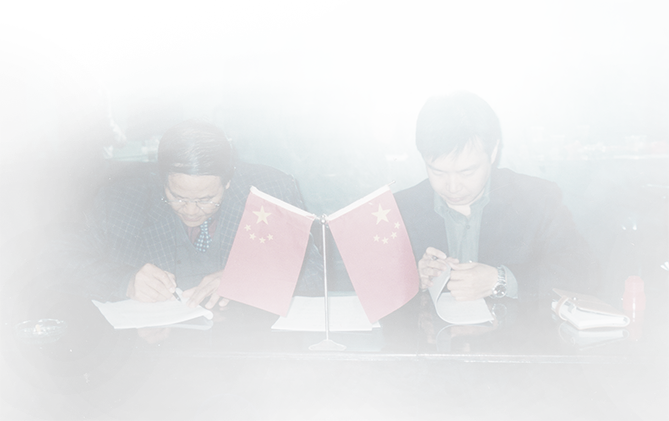
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。