 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
自動チョコパイ生産ライン:マシュマロとチョコレートのバランスを正しく保つ
コンテンツ
チョコパイは棚の上ではシンプルに見えます — 2 つの柔らかいケーキ層、マシュマロの中心、チョコレートの殻。しかし、自動チョコパイ生産ラインは、最初の小さなエラー(不均一なケーキ)が、ずっと後になって割れたチョコレートコーティングや低重量のパイとして現れる一連のステップを保持する必要があります。マシュマロとチョコレートのバランスを正しく取ることは 1 つの設定ではありません。— これは、沿線のすべての駅がその前後の駅にどれだけうまく調整されているかの合計です。この記事では、そのチェーンをステーションごとに説明し、すべての購入者が最終的に答えなければならない 2 つの質問で終わります。それは、品質を落とさずにチョコレートのコストを管理する方法と、指定された方法で動作するラインを実際に提供できるサプライヤーを選択する方法です。
1。ケーキベースの均一性がその後のすべてのステップの基礎を設定する理由
下流のすべては、オーブンから出てくるケーキのベースが同じサイズ、同じ厚さ、同じ水分含有量、パイごとに異なります。ケーキの直径が 1 ミリメートルか 2 ミリメートルでもドリフトした場合、または一部のケーキがわずかにドーム状になり、他のケーキが平らになった場合、マシュマロ注入ステーションは補償する必要があります —。通常は補償できませんが、一貫して補償することはできません。
不均一なベーキングは構造強度にも影響します。乾燥しすぎたケーキは挟むと崩れてしまいます。湿りすぎたケーキは、一度詰めたマシュマロの形を保てず、パイはチョコレートバスに到達する前に丸く広がります。このため、堆積/焼成段階では、ケーキが先に進む前に、生地の厳密な計量、オーブンゾーンの温度の一貫性、および冷却ステップが必要です。— 熱いケーキをサンドイッチに急いで入れることは、3 つ目でのみ見える形状欠陥の最も一般的な根本原因の 1 つです。または4ステーション後。
2。マシュマロ充填:注入量、温度、そしてなぜラインで最も敏感なステップなのか
マシュマロフィリングは、ほとんどのラインが一貫性に対する評判を失ったり、獲得したりする場所です。最も重要なのは 2 つの変数です
注射量。マシュマロが少なすぎるとパイが空洞になり、切り開くと隙間が目立ちます。多すぎると挟むときにパイが押し出され、チョコレートエンローバーが均等にコーティングできないぼろぼろの端ができてしまいます。リアルタイムのフィードバックを備えた容積式または重量ベースの投与ポンプは、これを許容範囲内に保ちますが、マシュマロの粘度も制御されている場合にのみ機能します —。これにより温度が上昇します。
温度。 マシュマロは空気を含んでおり、温度に敏感です。数度冷たすぎるとノズルを通る均一な流れが止まり、接触するとケーキの表面が部分的に満たされたり破れたりします。数度暖かすぎると通気性が失われ、レシピが意図するよりも密度が高く重くなります —。バッチ重量チェックでフラグが立てられるまで、誰にも気づかれずにパイあたりの材料費が静かに増加します。
このステーションは安定した表面ではなく、2 つの構造コンポーネント(ケーキとチョコレートのシェル)の間に位置するため、ライン上の他のほぼすべての点よりも誤差の範囲が小さくなります。経験豊富なオペレーターのほとんどは、このステーションをセンサーと最も密接に計測するステーションとして扱い、他の場所で欠陥傾向が現れた場合に最初に速度を落とすステーションとして扱います。
3。焼きケーキからサンドイッチパイまで:下流ではアライメントエラーがどのように複合するか
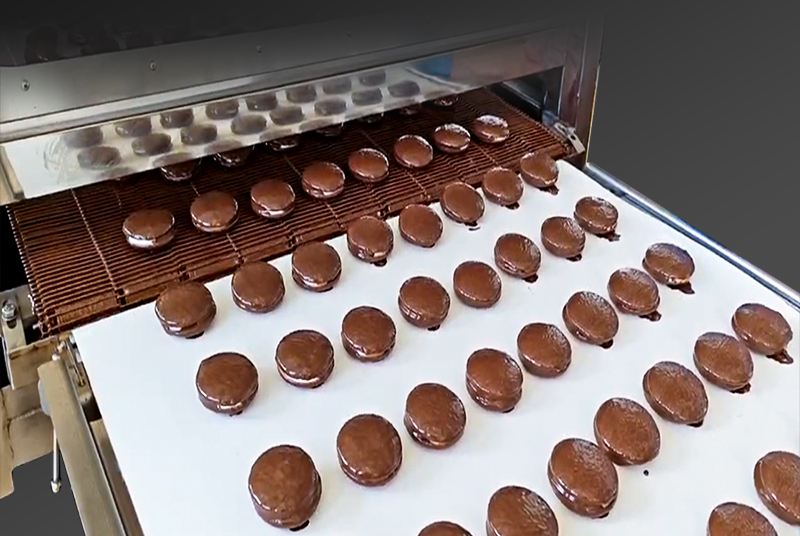
サンドイッチ — 充填されたケーキとトップケーキを組み合わせて押し合わせる — 機械的に見えますが、ここでの小さな位置合わせエラーは平均的ではなくさらに悪化します。上のケーキが中心から少しずれた位置にある場合、マシュマロは片側で不均一に膨らみます。その不均一な膨らみによって、エンローブ中にその側にどれだけのチョコレートが溜まるかが決まり、冷却トンネル内で必要な乾燥時間が変化し、包装紙内でのパイの動作が変化します。
これは、購入者がラインを評価する際に理解すべきメカニズムです。問題はローカルに留まりません。サンドイッチの 2 mm の位置合わせエラーは、3 ステーション後にチョコレート コーティングに一貫性がなくなり、その後はパッケージのシールの完全性の問題として現れる可能性があります。優れたサンドイッチ ステーションでは、重力やコンベアの摩擦だけに頼るのではなく、視覚誘導または機械的にインデックス付けされたアライメントを使用します。これは、エラーが捕捉される前に下流に進むほど、エラーのコストが上昇するためです。
4。チョコレートエンローブシステム:カバー範囲、厚さ、コーティングの一貫性
エンローバーは、パイが最終的なアイデンティティ — を獲得する場所であり、このラインの成分の多くが命を奪う場所です。3 つのことを同時に調整する必要があります
- カバレッジ: 動くチョコレートのカーテンに一貫してコーティングするのが最も難しい部分である下面と端を含め、裸のケーキパッチのないフルで均一なコーティング。
- 厚さ: チョコレートの粘度、カーテンの流量、ベルトの速度によって制御されます。薄すぎるとカバー範囲が不均一になり、厚すぎるとコーティングの重量 — とコスト — が少しずつ増加します。
- バッチ全体の一貫性: たとえ平均厚さが正しかったとしても、パイ間のばらつきが大きいということは、一部のパイがオーバーコーティング(無駄なチョコレート)され、一部のパイがアンダーコーティング(目に見える欠陥)されていることを意味するため、流通の両方の裏にはさまざまな方法で費用がかかります。
ここでは、エンローバー自体と同じくらい焼き戻しも重要です。コーティングの厚さが完璧であっても、焼き戻しの悪いチョコレートは咲きます(表面が鈍く縞模様になります)。そのため、エンローバーに供給する焼き戻しユニットには、単一の設定値だけでなく、独自の温度曲線制御が必要です。
5。冷却トンネルの設計と設定時間を急ぐことができない理由
チョコレートシェルをコーティングしたら、適切に設定するのに十分な時間と適切な温度プロファイルが必要です — 室温まで冷却するだけでなく、安定した形に結晶化し、スナップ、輝き、保存安定性を与えます。パイを冷却トンネルに素早く押し込むのは、よくあるコスト削減の間違いです。製造当日は問題なく見えますが、数週間後にはブルーム、柔らかさ、または輸送中にひび割れるコーティングとして現れます。
適切に設計されたトンネルは、単一の均一なコールド ゾーンではなく、段階的に温度と空気流の両方を制御します — 初期セットがより速くなり、その後、より徐々に安定化します —。トンネルの長さとベルトの速度はエンローバーのスループットと一致する必要があります。ライン速度に対して短すぎるトンネルでは、アンダーセットチョコレートとボトルネックのどちらかを選択する必要があり、どちらも良い取引ではありません。
6。ラインスピードとチョコレートコスト:適切なスループットを見つける
ライン速度とチョコレートコストは、ライン上の他のほとんどの変数よりも直接的に互いに引き合うため、これについては独自の議論が必要です。
なぜ速ければ自動的に安くなるわけではないのか。 エンローバーをより速く実行してスループット目標を達成するには、多くの場合、カバレッジを維持するためにカーテンの流量を増やす必要があり、これによりパイあたりのコーティング重量が増加します。チョコレートは通常、チョコパイの中で最も高価な材料であるため、平均コーティング重量の 0。5–1 グラムの増加を完全な生産実行で乗算しただけでも、意味のあるコスト変動 — となり、多くの場合、チョコレートから得られる労力やエネルギーの節約よりも大きくなります。高速化。
本当の節約はどこにあるのか。 チョコレートのコストを管理するより持続可能な方法は、コーティングの厚さを全体的にカットすることではありません —。これにより、目に見える裸のパッチや欠陥率が危険にさらされ、チョコレートで節約できるよりも手直しや不合格品のコストが高くなります。代わりに、コスト管理は次のことから生まれます:
- 締め付けコーティングの重量変動 したがって、ローエンドが仕様を下回る危険を冒さずに、平均を最小許容厚さに近づけることができます。
- 余分なチョコレートを回収して再利用します エンローバーのオーバーフロー システムから、滴下して無駄にするのではなく — 適切に設計されたエンローバーは、基本的なエンローバーよりもはるかに多くのエンローバーを再循環します。
- カーテンの幅とパイの間隔を正確に一致させます つまり、チョコレートはパイの間やベルトの端から落ちているわけではありません。
- 安定した正しく校正された設定点で焼き戻しユニットを実行しますわずかに焼き色がついたチョコレートは、見た目を覆うために厚い層が必要になることが多く、焼き色の問題を修正するのではなく、隠す必要があるためです。
実際には、最適化する価値のあるスループット数は、「1 分あたりのパイ」だけではありません。— 許容可能なパイあたりのコストを可能な限り低く抑える、コーティング重量と欠陥率での 1 分あたりのパイです。これはライン全体のバランスであり、単一のマシン設定ではありません。
7。梱包前に一般的な欠陥とそれらを捕捉する検査ポイント
欠陥はステーション間でさらに悪化するため、早期に発見する方が最後に発見するよりもはるかに安価です。最も一般的な問題、およびそれらを最もよくキャッチする場所は次のとおりです:
- マシュマロの隙間やオーバーフロー
欠陥のあるコアは下流のものでは修正できないため、パイがエンローバーに入る前に、挟んだ直後に捕まえるのが最適です。 - パイの中心がずれている、または位置がずれている
エンローブ前の視力チェックにより、いずれにしても拒否されるパイにチョコレートを無駄にすることがなくなります。 - 裸のパッチまたは薄いコーティング
エンローブ直後にチェックします。コーティングの欠陥はパイごとに大きく異なるため、理想的にはサンプリングではなく自動視力検査を使用してチェックします。 - ブルームチョコレートまたはソフトセットチョコレート
冷却トンネルを通過した後にのみ検出可能であるため、トンネル出口は標準的な検査チェックポイントであり、コーティング重量のドリフトを捕捉するための重量チェックと組み合わせられることがよくあります。 - 全体的な重量分散
パッケージング前の最後のチェックウェイジャーは最後の防御線であり、マシュマロ、ケーキ、チョコレートなど、個々のステーションのチェックで見逃したものをすべてキャッチします。
最終検査に不合格となったパイはすでにケーキ、マシュマロ、チョコレートを消費しているため、最後の最後にのみ検査するラインはスクラップ率が高くなる傾向があります。ラインの早い段階で検査ポイントを配布すること—単純な重量チェックや視力チェックでも—は、メーカーがコア機械に触れることなく行うことができる、よりコスト効率の高いアップグレードの 1 つです。
8。チョコパイ生産ラインサプライヤーの選び方
技術的な状況を念頭に置くと、サプライヤーの決定は、評価中に直接尋ねる価値のあるいくつかの実際的な質問に帰着します:
実際の製品仕様を実行する参照ラインを表示できますか? 一般的なウェーハまたはサンドイッチ クッキーのラインはチョコ パイのラインと同じではありません — マシュマロ インジェクションとチョコレート エンロービングは特殊なステーションです。ビデオを依頼するか、理想的には、個々のマシンのデモだけでなく、同等の製品を製造する作業ラインに直接訪問してください。
ラインはシステムとして設計されていますか、それとも別の機械から組み立てられていますか? セクション 3 で説明した複合エラーの問題は、個々のマシンの品質と同じくらいステーション間の統合が重要であることを意味します。サンドイッチング、エンローブ、冷却ステージが速度とタイミングをどのように伝達するかを具体的に尋ねてください。— ライン全体の同期 PLC 制御は、1 つのコンベア上にボルトで固定された独立したタイミングのマシンとは大きく異なります。
平均的な厚さだけでなく、実際に保証できるチョコレートコーティングの重量変動は何ですか? セクション 6 で説明したように、差異とはコストの勝敗です。テストデータに裏付けられた許容範囲がなく、平均的な厚さしか見積もることができないサプライヤーは、コスト管理に役立つことを証明していません。
後でボルトで固定されるのではなく、どのような検査とデータ ロギングが組み込まれていますか? 視力検査とチェックウェイトは、改修するよりも設計段階で統合する方がはるかに安価です。検査ポイントがベースライン設計の一部なのか、それとも別のライン項目なのかを尋ねてください。
切り替え時間、スペアパーツの入手可能性、ローカル サービスのサポートなど、実際の総コストはいくらですか? ライン自体の定価の低下は、スペアパーツの出荷の遅さや現地の技術サポートの欠如によって相殺される可能性があり、どちらも元の節約額をはるかに上回るダウンタイムコストに変わります。
購入前に独自のレシピを試用してもらえますか? マシュマロの粘度とチョコレートの配合はメーカーによって異なります。標準的なデモレシピではなく、実際の材料 — でトライアルを実行する意欲のあるサプライヤーは、ラインがインストールされるとどのように動作するかについて、より正直な全体像を提供します。
良い 自動チョコパイ生産ライン これは、優れた個々のマシンの合計ではありません。— ケーキの均一性、マシュマロの詰め物、位置合わせ、チョコレート コーティング、冷却がすべて下流にエラーを伝達するのではなく、相互にサポートするように調整されたシステムです。マシュマロとチョコレートのバランスを正しくし、チョコレートのコストを管理するには、どちらも同じ基本的な規律が必要です。つまり、すべてのステーションで厳しい許容範囲を設け、検査ポイントを最後にのみではなく早期に配置し、証明できるサプライヤーを配置することです。— 約束するだけでなく — ライン全体が 1 つの統合システムとして実行されることを約束します。
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。