 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
チョコレートスティック生産ライン内:その仕組みとセットアップに必要なもの
コンテンツ
チョコレートスティック生産ラインの実際の機能
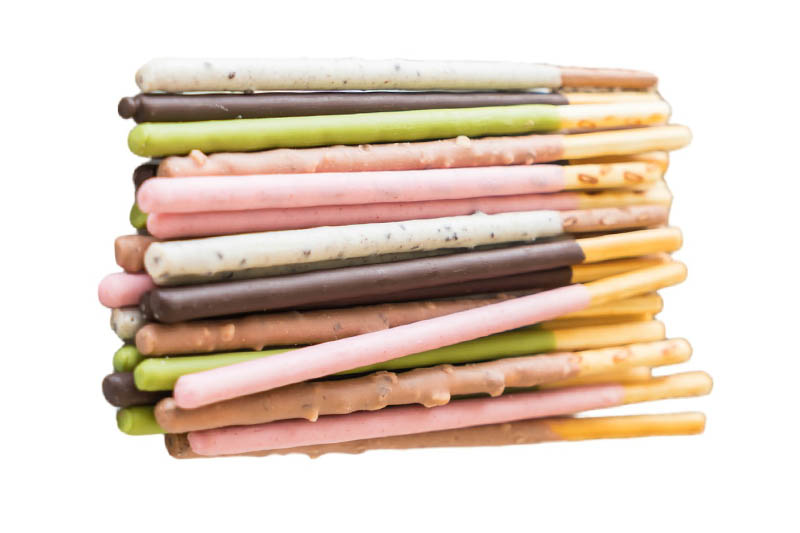
チョコレート スティック生産ラインは、チョコレートを細長いスティックまたはバー形式に連続的に成形、成形、冷却、切断、パッケージ化するように設計された一連の相互接続された機械です — チョコレート クリームを詰めたウェーハ スティック、固体のチョコレート バトン、チョコレートでコーティングされたビスケット スティック、またはローブを着たシェルが付いたクッキー スティック。最終製品はシンプルに見えますが、その背後にある製造プロセスには、正確な温度制御、高速成形、同期切断、穏やかな取り扱いが含まれており、最初のチョコレートの堆積から完成した包装されたスティックまで製品の完全性を維持します。
スラブや成形チョコレートラインとは異なり、スティックの長さと幅の比率は、成形、切断、または冷却における不一致により、目に見える欠陥 — 曲がった端、不均一なコーティング、壊れやすい破損点、または層間の接着不良。よく設計されたチョコレート スティック製造ラインは、プロセス全体を通じて正確な機械同期と制御された環境条件を通じてこれらの変数を排除します。
最新のチョコレート スティック ラインは、1 日あたり数億本のスティックを生産する大手多国籍ブランドから、単交代制で事業を展開する中規模の地域メーカーに至るまで、幅広い菓子メーカーによって使用されています。機器はそれに応じて拡張され、プロセス フロー全体を理解することで、購入者、プラント管理者、製品開発者は、どのタイプのラインが製品と容量の要件に適合するかについて、情報に基づいた意思決定を行うことができます。
チョコレートスティックラインのコアプロセスフロー
毎 チョコレートスティック生産ライン
ステージ1:チョコレートの準備と焼き戻し
チョコレートを堆積、エンローブ、または共押出する前に、カカオバターの結晶構造を所望の形態 V(ベータ)結晶に安定させる制御された温度曲線を通して、チョコレートを適切に焼き戻し — する必要があります。適切に焼き戻されたチョコレートは、表面が光沢があり、スナップがきれいで、保存期間が安定しています。連続焼き戻し機(焼き戻し機とも呼ばれます)がラインの始点に統合され、下流の堆積速度またはエンローブ速度に合わせた流量でチョコレート塊を処理します。ダークチョコレートの場合、典型的な焼き戻し曲線には、~50°C への加熱、~27°C への冷却、および ~31–32°C への再加熱が含まれます。ミルクとホワイトチョコレートは、わずかに低い最終温度 (29–30°C)を使用します。焼き戻しが間違っていることが、完成したスティックのブルーム(灰色で白亜質の表面)と柔らかくワックス状の質感の根本原因です。
ステージ2:成形 — 押し出し、堆積、またはエンローブ
成形段階は製品の種類によって大きく異なります。固体チョコレートスティックの場合、連続押出またはワンショット堆積システムにより、溶融強化チョコレートが連続ロープに成形されるか、可動ベルトまたは金型内で個々のスティックが形成されます。充填またはコーティングされたスティック製品(チョコレート エンローブを備えたビスケット スティックなど)の場合、ビスケットまたはウェーハ スティック基材は、スティックの四方をコーティングする焼き戻しチョコレートの制御された滝であるエンローブ カーテン — を通して供給されます。共押出システムは、チョコレートの外殻とクリーム、キャラメル、またはプラリネの充填物が同心円状のチャネルを備えたダイを通して同時に押し出され、1 つのステップでスティック構造を形成する製品に使用されます。
ステージ3:冷却トンネル
成形またはエンローブした後、チョコレート スティックはマルチゾーン冷却トンネルを通過し、そこでチョコレートは正確に制御された温度と空気流の条件下で固化されます。チョコレートスティックラインの冷却トンネルは通常長さ 8–20 メートルで、独立して温度を調整できる 3 つまたは 4 つのゾーンに分かれています。入口ゾーンは 10–14°C で動作し、熱衝撃を受けることなく外殻を急速に硬化させますが、中間ゾーンと出口ゾーンは徐々に 15–18°C まで温められ、凝縮を防ぎ、完全な内部結晶化を保証します。トンネルベルトの速度、ゾーン温度、空気流速度は、製品の断面質量と望ましい処理速度に適合させる必要があります。過冷却により、粘着性のある変形したスティックがカッターで詰まります。過冷却により、熱亀裂や脆い破損が発生します。
ステージ 4: 切断とサイズ調整
連続押出またはエンローブされたロープ製品の場合、高速回転または超音波切断ステーションが連続製品を目標長さの個々のスティックに分割します。超音波カッター(高周波振動を使用して抗力なく切断)は、チョコレートコーティングを汚すことなく、よりクリーンでバリのない切断面を生成するため、チョコレートエンローブ製品に好まれます。ロータリーワイヤーカッターは、より柔らかいスティック製品や充填されたスティック製品によく使用されます。カット長の精度は、ベルト速度エンコーダにリンクされたサーボ駆動のタイミング システムによって制御され、適切にメンテナンスされた生産ラインで ±1–2 mm の公差を達成します。重量チェックや視力検査を使用する拒否システムは、通常、カッターの直後に設置されます。
ステージ 5: コンディショニングとパッケージング
包装前に、カットされたチョコレートスティックは短いコンディショニングコンベアを通過し、室温(通常は 18–22°C)で安定して、チョコレートが完全に設定され、製品温度が包装フィルムに適合していることを確認します。チョコレートスティックの包装機には、高速フロー包装機(個々のスティック用)、マルチパックコレーター、その後にピローパックまたはトレイシーラー、小売ボックス形式のカートンラインなどがあります。最新の機器では、個々のチョコレート スティックのフロー ラッピング速度が通常 1 分あたり 600–1,200 パックに達するため、スティックの向きを維持し、ハンドオフ ポイントでの破損を防ぐために堅牢なインフィード処理が必要です。
チョコレートスティック製品の種類とそれを作るライン
すべてのチョコレートスティックが同じ方法で作られているわけではなく、製品タイプによってどのライン構成が必要かが決まります。主な製品カテゴリとそれに対応する生産アプローチの内訳は次のとおりです:
| 製品タイプ | 成形方法 | 基板 | 主要な機器 | 典型的な出力 |
| ソリッドチョコレートバトン | 連続押出 + カット | なし | テンペラー、押出機、冷却トンネル、カッター | 500–2,000 kg/時 |
| ローブを着たビスケットスティック | エンローブカーテン | ビスケット/クッキースティック | ビスケットオーブン/フィーダー、エンローバー、冷却トンネル | 200–800 kg/時 |
| 充填クリームスティック(ウェーハ) | ウエハース焼き + クリームフィリング + エンローブ | ウェーハシート | ウェーハオーブン、クリームスプレッダー、ローリング/カット、エンローバー | 300–1,200 kg/時 |
| 共押出充填スティック | 共押出ダイ | なし(自己形成) | 共押出機、冷却トンネル、超音波カッター | 400–1,500 kg/hr |
| プレッツェルまたは米割り棒 | 部分的または完全なエンローブ | プレッツェル/クラッカースティック | フィーダー、部分エンローバーまたは浸漬タンク、冷却トンネル | 150–600 kg/時 |
主要な機器コンポーネントと購入時に探すもの
チョコレートスティックの製造ラインは、その中で最も弱い機器と同じくらい優れています。ライン — を評価する場合、新品を購入するか、再生品を購入するか、カスタム ライン — を構成するかに関係なく、これらは製品の品質、スループット、総所有コストに最も直接影響を与えるコンポーネントです。
チョコレート焼き戻し機
少なくとも 3 つの温度制御ゾーンと、変動バッファーを可能にするために計画されたライン スループットの 110–120% に一致する容量を備えた連続焼き戻し機を探してください。主な仕様には、焼き戻し度測定(オンライン粘度または結晶化指数モニタリング)、CIP(クリーンインプレイス)機能、およびアイドル期間中の結晶成長を防ぐための撹拌機能を備えたジャケット付きチョコレート保持タンクが含まれます。主要なサプライヤーには、Selmi、Aasted、Sollich、Bühler — が含まれており、いずれも 200 kg/時から 5,000 kg/時を超えるモデルを提供しています。
エンローブマシン
スティック製品用のチョコレートエンローバーは、カーテン幅を調整できる(さまざまなスティック幅に対応するため)、下側コーティング用の底部エンロービングドラム、コーティングの厚さを制御する送風システム、および冷却前にチョコレートの表面を水平にする振動テーブルを備えている必要があります。取り外し可能なチョコレートトレイを備えたステンレススチール構造は、効率的なグレード切り替えに不可欠です。一般的に、Sollich(Turbotem シリーズ)、Demmler、または Savage Bros。のカーテンエンローバーが指定されます。チョコレート再循環ポンプに細心の注意を払ってください — 遠心設計は過労によりチョコレートの粘度を損なう可能性があります。ギアポンプの設計はより穏やかで好まれます。
冷却 トンネル
スティックラインの冷却トンネルは、±0。5°C への独立したゾーン温度制御、上流成形機と同期した可変ベルト速度、および製品切り替え間の簡単な洗浄を可能にする衛生的なベルト設計を提供する必要があります。トンネルの幅によって、並べて走行できるスティックの数が決まります — トンネルが広くなると (600–1,200 mm)、ライン速度を上げずにスループットが向上します。エネルギー効率は仕様要件として高まっています。最新のトンネルでは、EC モーター ファンと断熱パネルを備えた直接膨張冷凍を使用して、古い設計と比較してエネルギー消費を 20–30% 削減しています。
切断システム
超音波切断システムは、ローブ付きチョコレートスティックとソリッドチョコレートスティックのゴールドスタンダードであり、レーンあたり毎分最大 200 回の速度でクリーンな切断を実現します。超音波ホーンは 20–40 kHz で振動し、チョコレートを潰したり引きずったりすることなく、カットポイントでチョコレートを効果的に溶かします。ワイヤーカッターは、より柔らかい製品や低速ラインに適した低コストの代替品です。カッターを指定するときは、最小カット長範囲と最大カット長範囲、同時レーン数、上流ベルトとの同期方法(エンコーダリンクサーボまたは機械式)、および異なるスティック長の切り替え時間を確認します。
包装機
フローラッパー(水平フォームフィルシール機)は、個々のチョコレートスティックの主要な包装形式です。主な仕様には、包装速度 (1 分あたりのパック数)、最小および最大パック寸法、フィルム互換性(OPP、金属化 OPP、紙ベースの持続可能なフィルム)、およびインフィード システム タイプ(ラグ、ベルト、またはロボット配置を備えたチェーン コンベア)が含まれます。マルチパック小売フォーマットの場合、製品のバックログや損傷を防ぐために、ダウンストリーム コレーター、トレイ エレクター、およびカートン マシンをアップストリーム フロー ラッパー速度に適合させる必要があります。一般的に指定されているブランドには、Ilapak、Bosch Packaging(現 Syntegon)、Ulma、Cavanna などがあります。
キャパシティ プランニング: ライン速度を生産目標に合わせる方法
チョコレートスティックの生産ラインに投資する際の最も一般的な間違いの 1 つは、公称機械容量と生産条件下で実際に達成可能な生産量を誤って調整することです。能力計画に現実的に取り組む方法は次のとおりです。
- 年間ボリューム目標から始めましょう: 年間生産目標(kg またはスティック数)を年間計画生産時間で割ります。計画されたダウンタイムの要因: ほとんどの菓子ラインは、良好な条件下では 85–92% OEE(全体的な設備効率)で動作します。これは、切り替え、洗浄、および軽微な停止により、公称容量の約 8–15% が失われることを意味します。
- 必要なライン速度を kg/hr またはスティック/分で計算します たとえば、目標が 3,000 トン/年で、90% OEE で 5,500 生産時間/年を実行する場合、必要な正味スループットは 3,000,000 kg ÷ (5,500 × 0。90) = 約 606 kg/hr になります。公称容量 700–750 kg/hr のラインを選択して、快適なバッファーを確保してください。
- マルチレーン操作のアカウント: 同じベルト上で複数の製品レーンを並べて実行すると、ベルト速度を上げずにスループットが倍増します —。これにより、製品にかかる機械的応力を低く抑えることができます。幅 50 mm のスティックを 6 レーン走行する幅 1,200 mm の冷却トンネルは、同じベルト速度で 6× の単一レーン出力を生成します。下流のカッター、コレーター、包装機が結合されたレーン出力を処理できることを確認します。
- チョコレート供給システムの規模をピーク需要に合わせて調整します 焼き戻し機とチョコレート保持タンクは、始動サージに対応し、切り替え後にラインが全速力に加速する際の焼き戻しの不安定性を防ぐために、ピークライン需要の少なくとも 120% に適したサイズにする必要があります。
- CIPと切り替え時間を忘れないでください: 複数の SKU またはフレーバーを実行するラインの場合、1 日または 1 日 2 回のクリーニングと切り替えサイクルに 1–3 時間を消費する可能性があります。CIP 対応機器はこの時間を大幅に短縮するため、特に 3 つ以上の製品バリエーションを持つラインの場合、総所有コストの計算で重く重み付けする必要があります。
チョコレートスティックラインの衛生設計と食品安全要件
チョコレートスティックの製造には、複数の段階 — 堆積、エンローブ、切断、移送コンベア — でのオープン製品の取り扱いが含まれますが、ラインが衛生基準に合わせて設計されていない場合、これらはすべて潜在的な汚染ポイントとなります。小売または食品サービスの顧客に供給するメーカーにとって、GFSI が認めた食品安全基準(BRC、IFS、SQF、FSSC 22000) への準拠は基本的に必須であり、機器は衛生管理システムをサポートする必要があります。
材料と表面の仕様
チョコレートスティックライン上のすべての製品接触面は、食品グレードのステンレス鋼(AISI 304 または 316)、食品承認ポリマー(UHMW-PE、PTFE、アセタール)、または該当する場合は食品グレードのアルミニウムで作る必要があります。細菌の付着を防ぎ、効果的な洗浄を可能にするために、表面には最低 Ra 0。8 μm の仕上げが必要です。水平の平らな表面、排水できない中空の部分、チョコレートの残留物が蓄積して微生物の増殖を引き起こす可能性のあるコンポーネント間の狭い隙間を避けてください。
多製品ラインにおけるアレルゲン制御
ナッツ含有チョコレートスティックとナッツフリーチョコレートスティックの両方を生産するラインにとって、アレルゲン管理は重要な食品安全要件です。これは、洗浄効果を確認するために ATP 綿棒検査またはアレルゲン特異的 ELISA 検査を行う、アレルゲン切り替え間の検証済みの洗浄手順を意味します。機器の設計では、洗浄後にアレルゲンを含むチョコレートの残留物が残る可能性のある凹部や接合部を最小限に抑える必要があります。多くのメーカーは、アレルゲン切り替えのリスクとコストを完全に排除するために、アレルゲン含有製品の専用ラインに投資しています。
金属探知と異物制御
金属探知機または X 線検査システムは、切断の下流および最終包装の前にチョコレート スティック ラインに組み込む必要があります。金属検出器は、鉄粒子 ≥1。5 mm、非鉄 ≥2。0 mm、ステンレス鋼 ≥2。5 mm(導電性と湿気により製品効果が高いチョコレート製品の典型的な性能)を検出するように検証する必要があります。X 線システムは、高密度の異物(ガラス、石、骨、高密度プラスチック)の追加検出を提供し、高級製品ラインの一次検査として指定されることが増えています。
チョコレートスティックラインの一般的な品質問題とその根本原因
適切に設計されたチョコレートスティックの生産ラインであっても、品質上の欠陥が繰り返し発生すると、生産チームがイライラする可能性があります。最も一般的な問題とその根本原因を知ることで、より迅速な診断と修正が可能になります。
- ファットブルーム(グレーの表面): ほとんどの場合、不適切な焼き戻し — チョコレート塊内の種結晶が少なすぎる、最終焼き戻し温度が間違っている、または冷却トンネルの温度変動によって引き起こされます。焼き戻し度計の校正を確認し、設定値に対して冷却トンネルゾーンの温度を確認します。
- コーティングの厚さが不均一: エンローブスティック製品では、カーテンの流れが不安定であること、送り込みベルトのスティック間隔が可変であること、または送風機の圧力が過剰で上面からチョコレートが過剰に除去されることなどにより、チョコレートコーティングが不均一になります。エンローバーポンプの流量とカーテンリップの状態に蓄積や部分的な詰まりがないか確認してください。
- ぼろぼろまたは汚れた切り口: 超音波カッターでは、ソノトロードホーンの摩耗や位置ずれ、切断圧力の誤り、または切断周波数の調整不足が示されます。ワイヤーカッターでは、ワイヤーの張力と切断時の製品の温度が主な変数です。暖かすぎる(冷却不足)スティックは、カッターの種類に関係なく、切断時に常に汚れが付着します。
- パッケージの引き継ぎ時にスティックが破損する: 通常、機械的な取り扱いの問題 — コンベア間の搬送ギャップが広すぎる、包装機での送り込み速度が速すぎる、またはガイド レールの位置がずれていて製品がねじれたり折れたりする。また、冷却トンネルが冷たすぎて、内部で完全に結晶化する前にスティックが脆くなるかどうかも確認してください。
- 完成したスティックの凝縮: 包装段階で冷たいスティックがより暖かく湿気の多い環境に移されるときに発生します。包装エリアの露点は、出るスティックの表面温度が常に室内の露点を超えるように制御する必要があります。コンディショニングコンベアが、梱包前に製品が温まるまでの十分な滞留時間を確保していることを確認してください。
- スティック間の重量の変動: 堆積または押し出された固体チョコレートスティックの場合、重量の変化は焼き戻し粘度の変動、押出機ポンプの圧力の変化、または摩耗したノズルやダイに関連付けられます。連続チェックウェイジャー データを傾向化し、押出機の速度や堆積量をリアルタイムで調整するために使用する必要があります。通常、目標重量の 1。5% を超える標準偏差は、調査が必要なプロセス パラメータを示します。
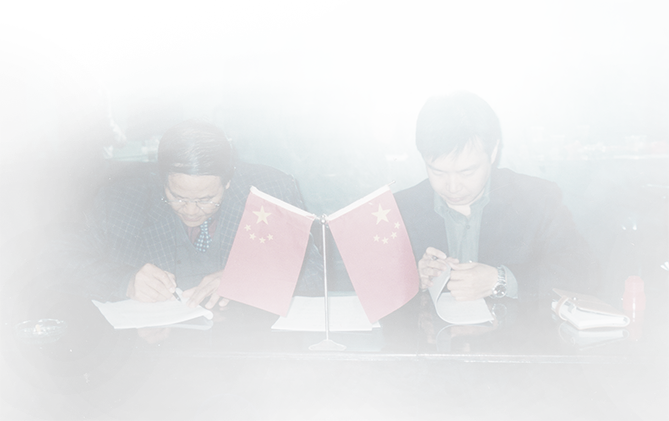
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。