 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
ポテトチップスライン設置のための工場の準備方法
コンテンツ
加工ポテトチップス生産ライン設置のための工場の準備方法
加工済みポテトチップス生産ラインの設置は、単に装置を納品し、機械を位置決めし、電源を接続するだけの問題ではありません。これは、工場インフラストラクチャ、プロセス機器、ユーティリティ システム、機械インターフェース、および運用上の安全性の間の調整が必要なエンジニアリング プロジェクトです。
生産ラインは正しく製造され、個別にテストできますが、工場フロアの準備が整っていない、ユーティリティ接続が正しく配置されていない、下流の機器が承認されたレイアウトと一致していない、またはメンテナンスアクセスが見落とされている場合、設置の遅延が発生します。
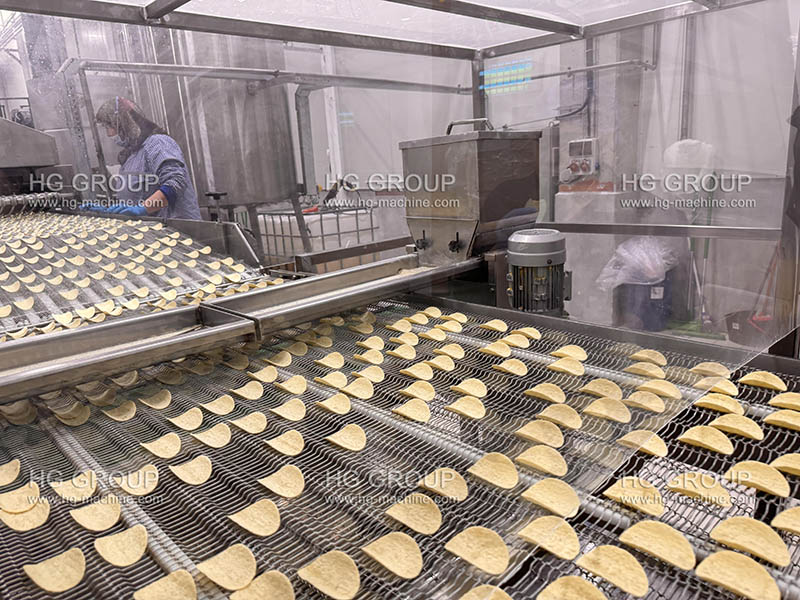
加工済みまたは積み重ね可能なポテトチップスの場合、生産には生地の準備、シート化、切断、成形、揚げ、冷却、味付け、下流での取り扱いなどのいくつかの連続した操作が含まれるため、これらの問題は特に重要です。正確な構成は、製品、マシン モデル、および合意されたプロジェクトの範囲によって異なります。
熱と制御 などの産業用加工サプライヤーは、フライ加工、油ろ過、油加熱、製品冷却、シーズニング、排気管理、および制御を統合した加工チップ加工方法を説明しています。
Heat and Control
1
これは、エンジニアリングの中心的な原則を示しています。工場の準備状況は、個々の機械だけでなく、生産システム全体について評価する必要があります。
このガイドでは、機器の納入前に工場を準備する方法、設置の準備が整っているかを確認する方法、機器のサプライヤーと顧客が回避可能なプロジェクトのリスクを軽減する方法について説明します。
1. 機器の納入前に工場の準備を開始する必要がある理由
工場の準備は、機器が到着した後ではなく、プロジェクトのエンジニアリング中に開始する必要があります。
機械が製造され出荷されると、その位置の変更、ユーティリティ接続の再配置、プラットフォームの変更、または下流のコンベアの変更を行うには、顧客、地元の請負業者、または機器サプライヤーによる追加の作業が必要になる場合があります。これらの変更は、設置順序や試運転にも影響を与える可能性があります。
Factory Readiness の目的は、現場が機器を物理的に受け取り、その運用とメンテナンスに対応し、指定されたユーティリティを提供し、完全な生産プロセスとの安全な統合をサポートできることを確認することです。
1.1 工場での準備がプロジェクトのタイムライン全体に影響する
次のシーケンスを考えてみましょう。
1. プロジェクトエンジニアリング
製品要件、マシン構成、レイアウト、インターフェイスを確認します。
2. 工場での準備
必要に応じて、土木工事、公共事業、アクセスルート、排水、および補助インフラストラクチャを完了します。
3. 機器の配送と設置
付属の機器を受け取り、位置決め、位置合わせ、接続、検査します。
4. 試運転と製品の試用
安全性、機械の機能、プロセスの統合、製品の性能を検証します。
これらの段階は関連していますが、互換性はありません。建物が完成しても、必ずしもユーティリティの準備が整っているとは限りません。また、ラインが機械的に設置されていても、プロセスが製品試験の準備ができているとは限りません。
1.2 問題の発見が遅すぎることによる代償
工場の準備問題は通常 4 つのカテゴリに分類されます。
-
物理的制約: 機器は建物内に入ることができず、所定の位置に収まることも、メンテナンスのためにアクセスすることもできません。
-
設備の欠陥: 電気容量、暖房インフラ、圧縮空気、換気、または排水が確認された要件を満たしていません。
-
インターフェースの不一致: コンベヤーの高さ、搬送ポイント、制御信号、または下流の機器が承認された構成と一致しません。
-
運用上の制約: 清掃アクセス、オペレーターの移動、資材の取り扱い、または安全設備が不十分です。
それぞれの問題により、追加の請負業者の作業、機器の位置変更、接続の変更、再テスト、または試運転の遅延が発生する可能性があります。
実際的な教訓は、図面をレビューして変更を計画できる間に、これらの制約を特定することです。
1.3 工場出荷準備のベースラインを確立する
製造が完了する前、または機器が発送される前に、サプライヤーと顧客は文書化された一連の参照情報に同意する必要があります。
-
承認された機器のレイアウトと全体の寸法。
-
該当する場合、機器固有の設置および基礎要件。
-
電気、空気圧、暖房、その他のユーティリティ仕様。
-
接続位置とインターフェース図。
-
機器の配送と設置アクセスの手配。
-
顧客が提供するインフラストラクチャに対する責任の割り当て。
-
コミッショニングの前提条件と受け入れ基準。
エンジニアリング ルール: 一般的な設置チェックリストではなく、承認されたプロジェクト文書によって実際の技術要件を決定する必要があります。
2. 工場レイアウト、設備配置、アクセス
工場の総床面積が十分であっても、生産ラインには適さない場合があります。重要な問題は、安全なアクセス、作業可能な材料の流れ、メンテナンスのクリアランス、および必要なすべてのユーティリティ接続を維持しながら、完全な機器構成が利用可能なスペース内に収まるかどうかです。
2.1 実際の現場条件に照らして機器のレイアウトを検証する
承認されたレイアウトは、建築図面のみに依存するのではなく、工場の現在の調査と照らし合わせてチェックする必要があります。
調査では次のことを特定する必要があります。
-
建物の長さ、幅、および使用可能な内部の高さ。
-
柱、梁、ドア、構造障害物、固定設備。
-
床レベル、傾斜、階段、溝、排水溝。
-
配電設備およびユーティリティ接続ポイントの位置。
-
必要に応じて、機器の基礎または支持構造。
-
上流の準備および下流の調味、搬送、および包装の機器に利用可能なスペース。
レビューでは、突き出たモーター、電気キャビネット、アクセス ドア、プラットフォーム、配管、その他の付属または顧客提供のコンポーネントを含む、実際の機器の設置面積を考慮する必要があります。
メンテナンス時にモータが取り外せない場合や、メンテナンスドアが全開にならない場合には、機械本体を収めるレイアウトが適さない場合があります。
2.2 設置だけでなくメンテナンスも考慮した設計
メンテナンス クリアランスとは、機器の耐用年数中にコンポーネントの検査、清掃、調整、交換に必要なスペースです。
製造されたポテトチップスラインの場合、これには、構成に応じて、混合装置、シート化および成形コンポーネント、コンベア、フライヤーアセンブリ、油処理コンポーネント、調味料機器、および電気キャビネットへのアクセスが含まれる場合があります。
なぜこれが重要なのでしょうか?
機械が壁や別の機械に近すぎると、保守担当者がドライブ アセンブリにアクセスしたり、ベルトを検査したり、コンポーネントを取り外したり、保守のために機器を安全に隔離したりすることができない可能性があります。したがって、設置中にレイアウトに小さな妥協が生じると、運用上の問題が繰り返し発生する可能性があります。
正しいクリアランスは機器によって異なります。これは、想定される普遍的な距離からではなく、サプライヤーの設置およびメンテナンスの文書から確立される必要があります。
検証方法: 承認された一般配置図を検討し、現場で関連するアクセス領域を物理的に確認します。取り外し可能な部品、サービスドア、昇降装置、およびコンポーネントを引き出すために必要なスペースには特に注意してください。
2.3 配送とインストールへのアクセスを確認する
マシンの最終的な位置はレイアウト問題の一部にすぎません。また、機器をその位置に移動できなければなりません。
発送前に次のことを確認してください。
-
建物の入り口および内部通路の寸法。
-
ドア開口部の高さと幅(障害物を含む)。
-
フォークリフト、パレットトラック、またはその他の承認されたハンドリング機器用の回転スペース。
-
床耐荷重と搬入経路の制限。
-
設置方法に必要な場合は、クレーンまたは吊り上げアクセスが必要です。
-
実際の出荷パッケージまたはモジュールの寸法と重量。
-
設置を待つ機器の一時保管スペース。
梱包時の寸法は動作時の設置面積と大幅に異なる場合があります。生産ホール内に収まる機械であっても、出入り口を通ったり柱の周りを移動したりすることが不可能な場合があります。
吊り上げおよび取り扱いの取り決めでは、メーカーが指定した吊り上げポイント、荷物の重心、取り扱い機器の耐荷重、および地域の作業場の安全要件も考慮する必要があります。
検証方法: 出荷情報と取り扱い計画を、測定されたサイトアクセス寸法と比較します。特別な吊り上げ要件については、機器を納入する前にサプライヤーに確認してください。
2.4 マテリアルフローと下流設備の調整
加工ポテトチップスの製造は一連のプロセスです。一般的な行には次のものが含まれます。
乾燥成分の準備と混合 → 水の添加と湿式混合 → シート化 → ロータリー切断と成形 → 分離と適切なトリム処理 → 揚げる → 冷却 → シーズニング → スタッキングと下流での処理。
正確な配置は異なる場合があります。特定の操作を統合するシステムもあれば、別個のモジュールまたは異なる製品処理配置を使用するシステムもあります。
したがって、レイアウトは製品の移動方向でチェックする必要があります。
たとえば、シーティングおよび成形セクションがフライセクションの送り込みと一致しない高さまたは位置で排出する場合、インターフェースに機械的な変更が必要になる場合があります。シーズニング機器が冷却排出口から遠すぎる場合は、追加のコンベアまたは移送装置が必要になる場合があります。
これらは単にスペース計画の問題ではありません。これらは、製品の搬送、プロセスの継続性、アクセス、ラインの制御の統合に影響します。
レイアウトでは、原材料がどこに入るのか、完成品がどこから出ていくのか、オペレーターが作業する場所、廃棄物やプロセス残留物が扱われる場所も特定する必要があります。
2.5 床および構造要件の確認
すべての機械に特別なコンクリート基礎が必要であるとは考えないでください。要件は、機械の設計、動作荷重、サポートの配置、および設置手順によって異なります。
お客様および地元の構造エンジニアは、床が次の点に適合するかどうかを確認する必要があります。
-
静的な機器負荷。
-
動的荷重と振動 (該当する場合)。
-
支持脚に荷重が集中します。
-
プラットフォーム、タンク、配管、または補助装置からの追加負荷。
-
指定されたアンカーボルト、埋め込みプレート、基礎など。
床の平坦度、レベル、高さは、サプライヤーの実際の設置要件に照らして評価する必要があります。床が平らでない場合は位置決めや位置合わせが複雑になる可能性があり、また不適切な支持条件により不安定になったり、隣接するモジュールの接続が困難になったりする可能性があります。
工場での準備完了の決定: レイアウトは、供給された機器が承認された配置で配送、設置、操作、清掃、保守できる場合にのみ準備が完了します。
3. 公共事業とインフラストラクチャの準備状況
サポート サービスが不十分または互換性がない場合、マシンは意図したとおりに動作できないため、ユーティリティ計画は設置準備の最も重要な部分の 1 つです。
ただし、製造されたポテトチップスの生産ラインはすべて同じユーティリティ要件を備えているわけではありません。加熱方法、モーター構成、制御アーキテクチャ、補助装置、プロジェクトの範囲はすべて、必要なインフラストラクチャに影響を与える可能性があります。
お客様は、HG のエンジニアリング チームからプロジェクト固有のユーティリティ スケジュールを入手する必要があります。
3.1 電源、接地、および制御インターフェース
電気の準備には、工場に電力が接続されていることを確認するだけでは不十分です。
電気レビューでは以下をカバーする必要があります。
-
利用可能な供給電圧と周波数。
-
電気的な位相構成。
-
利用可能な容量と予想される負荷。
-
主な絶縁および保護装置。
-
保護接地と接着。
-
ケーブルの配線、ケーブル入口の位置、および配線の配置。
-
制御盤の位置と環境条件。
-
上流および下流の機器とのインターフェース。
-
外部制御信号の要件 (該当する場合)。
サプライヤーの電気文書には、機器に必要な電源と接続の取り決めが記載されている必要があります。その後、顧客の電気請負業者は、工場の配電システムがこれらの要件をサポートできることを確認する必要があります。
たとえば、サイトの総負荷には、モーター、混合装置、コンベア、加熱システム、オイルポンプ、冷却装置、調味料システム、および補助ユニットが含まれる場合があります。実際の負荷は、供給範囲に含まれるアイテムとそれらの電源の供給方法によって異なります。
単にモーターの銘板定格を追加するだけでは、最終的なサイトの需要を確立するには不十分な場合があります。サプライヤーの電気設計とプロジェクトの負荷評価を使用して、適切な容量と保護を決定する必要があります。
接地は安全要件であり、オプションの試運転調整ではありません。電気設備は、資格のある担当者によって、機器の文書および適用される現地の規制に照らして検証される必要があります。
制御インターフェイスにも同様の注意が必要です。機械には独自のコントロール パネルがある場合がありますが、隣接する機械との通信には合意された信号やインターロックが必要な場合があります。配線を開始する前に、制御インターフェイスを文書化する必要があります。
検証証拠: 承認された電気図面、ユーティリティスケジュール、供給特性の確認、および文書化された電気検査およびテスト結果。
3.2 圧縮空気
供給された構成に応じて、空気圧アクチュエーター、シリンダー、バルブ、またはその他の機器の機能に圧縮空気が必要になる場合があります。
関連する質問は次のとおりです。
-
圧縮空気を必要とする機械はどれですか?
-
使用圧力範囲はどの程度に規定されていますか?
-
通常運転時と同時運転時はどのような流れが必要ですか?
-
どのような空気品質要件が適用されますか?
-
接続はどこに配置する必要がありますか?
-
使用時に隔離と圧力調整が必要ですか?
コンプレッサーの公称容量では、機器接続部に十分な空気が利用できるかどうかが自動的に確立されるわけではありません。配管、他の工場の消費者、漏れ、同時需要での圧力損失は、実際のパフォーマンスに影響を与える可能性があります。
湿気、油、粒子による汚染が空気圧コンポーネントや生産環境に影響を与える可能性がある場合、空気の質も重要です。
検証方法: サプライヤーが指定した圧力、流量、および空気品質の要件を、コンプレッサー システムおよび分配設計と比較します。関連する接続ポイントの動作条件を確認します。
製造されたポテトチップス ラインごとに普遍的な圧力や流量の値を指定しないでください。
3.3 加熱エネルギーと揚げ物システムの要件
加熱設備は現場のユーティリティインフラに影響を与えるため、揚げ物セクションには特に注意が必要です。
選択した機器に応じて、暖房には電気システムまたは別の指定されたエネルギー源が使用される場合があります。一部の工業用フライシステムは、外部加熱装置、熱交換器、油循環、濾過、および関連するサポート機器を使用します。 Heat and Control が公開している製造チップ システム情報には、これらの考えられるプロセス インターフェイスが示されていますが、その特定の設計が HG 設置に適用されると想定すべきではありません。
建設または機器の納品前に、次のことを確認してください。
-
指定された加熱方法。
-
必要なエネルギー源と利用可能な容量。
-
該当する場合、バーナー、燃料供給、または関連する安全要件。
-
プロジェクトには、オイルの循環、濾過、移送、保管のインターフェースが含まれています。
-
必要な隔離、監視、および保護措置。
-
フライヤーと排気システムまたは熱除去システムの間のインターフェース。
-
選択した暖房および燃料の配置に適用される現地の承認。
燃料の種類、動作圧力、エネルギー消費量、排気要件は、実際のプロジェクトの仕様に基づいて決定する必要があります。他のメーカーの機器や異なるモデルから推測すべきではありません。
石油の貯蔵、移送、濾過、または冷却が含まれる場合、これらのシステムも工場のレイアウトとユーティリティ計画で考慮する必要があります。
検証方法: 機器の出荷前に、フライヤーの文書、ユーティリティスケジュール、サイトのエネルギー供給、該当する現地要件の共同レビューを実施します。
3.4 排気、換気、除熱
揚げ物などの熱を伴う作業では、熱、湿気、オイルミスト、臭気が発生することがあります。量と特性は、プロセス、装置の筐体、加熱装置、製品、および動作条件によって異なります。
工場は、プロジェクトに専用の排気、全体換気、局所抽出、熱除去、または汚染防止装置が必要かどうかを判断する必要があります。
レビューでは次のことを考慮する必要があります。
-
排気接続位置と寸法。
-
指定された抽出能力と運転条件。
-
補給空気の要件。
-
排出場所と適用される環境制限。
-
点検や清掃のためのアクセス。
-
室内温度と周囲の作業エリアへの潜在的な影響。
よくある設計ミスは、必要な空気の流れや、排気と補給空気の間の相互作用を検証せずに排気ダクトを設けることです。不適切に設計されたシステムでは、熱や空気中の汚染物質を意図どおりに制御できない可能性があります。過剰な抽出やバランスの悪い抽出も、局所的な空気の流れを妨げたり、望ましくない圧力差を生じさせたりする可能性があります。
検証方法: サプライヤーと資格のある局所換気エンジニアに、必要なインターフェイスとシステム設計について同意してもらいます。設置前に、該当する環境、防火、および職業上の要件を確認してください。
3.5 排水、清掃、衛生規定
清掃要件は、機械の設置後ではなく、レイアウト開発中に考慮する必要があります。
必要な手配は、機器の洗浄方法とお客様の食品安全手順によって異なります。一部のコンポーネントには、ドライクリーニング、制御されたウェットクリーニング、または特定の定置洗浄の手配が必要な場合があります。これらのメソッドは互換性があると想定すべきではありません。
工場レビューでは以下を特定する必要があります。
-
関連する各機械の承認された洗浄方法。
-
該当する場合、水と清掃サービスの要件。
-
排水ポイントと設備との関係。
-
油、残留物、または洗浄廃液を含む必要性。
-
電気機器や敏感なコンポーネントの保護。
-
清掃、点検、メンテナンスのためのアクセス。
-
承認されたプロセス廃棄物の取り扱いと廃棄。
機械のサポートの下やアクセスできない位置にある排水管は、掃除が難しい場合があります。不適切な排水計画は、水の滞留、汚染のリスク、またはメンテナンス活動の妨げにつながる可能性もあります。
お客様は、ライン全体が洗浄用に設計されている、またはすべてのコンポーネントが直接水洗浄に適していると想定すべきではありません。
検証方法: サプライヤーに洗浄指示を確認し、工場の衛生担当者または食品安全担当者に、提案された洗浄と排水の取り決めを承認してもらいます。
3.6 プロジェクト固有のユーティリティ スケジュールを作成する
公共事業スケジュールには、必要なサービス、その仕様、接続ポイント、責任者、および準備状況を検証するために必要な証拠を特定する必要があります。
| ユーティリティまたはサービス | 確認事項 | 検証 |
|---|---|---|
| 電源 | 電圧、周波数、相、負荷、保護、接続位置 | 承認された電気図面と資格のある検査 |
| 保護接地 | 必要な接地および接着の手配 | 電気試験および検査記録 |
| 圧縮空気 | 圧力、流量、品質、接続ポイント(必要な場合) | サプライヤーの仕様と現場での測定 |
| 加熱エネルギー | 加熱方法、エネルギー源、容量、安全規定 | 機器の仕様と現地のエンジニアリングレビュー |
| 排気と換気 | 必要な抽出、補給空気、排出の手配 | 承認された換気設計と機能チェック |
| 水と排水 | 該当する清掃要件、排水および廃棄物の処理 | 承認された衛生計画と現場検査 |
| 制御インターフェース | 信号、インターロック、絶縁および統合の要件 | インターフェイスの図面と合意されたテスト計画 |
このスケジュールの値は、実際の HG 機器構成およびプロジェクト ドキュメントから入力する必要があります。これらは、製造されたポテトチップスの生産ラインの普遍的な仕様ではありません。
4. 機械的設置とプロセスラインインターフェース
機械設置は、承認された設計が物理的な生産システムとなる段階です。目的は、単に各機械を配置することではなく、機械、支持構造、コンベヤ、ユーティリティ接続、および制御インターフェースが意図したとおりに連携して動作することを確認することです。
4.1 位置決め、水平調整、位置合わせ
機器を配置する前に、設置チームは合意された基準点を特定し、床の状態を確認する必要があります。
チームは、必要に応じて、配置、サポート、水平調整、固定、および位置合わせに関してメーカーの指示に従う必要があります。
機器モジュールは隣接するコンベア、移送ポイント、配管、またはその他の機械に接続する必要がある場合があるため、これらの作業は重要です。設置位置が承認されたレイアウトと異なる場合、接続が正しく整列しない可能性があります。
潜在的な影響には次のようなものがあります。
-
隣接するモジュールを接続するのが困難。
-
接続構造物や配管に予期せぬ負荷がかかる。
-
ベルトのトラッキングまたは転送の問題。
-
アライメントが影響を受ける箇所での振動または機械的摩耗の増加。
-
ラインをテストする前にやり直してください。
アライメント公差とレベリング要件は、該当する設置図とマニュアルから取得する必要があります。すべてのマシンに想定公差を適用しないでください。
検証方法: 依存関係にある接続を続行する前に、実際の機器の位置を記録し、承認された基準点との位置合わせを確認し、逸脱があれば文書化します。
4.2 コンベヤの高さと移送点の調整
コンベヤは比較的単純なコンポーネントとして扱われることが多いですが、重要なプロセス インターフェイスです。
製造されたポテトチップスラインでは、製品は定義された順序で複数の作業を経ます。成形、揚げ、冷却、シーズニング、および下流の処理の間の移行は、機器の設計と互換性がなければなりません。
インストールのレビューでは、以下を確立する必要があります。
-
供給および排出の高さ。
-
コンベヤの幅と進行方向。
-
トランスファーポイントのジオメトリ。
-
各インターフェースでの製品処理要件。
-
駆動および速度制御の仕組み。
-
清掃やメンテナンスのためのアクセス。
-
隣接するマシン間で必要な通信。
インターフェイスの整合性が不十分な場合の結果は、製品と機器によって異なります。これらには、製品の蓄積、移送の中断、成形品の損傷、不均一な積載、または過剰な手作業が含まれる場合があります。
関連する接続の詳細が欠落している場合、一般配置図だけから正しいインターフェイスを決定することはできません。
検証方法: 納品前にインターフェース図面を確認し、設置中に物理的な転送ポイントを検査します。実際の接続が承認された設計と一致していることを確認します。
4.3 モジュール間の機械的インターフェース
機械間のすべての接続が単純なコンベア接続であるわけではありません。
プロジェクトによっては、インターフェースにサポート フレーム、オイル処理配管、排気ダクト、電線管、空気圧ライン、ガード、またはアクセス プラットフォームが含まれる場合があります。
プロジェクト チームは、どのコンポーネントが HG によって供給され、どのコンポーネントが顧客または地元の請負業者によって供給または設置される必要があるかを明確にする必要があります。
たとえば、機械には内部オイル循環アセンブリが含まれている一方で、外部サービス接続は顧客の範囲内である場合があります。境界が定義されていない場合、各当事者は、相手方が作業を完了すると想定する可能性があります。
機械的インターフェイス レジスタは、この問題を防ぐのに役立ちます。
| インターフェース | 解決すべき質問 |
|---|---|
| マシンツーマシン | 接続コンベヤ、フレーム、またはトランスファー アセンブリは誰が供給しますか? |
| 設備から建物まで | サポート、アンカー、または構造上の変更は必要ですか? |
| フライヤーからユーティリティまでのシステム | 外部配管、絶縁、サービス接続は誰が提供しますか? |
| 装置から排気まで | どのような接続が含まれており、誰がダクト工事を完了しますか? |
| 機器から制御までのシステム | ケーブル、信号、統合作業は誰が提供しますか? |
| 機器から梱包まで | 吐出高さ、処理量、動作モードは互換性がありますか? |
各インターフェイスには名前付きの所有者と、図面または書面による仕様が必要です。
4.4 電気制御、インターロック、および非常停止
複数の機械を含むラインには、調整された安全性と制御のアプローチが必要です。
インターロックは、定義された条件が満たされない限り、動作を防止または制限する制御装置です。機械の設計によっては、これにはガード、アクセス ドア、操作シーケンス、または機器モジュール間の通信が含まれる場合があります。
非常停止機能も完全な設置の一部として考慮する必要があります。必要な場所、カバレッジ、リセット動作、および接続されたマシン間の関係は、機器のリスク評価、制御設計、および適用される規制によって異なります。
複数の機械を電源に接続するだけでは、それらの制御システムが統合ラインとして安全に動作することは確立されません。
プロジェクト チームは以下を確認する必要があります。
-
どの制御機能が各マシンにローカルであるか。
-
マシン間でどの信号を交換する必要があるか。
-
起動シーケンスとシャットダウンシーケンスがどのように調整されるか。
-
異常な状態が上流および下流の機器にどのような影響を与えるか。
-
非常停止機能と保護機能が適用されるものはどれですか。
-
安全機能がどのようにテストされ文書化されるか。
検証方法: 承認された電気回路図、制御インターフェイスの文書、および安全性評価を使用して、機能テスト計画を準備します。資格のある担当者は、通常の生産操作の前に必要な保護機能をテストする必要があります。
4.5 個々のマシンの運用だけでは不十分な理由
機械は単独では正しく動作できますが、生産ライン全体が要求どおりに機能しないことがあります。
仮想のインターフェイスの問題を考えてみましょう。成形セクションは安定した速度で動作し、フライヤーのコンベアは独立したテスト中に正しく動作します。実際の転送速度やインターフェイスの位置に互換性がない場合でも、連続生産が中断される可能性があります。
これは一般的なエンジニアリングの例であり、HG の顧客事例を文書化したものではありません。
同じ原理が、冷却、シーズニング、スタッキング、および下流の包装にも当てはまります。各ユニットは独自の機能テストに合格する可能性がありますが、システム全体では蓄積、枯渇、一貫性のない転送、または繰り返しの停止が発生します。
したがって、プロセス統合には次の 2 つのレベルでの検証が必要です。
-
個々のマシンの検証: 付属の各マシンは、該当する要件に従って動作します。
-
統合ライン検証: 接続されたマシンは製品信号と制御信号を正しく交換し、合意されたテスト条件の下で連携して動作します。
インストールを成功させるには、両方に対処する必要があります。
5. 工場準備チェックリスト
次のチェックリストは、プロジェクトの準備中およびインストール前のレビュー中に使用できます。これは一般的なエンジニアリングのフレームワークです。最終チェックリストは実際の機器の範囲に適合させる必要があります。
| 検査項目 | なぜそれが重要なのか | 証拠または検証方法 | 責任者による確認 |
|---|---|---|---|
| 承認された機器のレイアウト | 機械の位置とインターフェースを確立します | 承認されたレイアウト図面 | サプライヤー、顧客、プロジェクト エンジニア |
| 建物の実際の寸法 | 柱、ドア、構造物との競合を特定します | 現場調査と図面の比較 | お客様の地元請負業者 |
| 配信アクセス | 荷降ろしや移動中に機器が挟まれるのを防ぎます | 測定したアクセスルートと対応計画 | 顧客設置チーム |
| 床とサポートの状態 | 適切なサポートとポジショニングを確保 | 必要に応じて現場検査と構造評価 | お客様の構造エンジニア |
| メンテナンスクリアランス | 整備、点検、清掃が可能 | サービス文書と照らし合わせたレイアウトのレビュー | サプライヤー顧客メンテナンスチーム |
| 電源 | 機器要件との互換性を確保 | 電気図面と現場検証 | サプライヤー、顧客、電気技師 |
| 接地と保護 | 電気の安全性をサポート | 認定された検査および試験記録 | お客様の電気技師の安全責任者 |
| 圧縮空気 | 必要に応じて、空気圧機能が損なわれるのを防ぎます | 圧力、流量、品質の検証 | サプライヤー顧客ユーティリティチーム |
| 暖房および燃料システム | 選択したプロセス構成との互換性を確保します | 承認された設備スケジュールと安全性レビュー | サプライヤー 顧客 公共事業請負業者 |
| 排気と換気 | 熱、オイルミスト、臭気、および該当する環境要件に対応 | 承認された設計と機能検証 | 顧客換気請負業者サプライヤー |
| 排水と清掃 | 衛生とメンテナンスの要件をサポート | 清掃計画と現場調査 | 顧客衛生チームのサプライヤー |
| コンベヤーおよび搬送インターフェース | モジュール間の製品の流れを維持します | インターフェース drawings and dimensional inspection | サプライヤー設置チーム |
| 電気および制御インターフェース | 協調動作が可能 | 回路図、信号リスト、インターフェイスのテスト計画 | サプライヤー顧客自動化チーム |
| 警備員と緊急停止 | 安全な設置と運用をサポート | リスク評価と文書化された機能テスト | サプライヤーの顧客安全担当者 |
| ダウンストリーム接続 | 味付け、取り扱い、または包装との不適合を回避します | 合意されたインターフェース仕様 | 顧客サプライヤー下流機器プロバイダー |
| 設置工具と吊り上げ装置 | 安全かつ効率的な機器の取り扱いを可能にします | 承認された吊り上げおよび設置計画 | お客様設置業者様 |
| コミッショニング資料 | 計画的なテストを実行できるようにする | 合意された試験材料と試験計画 | サプライヤー顧客生産チーム |
| 準備の承認 | 未解決の重大な問題があるため、インストールを続行できなくなります | 署名済みの工場準備状況レビュー | 顧客のプロジェクトマネージャー、サプライヤーの代表者 |
チェックリストの使い方
すべての項目を単純な「はい」か「いいえ」の質問として扱わないでください。ユーティリティは存在しても不適切である場合や、配置図が現在のサイトと照合されずに存在する場合があります。
各項目について、次のいずれかを記録します。
-
準備完了: 証拠が検討され、要件が満たされています。
-
未解決: 作業が残っているか、証拠が不完全です。
-
該当なし: この要件は、合意された機器構成には適用されません。
-
保留点: 関連する設置または試運転作業を続行する前に、未解決の問題に対処する必要があります。
準備状況レビューでは、責任者、是正措置、および未解決の各項目を閉じるために必要な証拠を特定する必要があります。
署名されたチェックリストは、検証された現場の状況を反映している場合にのみ役立ちます。
6. よくあるインストールミスとその防止方法
以下のリスクは一般的な産業用機器の設置リスクです。これらは、文書化された HG 顧客の失敗に関する主張ではありません。
6.1 間違い 1: 機械の設置面積だけを中心に工場を設計する
問題点: 機械は建物に収まりますが、オペレーターが重要なコンポーネントにアクセスできない、メンテナンス ドアが完全に開かない、または昇降装置が整備が必要な部品に到達できない。
そうなる理由: レイアウト計画では、完全な設置および動作範囲ではなく、機械の主要な寸法に焦点を当てます。
潜在的な結果: 位置変更、追加の構造作業、困難なメンテナンス、または回避可能なダウンタイム。
予防措置: レイアウトを最終決定する前に、一般配置図とサービス クリアランス、アクセス ドア、昇降要件、および実際の現場調査を確認します。
6.2 間違い 2: 仕様ではなく見積もりからユーティリティを作成する
問題点: 電気容量、圧縮空気、暖房サービス、または排気接続が供給された機器に適していません。
なぜそうなるのか: 顧客は、以前の工場設備、類似の機械、または一般的な光熱費の消費量に関する仮定に依存しています。
潜在的な結果: 追加の電気工事、ユーティリティ システムの変更、テストの遅延、または指定された条件外での機器の操作。
予防措置: プロジェクト固有のユーティリティ スケジュールと接続図面を要求します。地元の責任ある請負業者に、現場をこれらの書類と照合して確認してもらいます。
6.3 間違い 3: マシン接続を交換可能なものとして扱う
問題点: コンベヤーの中継点、配管接続、サポート構造、または下流側のインターフェースが一致していません。
なぜそうなるのか: プロジェクト チームは、見た目が似ているマシンは同じインターフェイスを備えているか、設計変更後の予備図面を使用していると想定しています。
潜在的な結果: 製造の手戻り、アダプターの追加、調整の困難、または製品フローの中断。
予防措置: 最新の承認済み図面を使用し、インターフェース登録を維持します。設置前にすべての変更をサプライヤーに確認してください。
6.4 間違い 4: 工場計画時にフライヤー環境を無視した
問題点: 建物の排気、熱除去、油の取り扱い、または清掃の取り決めが実際の揚げ物システムと一致していません。
この問題が発生する理由: フライヤーは、サポート サービスを備えたプロセス モジュールではなく、独立したマシンとして扱われます。
潜在的な結果: 不適切な作業条件、清掃の困難、未解決の環境要件、または試運転の遅延。
予防措置: フライヤーの構成とそれに関連するユーティリティ、換気、油の取り扱い、および清掃インターフェイスをサプライヤーおよび資格のある地元のエンジニアに確認してください。
特定の要件は、選択した設計によって異なります。他のフライシステムからコピーしないでください。
6.5 間違い 5: 制御統合を検討せずに機械の設置を完了する
問題点: 個々のマシンは動作しますが、統合されたラインには互換性のない動作シーケンス、信号の欠落、または未解決のインターロックがあります。
なぜそうなるのか: 機械的な完了は、ライン全体の準備が完了していることの証拠として扱われます。
潜在的な結果: 繰り返しの停止、信頼性の低い製品搬送、危険な動作条件、または追加の試運転作業。
予防措置: 配線と統合が完了する前に、制御アーキテクチャ、信号リスト、起動および停止ロジック、機能テスト計画について合意します。
6.6 間違い 6: 設置後まで清掃手配を放置する
問題点: 排水管、アクセス ポイント、洗浄接続、または廃棄物処理の配置は、機器を設置すると使用するのが困難になります。
発生理由: クリーニングは工場のレイアウト要件ではなく、運用上の問題であると考えられます。
潜在的な結果: アクセスの悪さ、清掃作業の増加、水管理の問題、または衛生上のリスク。
予防措置: レイアウトを最終決定する前に、関連する各コンポーネントの承認された洗浄方法を確認してください。排水と清掃のインターフェースを工場の衛生チームと確認します。
6.7 間違い 7: 現場が確認される前に機器を出荷する
問題点: 工場のフロア、ユーティリティ、アクセスルート、または支持構造が未完成なまま機器が到着します。
なぜそうなるのか: 出荷日がプロジェクトの主要なマイルストーンとなりますが、準備が整っているかどうかは証拠ではなく建設の進捗状況によって判断されます。
潜在的な影響: 保管期間の延長、繰り返しの取り扱い、設置の中断、および追加のプロジェクトコスト。
予防措置: 正式な派遣前準備状況レビューを開催します。出荷を決定する前に、未解決の問題、責任者、閉鎖日、および合意された制限を記録します。
7 つのシナリオすべてにおいて最も効果的な予防策は、承認された文書と検証された現場の状況に裏付けられた早期の調整です。
7. サプライヤーと顧客の責任の調整
設置の問題の多くは、機械の欠陥や建物の欠陥によって引き起こされるものではありません。これらは、機器サプライヤーの作業と顧客の作業の境界が明確に定義されていないために発生します。
プロジェクトを成功させるには、機器を納入する前に合意された責任分担が必要です。
7.1 各インターフェースを誰が供給、設置、検証するかを定義する
プロジェクト固有の責任マトリックスでは、次の 4 つのアクティビティを区別する必要があります。
-
供給: コンポーネントまたはサービスを提供するのは誰ですか?
-
設置: 物理的に設置して接続するのは誰ですか?
-
検証: 合意された要件を満たしていることを誰がチェックしますか?
-
承認: 結果を正式に承認するのは誰ですか?
これらのアクティビティは、異なる当事者に属する場合があります。
たとえば、機器サプライヤーが電気図面を提供し、顧客が現場の電気設備を手配し、資格のある電気技術者が必要なテストを実行し、顧客のプロジェクト マネージャーが完了した作業を承認することがあります。
図面を提供しても、サプライヤーが対応するサイト インフラストラクチャを設置する責任を負うことが自動的に意味されるわけではありません。
7.2 推奨される責任マトリックス
以下に割り当て例を示します。最終的な取り決めは、プロジェクト契約と技術的範囲で合意する必要があります。
| アクティビティ | 機器サプライヤー | お客様 | 地元の請負業者/専門家 |
|---|---|---|---|
| 装置のレイアウトと付属の機械の寸法 | 供給機器情報の作成・確認 | サイトの配置を検討して承認する | 必要に応じて現地調査をサポートします |
| 敷地の準備と建築条件 | 機器固有の要件を提供する | サイトの準備状況を調整および確認する | 割り当てられた土木工事を検査または完了する |
| 設備ユーティリティ仕様 | 該当する技術要件を提供する | サイトサービスのレビューと調整 | 割り当てられたユーティリティ システムの設計または設置 |
| 配送と荷降ろし | 機器の重量、寸法、取り扱い説明書を提供する | サイトへのアクセスを手配し、配信を調整する | 合意された持ち上げおよび取り扱いサービスを提供する |
| 機械的設置 | 契約上の合意に従って設置または監視する | 現場の調整とサポートを提供する | 割り当てられた設置作業を完了する |
| 電気および制御の統合 | 機器の回路図と定義されたインターフェース情報を提供します | プロジェクト全体の調整 | 割り当てられたサイトの配線とサービスをインストールしてテストする |
| 安全と警備 | 機器固有の文書と付属の保護コンポーネントを提供する | 現場の安全性と操作手順を調整する | 割り当てられた現場の安全作業を完了する |
| コミッショニング | 合意されたマシンおよびプロセスのテストを実行またはサポートする | 公共料金、人員、合意された治験資料を提供する | 必要なサイトテストをサポート |
| 最終承認 | 合意された機器の機能を実証する | 結果を検討し、契約に従って正式に承諾します | 範囲内の作業の記録を提供する |
明確なマトリックスにより、外部配管、ダクト、ケーブル配線、基礎、接続コンベア、および機器供給に含まれないその他のインターフェースに関する不確実性が軽減されます。
7.3 正式なインストール前レビューの実施
機器が到着する前に、サプライヤーのプロジェクトまたはエンジニアリング担当者、顧客のプロジェクト マネージャー、および関連する地元の請負業者が参加する共同レビューを手配します。
レビューでは次のことを確認する必要があります。
-
現在承認されている機器の構成とレイアウト。
-
土木工事の完了状況と設備のアクセス。
-
電気およびその他の必要なユーティリティの準備。
-
機械インターフェースとダウンストリームインターフェースのステータス。
-
未解決の項目に対する合意された責任。
-
計画された設置と試運転の順序。
-
受け入れに必要な書類とテスト。
すべての未解決の問題には、指定された所有者と定義された終了条件が必要です。
会議では口頭での合意だけでなく、書面による記録を作成する必要があります。
8. 工場で試運転の準備が整うのはいつですか?
工場では、すべての機械が到着したか、床に設置されただけでは、試運転の準備ができていません。
試運転は、計画されたテスト段階の前提条件が満たされた場合にのみ開始する必要があります。
必要な前提条件は、機器の構成、テストの種類、適用される安全要件、および合意されたプロジェクトの範囲によって異なります。
8.1 4 つの段階を理解する
ステージ 1 — インストールの完了
機器は、該当する設置要件に従って配置、組み立て、接続、検査されています。未解決の欠陥および不完全な作業が記録されます。
ステージ 2 — ドライラン テスト
関連する機械と機構は、承認されたテスト手順を使用して、製品なしでテストされます。チームは、機能、動作、制御、保護装置、および適用可能なインターロックを検証します。
ステージ 3 — 統合ラインテスト
接続された機器は一緒にテストされ、転送インターフェイス、動作シーケンス、制御通信、および定義された動作条件に対する調整された応答が検証されます。
ステージ 4 — 製品の試作
このラインは、合意された材料を定義された条件の下で処理します。チームは、製品の品質、プロセスの安定性、試験に適用される契約上のパフォーマンス基準を評価します。
これらの段階は、特定の契約において重複したり、異なる方法で組織されたりする場合がありますが、機械的完成、機能テスト、統合運用、および製品試用の区別は明確にしておく必要があります。
8.2 各段階の前提条件を確認する
予行運転テストの前に
関連する設置作業が完了し、必要なユーティリティが利用可能で、電気的および機械的チェックが実施され、機器が安全にテストできることを確認します。
統合ラインテスト前
個々の機械が該当するテストに合格し、インターフェースがチェックされ、制御信号が正しく接続され、合意されたインターロックおよび緊急停止機能が検証されていることを確認します。
製品の試用前
機器が製品と一緒に安全に操作できること、関連する洗浄と衛生要件が満たされていること、ユーティリティが安定していること、合意された原材料と試験手順が利用可能であることを確認します。
加工されたポテトチップスの場合、製品の試行では、提供された構成に応じて、生地の準備、シート化、成形、揚げ、冷却、および味付けの操作を調整する必要がある場合があります。製品の受け入れは、機械が動作しているという一般的な説明ではなく、合意された試用条件と測定可能な基準に基づく必要があります。
8.3 ユーティリティまたはインターフェースの準備ができていない場合でも試運転を開始できますか?
それは欠落している要件と提案されたテストによって異なります。
無関係な作業が未完了のままでも、マシン固有の検査または限定的なテストが可能になる場合があります。ただし、チームは必要な安全対策を回避したり、利用できないサービスや未検証のサービスに依存するテストを実施してはなりません。
たとえば、必要なダウンストリーム接続または制御インターフェイスが欠落している場合、統合ライン テストでは意図した動作シーケンスを有意義に検証できません。加熱または揚げ物テストは、該当する加熱システムの安全条件と必要なサービスなしに続行してはなりません。
試運転計画では、ホールドポイントを特定し、どの活動が許可され、どの活動が制限され、関連する問題が解決されるまでどの活動を続行できないかを明記する必要があります。
8.4 インストールの受け入れと製品の受け入れ
インストールの受け入れと生産の受け入れは異なる決定です。
設置の受け入れは通常、合意された範囲および適用される要件に従って機器が設置および完了したかどうかに関係します。
生産の受け入れは、指定されたテスト条件下でシステムが合意された機能基準およびプロセス性能基準を満たしているかどうかに関係します。
契約に応じて、これらの基準は、出力、製品の特性、動作の安定性、またはその他の定義された要件に対処する場合があります。正確な基準、測定方法、および許可される試験条件については、事前に合意する必要があります。
文書化された試運転レポートには、テスト結果、未解決の問題、修正措置、および承認の責任者を記録する必要があります。
よくある質問
1. 製造されたポテトチップスの生産ラインを出荷する前に確認すべき情報は何ですか?
承認された機器の構成、レイアウト、出荷時の寸法と重量、ユーティリティのスケジュール、設置要件、機械的および電気的インターフェース、配送アクセス、および責任マトリクスを確認します。顧客とサプライヤーは、試運転の前提条件と現場での未解決の問題の処理についても合意する必要があります。
2. 工場は電気および公共設備の要件をどのように確認できますか?
プロジェクト固有のユーティリティ スケジュールと、関連する電気、機械、インターフェースの図面を機器サプライヤーに要求します。資格のある地元の専門家にこれらの文書を実際のサイトのインフラストラクチャと比較させ、必要な電源特性と接続条件を検証してもらいます。
一般的な業界の値や別のマシン モデルの仕様に依存しないでください。
3. 設置スペースが承認されたレイアウトに従わなければならないのはなぜですか?
クリアランスは、設置、操作、清掃、検査、メンテナンス、およびコンポーネントの取り外しに必要なスペースを提供します。機械は物理的に建物内に収まっても、メンテナンスのためにアクセスできない場合があります。したがって、承認されたレイアウトでは、機械の設置面積だけでなく、運用およびメンテナンスの範囲全体を考慮する必要があります。
4. すべてのユーティリティとインターフェースの準備が整う前に試運転を開始できますか?
一部の限定的な検査または機械固有のテストは、承認されたテスト計画の対象となり、安全に実行できる場合に可能となる場合があります。不足しているユーティリティ、不完全な接続、または未検証の安全機能に依存するテストは、前提条件が満たされるまで待つ必要があります。
5. 顧客はサプライヤーにどのような情報を要求する必要がありますか?
少なくとも、承認されたレイアウト、機器の寸法と重量、設置手順、ユーティリティスケジュール、電気図面、インターフェイス仕様、メンテナンス要件、該当する安全性文書、および試運転計画を要求してください。追加のドキュメントは、機器の構成とプロジェクトの範囲によって異なります。
6. すべての製造ポテトチップスラインには、同じ基礎、排気、および排水の配置が必要ですか?
いいえ。これらの要件は、機械の設計、加熱構成、洗浄方法、構造的負荷、現場の状況、および地域の規制によって異なります。サプライヤーは機器固有の要件を提供する必要があり、資格のある現地エンジニアが適切な建物とユーティリティの規定を決定および検証する必要があります。
7. 顧客は工場で設置の準備ができているかどうかをどのように判断できますか?
承認されたプロジェクト文書に対して文書化された工場準備状況レビューを実施します。設置場所の寸法、機器へのアクセス、床とサポートの状態、必要なユーティリティ、機械的インターフェース、安全対策、および清掃の手配を確認します。関連するインストール アクティビティを承認する前に、すべての未解決アイテムに所有者とクロージャの要件を割り当てます。
結論: 工場の準備はプロセスエンジニアリングの一部です
製造されたポテトチップス生産ラインのための工場の準備は、エンジニアリング プロセスの重要な部分です。機器の設計を建物のインフラストラクチャ、ユーティリティ システム、機械設置、制御、安全性、生産要件と結び付けます。
最も効果的なアプローチは、機器の納品前にインターフェイスを特定して検証することです。承認されたレイアウト、プロジェクト固有のユーティリティ スケジュール、明確に割り当てられた責任、および文書化された準備レビューにより、サプライヤーと顧客は設置と試運転のための共通の基盤を得ることができます。
最終的な目的は、単にすべてのマシンをインストールすることではありません。完全な生産ラインが安全に稼働し、確実に統合され、合意された生産要件を満たすために必要な条件を確立することです。
HG は、食品メーカーが機器構成とプロジェクト要件に基づいて加工ポテトチップス生産ソリューションを計画するのを支援します。関連するインターフェースをレビューして確認できるように、機器の納入前に、提案された生産能力、工場レイアウト、設置条件について当社のチームと話し合ってください。
ウェブサイト: https://www.hg-machine.com/
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有
この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。