 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
加工ポテトチップスの製造工程
コンテンツ
ポテトチップスができるまで:生地の成形から連続生産まで
成形、スクラップ回収、熱処理のエンジニアリングの内部
加工ポテトチップスは、材料の混合、材料の供給、生地のシート化、回転切断、熱処理という慎重に調整された一連の手順を通じて製造されます。丸ごとスライスしたジャガイモから作られる従来のポテトチップスとは異なり、加工チップスは準備されたジャガイモベースの混合物から形成され、個々の断片を切断する前に連続シートに変形する必要があります。
課題は、単に目的の形状を作り出すことではありません。ライン全体では、安定した材料の流れ、一貫したシート形成、信頼性の高い切断、および制御された下流処理を維持する必要があります。
もう 1 つの重要な考慮事項は、材料の利用です。ロータリーカット中に発生する余分な生地は、適切な場合、収集、粉砕し、混合段階に戻すことができます。これにより、生産プロセス内に回復ループが作成され、材料の取り扱いとプロセスの一貫性に対する追加の要件が導入されます。
この記事では、最初の供給段階から最終的な熱処理操作に至るまで、製造されたポテトチップス生産ラインの背後にある工学原理を検証します。
1. プロセス フロー: 一連のマシン以上のもの
製造されたポテトチップスの生産ラインは、独立した機械の集合ではなく、相互接続されたプロセスとして理解されるべきです。
ここで説明する HG プロセス情報に基づくと、主な段階は次のとおりです。
-
配合成分の準備と混合。
-
混合物の均一な拡散と供給。
-
成形ローラーによる圧縮とシート化。
-
ロータリーカットにより個々のピースに切断します。
-
適切な切削屑を収集、破砕し、返却します。
-
回収した材料と新鮮な材料を再混合する。
-
ライン構成で指定されたベーキングまたは予備熱処理。
-
揚げ物とその後の製品の取り扱い。
このプロセスは、接続された 2 つのフローに分割できます。
主な制作の流れ 調製された混合物を個々のチップに変換し、下流の処理に送ります。
材料回収の流れ 切断中に発生した余分な材料を収集し、適切な材料を混合段階に戻します。
一方のフローのパフォーマンスは他方のフローに影響を与えます。たとえば、シート形成の変化はスクラップの量と状態に影響を与える可能性があり、回収材料の特性の変化は形成セクションに入る混合物の粘稠度に影響を与える可能性があります。
2. 混合と供給: 安定した投入の確立
混合物が成形ローラーに到達する前に、連続加工に適した材料を提供するために、成分が十分に均一に分散されている必要があります。
混合により、成分と水分の初期分布が確立されます。次に、散布コンベヤーは、準備された混合物がローラーに入る前に作業幅全体に分配するのに役立ちます。
これらの操作には異なる目的がありますが、補完的な目的があります。
混合により材料の均一性が向上します。スプレッディングは、成形システムに入る材料の分配に対処します。
混合物が一貫していない場合、散布コンベヤーは基礎となる材料の変動を完全に修正できません。逆に、よく調製された混合物であっても、機械の幅全体にわたって不規則に供給されると、不均一なシートが生成される可能性があります。
生産管理者にとって、この区別は欠陥を調査する際に重要です。ローラーで最初に観察された変動は、プロセスの早い段階で発生した可能性があります。
有用な観察には、混合材料の一貫性、コンベア全体にわたる材料の分布、局所的な蓄積、供給の中断、供給の安定性とシートの厚さの関係などが含まれます。
3. 生地のシーティング: 機械的変化
シーティング ローラーは、準備された混合物を圧縮して変形させて、切断に適した連続シートを形成します。
この操作は、加工されたポテトチップスの製造における中心段階です。なぜなら、シートは転写や切断によって課せられる機械的応力に耐えられるように十分な密着性を維持する必要があるからです。
マテリアルは単純な剛体としては動作しません。その応答は、配合、水分分布、粒子の特性、および処理履歴によって異なります。
Journal of Food Engineering に掲載された研究では、圧延条件と乾燥ポテトフレークのサイズがポテト生地シートの微細構造と機械的特性にどのような影響を与えるかを調査しました。この研究では、シート成形挙動は材料特性と圧延条件の相互作用に影響され、過剰な繰り返し圧延によりシート強度を低下させる欠陥が発生する可能性があることが判明しました。
実際的な意味は、ローラーに入る材料の状態とともにシート設定を評価する必要があるということです。
シートの厚さが重要な理由
シートの厚さは、各切断片の材料の量に影響を与え、その後の熱プロセスに影響を与えます。
厚さが異なると加熱や水分除去に違いが生じ、最終製品の色や質感に影響を与える可能性があります。
ただし、シートの完全性を考慮せずに厚さを減らすと、別の問題が発生する可能性があります。脆弱なシートは転写または切断中に裂ける可能性があり、厚いシートでは異なる下流処理条件が必要になる場合があります。
したがって、対象製品に対して適切な動作ウィンドウを確立し、実際の生産ラインで検証する必要があります。
一般的なシートの問題の診断
ローラー固着: 材料の一貫性、水分分布、供給条件、表面状態、および関連する機械設定を調査します。
エッジ割れ: 入ってくる混合物の完全性、水分の均一性、シートの厚さ、取り扱い応力を検査します。
不均一なシート厚さ: 供給分布、ローラーギャップの一貫性、機械的位置合わせ、および材料供給の安定性をチェックします。
断続的なシートの破れ: 問題がローラーの前で発生しているのか、成形セクション内で発生しているのか、それともその後の搬送中に発生しているのかを判断します。
これらの観察は診断の開始点となります。実際の原因は、欠陥の外観だけから推測するのではなく、管理されたテストを通じて確認する必要があります。
4. ロータリーカッティング:連続シートを個々のピースに変える
シート化後、連続材料は回転切断セクションに入り、そこで目的の製品形状が形成されます。
切断品質は、シートの状態と切断システムの機械的性能によって決まります。
シートの厚みが均一でなかったり、弱い部分があると、エッジが歪んだり、分離が不完全になる場合があります。一方、切削工具の状態、位置合わせ、同期は、受け取ったシートが満足のいくものであっても、製品の形状に影響を与える可能性があります。
トラブルシューティングの有効な方法は、切断直前のシートと切断直後のシートを比較することです。
欠陥がすでに上流に存在する場合は、調査は材料の準備とシートの貼り付けに重点を置く必要があります。シートが切断前は許容範囲内であったが、切断後に欠陥が発生した場合は、切断部分と転写部分を詳しく検査する必要があります。
この単純な比較は、問題の原因ではない可能性のある機器に対する不必要な調整を避けるのに役立ちます。
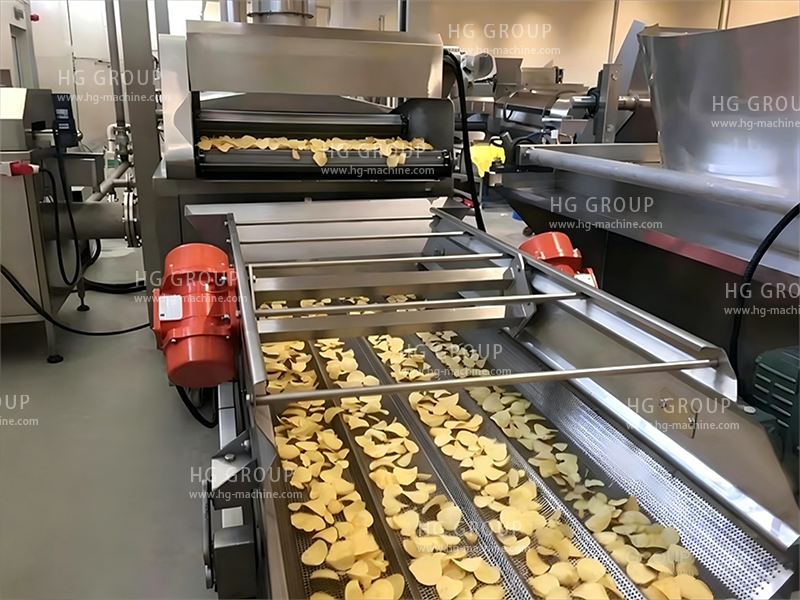
5. スクラップ回収: 管理された材料ループの作成
回転切断により、個々の部品の周囲に余分な材料が生成されます。ここで説明する HG プロセスでは、適切な余剰生地が収集され、粉砕され、空気圧搬送システムを介して第 2 混合段階に戻され、そこで再開液を形成する前に新しい材料とブレンドされます。
回復ループは次のように表すことができます。
シート化→ロータリーカット→スクラップ回収→破砕→空圧搬送→再混合→再シート化
この配置は、適切な余剰材料を回収し、避けられる材料の損失を減らすのに役立ちます。
ただし、リサイクルは単にスクラップをミキサーに戻すだけではありません。回収された材料はすでに機械的な成形や切断を経ているため、その物理的状態は新鮮な混合物のそれとは異なる場合があります。
回収された材料の状態、回収された材料と新しい材料の比率、および再混合の有効性はすべて、成形セクションに入る材料に影響を与える可能性があります。
5.1 回収材料にプロセス管理が必要な理由
シート化および切断後、回収された材料は、粒子サイズ、水分状態、および機械的履歴が元の混合物とは異なる場合があります。
粉砕すると物理的な形状が変化しますが、取り扱いや一時的な暴露は状態に影響を与える可能性があります。
再混合中に回収された材料が不均一に分布すると、混合物に局所的なばらつきが生じる可能性があります。これらの変動は、シートの連続性、切断性能、完成品の一貫性に影響を与える可能性があります。
このため、材料回収は、同一材料の無制限の返却として扱うのではなく、制御されたプロセスの流れとして管理する必要があります。
5.2 回収材比率の重要性
回収された材料と新鮮な材料の比率は、特定の製品およびラインについて評価する必要があるプロセス変数です。
この比率が変化すると、成形ローラーに入る混合物の特性が変化する可能性があります。影響の方向と大きさは、配合、回収材料の状態、再混合の有効性によって異なります。
あらゆる配合に適していると想定できる普遍的な回収率はありません。
実際の検証プログラムでは、以下を監視しながら、さまざまな制御された回復条件を比較する必要があります。
-
再混合後の混合物の粘度。
-
シートの連続性と厚み。
-
ローラーの固着やシートの破れ。
-
切断品質と製品形状。
-
完成品の色、質感、破損。
-
材料の損失と生産の中断。
許容動作範囲は、実際の製造試験を使用して確立する必要があります。
5.3 回復パフォーマンスの測定
有用な開始指標は、回収された材料の回収率です。
回収物回収率(%)=工程に戻した回収物の質量 ÷ 回収可能なスクラップ発生量 × 100
このメトリクスは、プロセスに戻される回収可能なスクラップの量を表します。それ自体では、総生産収率を測定したり、回収された材料が製品の品質に影響を与えないことを証明したりするものではありません。
完全な物質バランスでは、不合格製品、物質損失、水分変化、およびその他の関連する出力ストリームも考慮する必要があります。
その目的は、食品の安全性、製品仕様、プロセスの安定性を維持しながら、材料の利用率を向上させることです。
6. 焼く、揚げる: 熱シーケンスを理解する
この記事で提供されているプロセス情報は、フライ システムの前のオーブンを特定し、フライ滞留時間を約 15 ~ 30 秒と指定しています。
これらは、記載されているプロセス構成の詳細であり、製造されたすべてのポテトチップスに対する普遍的な動作条件ではありません。
予備焼きやその他の温度調整操作を使用する場合、その目的と操作条件は揚げ物とは別に評価する必要があります。各段階の正確な役割は、実際のライン設計と製品要件によって異なります。
揚げる際には熱の伝達と水分の除去が起こり、製品の構造が変化します。最終的な食感と外観は、揚げ条件だけでなく、厚さや水分の分布など、フライヤーに入る食材の状態に影響されます。
滞在時間だけではプロセスを定義するのに十分ではありません。油の温度、製品の投入量、油の循環、入荷する製品の状態、フライシステムの形状も重要です。
したがって、生産管理では、動作測定と最終製品の結果の両方を使用して揚げプロセスを評価する必要があります。
製品仕様および利用可能な機器に応じて、関連するチェックには、揚げ温度、滞留時間、入荷する製品の厚さ、完成品の水分または水分活性、色、質感、および破損率が含まれる場合があります。
7. なぜ生産ラインをシステムとして評価する必要があるのか
1 台のマシンで観察された問題は、より早い段階で発生した可能性があります。
たとえば、揚げた後の色むらは熱条件に関連している可能性がありますが、厚さの変化や入ってくる水分の違いによっても影響される可能性があります。
同様に、切断後のエッジの損傷は、切断機構またはシートにすでに存在する脆弱な領域に起因する可能性があります。
次のフレームワークは、プロセスの観察と可能性の高い調査ポイントを結び付けるのに役立ちます。
| 観察 | 初期調査 |
|---|---|
| 給餌ムラ | 物質の分布、蓄積、飼料の安定性 |
| ローラー貼り付け | 材料の粘稠度、水分、表面状態および設定 |
| シート割れ | 材料の完全性、水分分布、厚さ、取り扱い |
| 製品の形状が一定しない | シートの状態、刃物の位置合わせと搬送 |
| スクラップ回収後の変化 | 回収材の状態、回収率、再混合均一性 |
| 仕上がり色ムラ | ピースの厚さ、侵入水分、熱処理条件 |
| 材料損失が大きい | 歩留り、スクラップ回収率、回収率、不良品の削減 |
これらは最終的な診断ではなく出発点です。信頼できる調査では、プロセスが通常の状態から逸脱する最も早い時点を特定し、最も考えられる原因を体系的にテストします。
複数の設定を同時に変更すると、どの要因が実際に問題を修正または悪化させたのかを判断することが困難になる場合があります。
8. 生産ラインを選択する際にバイヤーが評価すべきこと
加工ポテトチップスプロジェクトを計画しているメーカーにとって、定格容量は機器評価の一部にすぎません。
供給、シーティング、切断、材料回収、熱処理を含むプロセス全体を評価する必要があります。
購入者は次のことを尋ねる必要があります。
-
材料は成形幅全体にどのように配分されますか?
-
シートの厚さと連続性は試運転中にどのように評価されますか?
-
切削屑はどのように回収・破砕・返却されるのですか?
-
回収材料比率はどのように確立され、検証されるのでしょうか?
-
オペレーターはどのようなプロセス変数を監視できますか?
-
試験中に製品の一貫性と材料損失はどのように測定されますか?
-
どのような洗浄、メンテナンス、食品安全手順がライン全体に適用されますか?
-
ラインは顧客の製品および生産要件に対してどのようにテストされますか?
これらの質問は、購入者が個々のコンポーネントの仕様だけでなく、マシン間の統合を評価するのに役立ちます。
結論: 一貫性はプロセスの統合に依存します
加工ポテトチップスの製造には、材料の準備、均一な供給、生地のシート化、回転切断、スクラップ回収および熱処理の間の調整が必要です。
散布コンベヤーは、より安定した飼料を準備します。ローラーは連続シートを形成します。回転切断により個々のピースが作成されます。回収システムは適切な余剰材料を混合段階に戻し、下流の熱操作で最終製品の特性を開発します。
各操作は、次に提示される条件に影響を与えます。
したがって、エンジニアリングの中心的な目標は、単に個々の機械の速度や回収される材料の量を最大化することだけではありません。材料の利用、製品の一貫性、生産パフォーマンスを総合的に評価する安定したプロセスを確立することです。
HG は、製造業者向けに産業用食品加工装置と生産ライン ソリューションを開発しています。装置の構成とプロセス条件は、対象となる製品、配合、生産能力目標、品質要件に照らして評価する必要があります。
生産要件については、HG にお問い合わせください。
ウェブサイト: https://www.hg-machine.com/
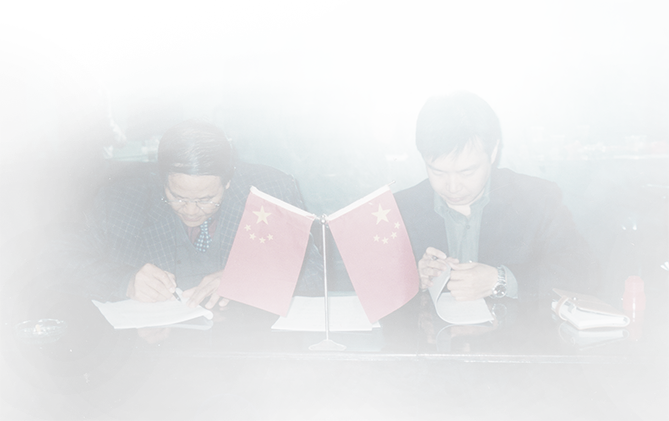
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有
この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。