 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
フレッシュカット&ナチュラルポテトチップスの生産ライン:生ポテトから袋入りチップスまで
コンテンツ
ポテトチップスは依然として世界で最も一貫して収益性の高いスナックカテゴリーの 1 つですが、お金を稼ぐラインとお金を血を流すラインの違いは、通常、最初のバッグが密封されるずっと前に行われる決定にかかっています。このガイドでは、新鮮なカット、ナチュラルスタイルのポテトチップス生産ライン — を構築またはアップグレードする際に、生のジャガイモの選択から工場から出荷される前に品質上の問題を発見するまで、実際に何が重要かを説明します。
1。生のジャガイモの選択があなたのラインの成功を決定する理由
どんなに優れた機器を使っても、不良品のジャガイモを修理することはできません。原材料の選択はチップの品質における最大の変数であり、乾物含有量、糖度、塊茎サイズの均一性という 3 つの特性から始まります。
- 乾物(デンプン含有量): 乾物 20–24% のジャガイモはカリカリに揚げられ、油の吸収が少なくなります。乾燥物質の少ないジャガイモは、フライヤーをどれだけうまく調整しても、しなやかで脂っこいチップスを生成します。
- 糖度の低下: 糖度が高いと、揚げ物中のメイラード反応により、黒くて苦いチップスが発生します。アトランティック、レディ ロゼッタ、シェポディなどの品種は、保管後の糖度が低いため人気があります。
- 保管温度: 7°C 未満で保存されたジャガイモは「冷甘味」を受け、デンプンが砂糖に変換されます。チップグレードのジャガイモは通常、テーブルポテトに使用される標準的な冷蔵温度ではなく、8–12°°Cの間に保持する必要があります。
- サイズと形状の均一性: 一貫した直径の丸型から楕円形の塊茎は、スライスの無駄を減らし、より均一なチップ形状を与えます。これは、収量と棚上の視覚的な魅力の両方にとって重要です。
適切に選択されたジャガイモを稼働させるラインでは、再加工、油の交換、格下げされたバッチの必要性が一貫して少なくなります — 下流のあらゆる段階で原材料の決定が元が取れます。
2。生のジャガイモから袋詰めチップまでの完全なプロセスフロー
標準的な新鮮なカット、 ナチュラルポテトチップスライン 次のシーケンスに従います:
- 受け取りと保管 – ジャガイモは、加工前に糖度を安定させるために、温度と湿度が制御された硬化/保管箱に保管されます。
- 洗浄と石の除去 – 回転ドラムワッシャーまたはバブルワッシャーが汚れを除去し、デストナーがスライスブレードを損傷する可能性のある岩や破片を分離します。
- ピーリング – 研磨ローラーピーラーまたはスチームピーラーが皮を取り除きます。スチームピーリングはより穏やかで水の使用量を削減しますが、コストに敏感なラインでは研磨ピーリングがより一般的です。
- 検査とトリミング – 作業員または光学選別機は、緑色の斑点、新芽、または欠陥のあるジャガイモを除去し、目をトリミングします。
- スライス – 遠心スライサーまたは重力スライサーは、ジャガイモを均一な円形に切ります。通常、厚さは 1。2 – 2。0 mm です。
- すすぎ / でんぷん洗浄 – スライスしたジャガイモをすすぎタンクに通して表面のでんぷんを除去します。これにより、スライスがくっつくのを防ぎ、揚げている間の油の変色を軽減します。
- ブランチング(オプション)– ナチュラル スタイルのラインの中には、より「生揚げ」された食感と風味を保つためにブランチングをスキップするものもあります。また、砂糖を制御し、色を設定するために短時間の熱湯ブランチングを使用するラインもあります。
- 脱水 – 振動スクリーンまたはエアナイフドライヤーは、揚げる前に表面の水分を除去します。これは、油の寿命と揚げる安全性にとって非常に重要です。
- 揚げ物 – 連続フライヤーは、スライスの厚さと希望の水分含有量に合わせて揚げ時間を調整し、通常 165–185°C でスライスを調理します。
- 脱油 – 遠心脱油または振動スクリーンにより、揚げ後すぐに余分な表面油が除去されます。
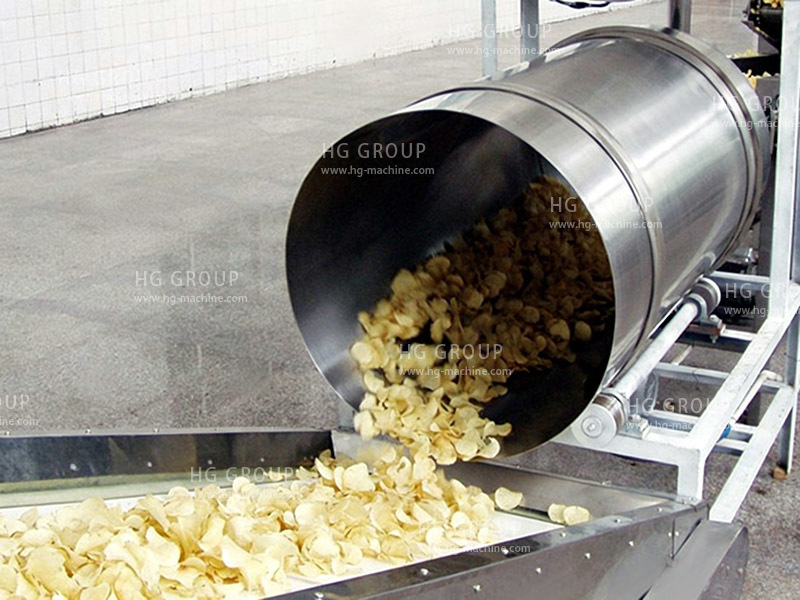
- 調味料 – チップが調味料が付着するのに十分な温度にある間に、回転する調味料ドラムが塩またはフレーバーパウダーを塗布します。
- 冷却 – チップは袋内の結露を防ぐために包装前に室温まで冷却されます。
- 検査と金属検出 –光学選別機と金属検出機は、焼けた、壊れた、または汚染されたチップを除去します。
- 計量および袋詰め – マルチヘッド計量機および垂直型充填シール(VFFS)機械は、保存期間を延ばすために窒素フラッシュ下で袋を分割および密封します。
各ステージは次のステージに直接供給されるため、ラインの早い段階でボトルネックや品質ミスが発生すると、製品がバガーに到達するまでにさらに悪化します。
3。スライスの精度と厚さの一貫性が重要な理由
スライスは、切りたてのチップの品質が主に決定される場所であり、厚さの一貫性が最も重要な指標です。
バッチ全体で ±0。2 mm のばらつきがあると、揚げ物が不均一になります。薄いスライスは燃えますが、厚いスライスは同じフライヤーの滞留時間で加熱が不十分なままになります。これにより、手動で仕分けする必要がある混合バッチが生成されるか、さらに悪いことに出荷されて顧客からの苦情が発生します。
スライス精度の主な要素:
- ブレードの鋭さとメンテナンススケジュール – 鈍いブレードは切断されるのではなく引き裂かれ、粗いエッジが形成され、不均一に揚げられ、より多くの油を吸収します。ほとんどの操作では、スループットに応じて、連続実行時間の 4–8 時間ごとにブレードの交換または研磨がスケジュールされます。
- 給餌速度制御 – 遠心スライサーはジャガイモの安定した給餌を維持する必要があります。サージによりスライスが斜めまたは不均一に切断されます。
- クリンクル vs。ストレートカットブレード – クリンクルカットチップは表面積が大きいため、揚げ時間と調味料の付着性の両方に影響します。そのため、ブレードの選択は見た目だけでなく、ターゲット製品の仕様と一致する必要があります。
- スライスの厚さ調整 – 複数の SKU(通常型と厚切り型)を実行する製品ラインでは、機械的なリセットを延長するためにラインを停止することなく、迅速な切り替えが必要なため、ツールフリーまたはデジタル厚さ調整機能を備えたスライサーを探してください。
厳格な公差制御を備えたスライサーへの投資は、通常、フライヤーのエネルギー無駄を削減し、ダウングレードされたバッチを減らすことで報われます — フライヤーよりもラインアイテムが小さいですが、最終製品の一貫性に不釣り合いな影響を与えます。
4。揚げシステムの選択と最終製品への影響
フライヤーは、ほとんどのチップ ラインで最も高い資本コストと最も高い運用コストのコンポーネントであり、選択されたタイプは製品の特性と継続的な経済性の両方を形成します。
バッチフライヤーは、少量から中量のチップ生産、または職人技/ケトルスタイルのチップ生産に適しています。これらにより、揚げ時間をより手動で制御できるようになり、不均一な褐変や厚いカットが製品のアイデンティティの一部である「自然」または「ケトル調理」の位置決めによく使用されます。
連続フライヤーは、より大量のラインに標準装備されています。チップはメッシュコンベア上でオイル中を移動するため、バッチ全体で一貫した揚げ時間が得られます。サブタイプには以下が含まれます:
- 標準的な連続フライヤー – 単純なオイルバスフライ、古典的な薄切りチップに最も一般的です。
- 真空フライヤー – 減圧下で低温で揚げるため、色が明るく、吸油性が低く、「より健康的な」またはフルーツ/野菜のチップラインによく使用されます。
- 低油 / 遠心フライヤー – には、最終油分含有量を減らすための油紡績ステップが組み込まれており、低脂肪クレームで販売されているチップに人気があります。
評価する価値のあるその他の揚げ物システムの要素:
- 加熱方法 – 直接火、間接(熱交換器)、または熱油加熱システムはそれぞれエネルギー効率と温度制御特性が異なります。間接油システムと熱油システムは一般に、より均一で制御可能な揚げ物を提供します。
- オイルろ過の統合 – 連続または半連続オイルろ過を備えたフライヤーは、オイルの寿命を大幅に延ばし、オイルを黒くする微粒子の蓄積を減らし、使用寿命を短縮します。
- 自動温度/PID 制御 – 正確な温度制御により、バッチ間の色の変化が軽減されます。これは、品質の一貫性と、現在いくつかの市場の規制当局がフライドポテト製品に関して参照しているアクリルアミド削減ガイダンスを満たすために重要です。
フライヤーの選択は、まずターゲット製品の位置(天然ケトル スタイル vs。クラシック シンカット vs。還元油)に対して、次に体積 — スループットに適したサイズのフライヤーがラインのボトルネックになったり、非効率的に稼働したりすることに対して行う必要があります。容量不足。
5。ライン容量をビジネス規模に合わせて調整します
企業が必要とする以上の容量を購入すると、資本が拘束され、機器が効率的な動作範囲を大幅に下回ったままになります。購入量が少なすぎると、コストのかかる早期アップグレードが必要になります。業界でよく見られる大まかな容量層:
- 小型/パイロットスケール: 50–150 kg/h 完成チップ — 単一の小売ブランド、農場から棚までの事業、または製品と市場の適合性をまだ検証している事業に適しています。
- 小規模商業: 150–500 kg/h — 定義された流通エリアを供給する地域のスナック ブランドに典型的です。
- 中規模: 500 kg/h – 1。5 t/h — は、複数地域の流通とプライベートラベル契約をサポートします。
- 大規模産業: 1。5 t/h 以上 — 国内または輸出指向の業務。通常、SKU 全体で冗長性と柔軟性を実現するために、単一の大型フライヤーではなく複数の並列フライヤー ラインを実行します。
生のスループット数を超えて、キャパシティプランニングでは以下を考慮する必要があります:
- 季節的な需要の変動 – スナックの売上は休日の頃に急増することがよくあります。平均的な需要のみを対象としたラインでは、残業や注文漏れがなければピークシーズンに対応できない場合があります。
- SKU の多様性 – 複数のフレーバー、カット、またはパッケージ サイズにより、切り替え時間により有効スループットが低下します。切り替え損失を考慮するために、多くの SKU を実行するラインのサイズを生出力要件を超える必要がある場合があります。
- 成長滑走路 – モジュラーライン設計(後で 2 台目の平行フライヤーまたは追加の袋詰めレーンを可能にするサイズの機器)は、通常、特に新しいブランドの場合、事前に能力を過剰に構築するよりも資本の決定として優れています。
6。走行ラインでの廃棄物と石油コストの削減
通常、石油は生のジャガイモに次いで最大の経常投入コストであり、ライン全体の廃棄物の削減により、1 年間の運用で大幅な節約が実現します。
- オイルの濾過とターンオーバー管理 – 連続濾過により、オイルの分解を促進する微粒子と遊離脂肪酸が除去されます。固定カレンダースケジュールでオイルを交換するのではなく、オイルの品質(色、遊離脂肪酸レベル、泡の挙動)を定期的に監視することで、早期ダンピングと過剰に使用された劣化したオイルの両方を回避できます。
- トップアップ戦略と完全交換戦略 – 多くの効率的な操作では、オイルを完全に排出して交換するのではなく、継続的に補充するため、オイルの品質が安定し、生産されるチップ 1 キログラムあたりの総オイル消費量が削減されます。
- 脱油ステップ効率 – 揚げ直後に適切に調整された遠心式または振動式の脱油装置により、表面油がチップ内にさらに浸透する前に除去され、完成品に含まれる油(したがってバッチごとに消費される油)が直接削減されます。
- ジャガイモからチップへの収量追跡 – 剥離損失、トリム損失、およびチップ破損率はシフトごとに追跡する必要があります。ピーラーが激しく作動したり、スライサーが過剰な微粉を生成したりすると、明らかな故障点が 1 つもなく、収量が数パーセントポイント静かに低下する可能性があります。
- 水とエネルギーの回収 – フライヤーの熱交換器と洗浄/すすぎ段階での水のリサイクルにより、生産量に直接関係する光熱費が削減されます。
- 壊れたチップと微粒子の回収 – 罰金と壊れたチップは、多くの場合、純粋な廃棄物ではなく二次製品(調味料ベース用のチップダスト、または低グレードの SKU として再パッケージ化)にリダイレクトされます。
走行ラインでの廃棄物の削減は、劇的な修正が 1 つあることはほとんどありません。— 通常、各段階で歩留まりを追跡し、小さな非効率性が運用に組み込まれる前に修正することによる累積的な効果です。
7。シフトごとに実行する価値のある品質チェック
シフトレベルでの一貫した品質管理により、問題がフルバッチの損失や、さらに悪いことに顧客向けの苦情に発展する前に、問題が検出されます。実用的なシフトチェックリストには以下が含まれます:
- 水分含有量のスポットチェック – 完成したチップは目標水分範囲(通常約 1。5 – 2%) 内に収まる必要があります。水分が仕様外に漂う場合は、フライヤーの温度またはタイミングの問題を示しています。
- オイルの品質測定値 – 遊離脂肪酸のレベルと色は、オイルが目に見えて暗くなったときだけでなく、設定された間隔でチェックする必要があります。
- スライス厚さのサンプリング – スライサー出力からサンプルを引き出すと、ブレードが起動時だけでなくシフトを通じて公差を保持していることが確認されます。
- 色/褐変の一貫性 – チップの色を参照標準と比較する視覚的または光学的選別データは、フライヤーの温度ドリフトを早期に捕捉するのに役立ちます。
- 塩/調味料の塗布率 – 調味料ドラムは、バッチごとに塗布重量が一定であるかどうかを確認する必要があります。味付け不足または過剰は一般的であり、簡単に修正できる品質スリップです。
- 金属探知機と異物検査 – 金属探知機の校正は、標準的な食品安全プロトコルに従って、各シフトの開始時に試験片を使用して検証する必要があります。
- バッグシールの完全性 – 完成したバッグのランダムなシール強度または漏れテストにより、保存期間が保護され、シールが破損することによる返品が防止されます。
- 重量コンプライアンス – マルチヘッド計量器の目標に対するランダムな重量チェックにより、パッケージが宣言された正味重量要件を満たしていることを確認します。
これらのチェックを — 正式な監査中だけでなく — 常設シフトのルーチンとして実行することで、一貫性について安定した評判を持つラインと、単一の見逃した変数に遡る定期的な品質苦情が発生するラインを区別することができます。
新鮮なカットされた天然ポテトチップスの生産ラインは、単一の設備ではなく、このチェーンのあらゆる段階で下された決定に基づいて成功するか、苦戦します。生のジャガイモの選択を正しく行い、スライスの許容範囲を制御し、フライヤー システムを製品の位置決めに適合させ、実際の需要に合わせて容量をサイズ調整し、規律あるシフト レベルの品質チェックを一緒に実行することで、ラインが一貫した収益性の高い生産量 — を提供するか、回避可能な損失の流れを提供するかを判断します。
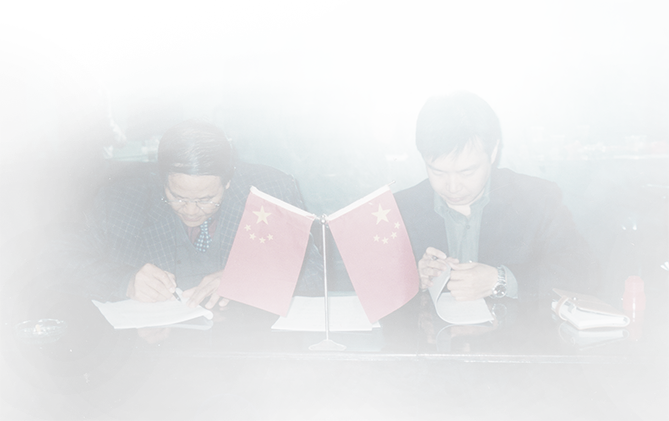
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。