 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
甘さのスケーリング:現代のクッキー生産ラインにおける効率と汎用性の最適化
コンテンツ
高効率 Cookie 生産ラインの解剖学
最新のクッキー生産ラインは、単に生地を動かすコンベアベルトではありません。レオロジー、熱力学、自動化を洗練された形で統合したものです。一貫した製品品質を大規模に達成するには、メーカーはラインの異なる段階とそれらがどのように相互作用するかを理解する必要があります。このプロセスはオーブンのずっと前から始まり、材料の正確な計量から始まります。高度なラインでは、連続ミキサーまたはバッチミキサーに供給する自動投与システムが利用されるようになり、周囲の湿度や温度の変動に関係なく、生地の水和と通気性が一定に保たれます。生地の比重がわずかに逸脱しただけでも、最終製品の重量と食感に大きなばらつきが生じる可能性があるため、この初期の一貫性は非常に重要です。
混合後、形成段階で Cookie の ID が定義されます。マリービスケットやクラッカーなどの硬い生地の場合、このラインはラミネーターと一連のゲージローラーを使用して、ロータリーカッターに到達する前にシートの厚さを徐々に減らします。これにより、グルテンネットワークのストレスが軽減され、焼くときにクッキーが縮んだり楕円形になったりするのを防ぎます。逆に、チョコレートチップやバタークッキーなどの柔らかい生地の場合、生産ラインではロータリーモルダーやワイヤーカットマシンを利用します。これらの装置では、脂肪を過労させることなく、厚くて粘着性のある生地を型や金型に押し込むための正確な圧力制御が必要であり、油漏れや構造不良につながる可能性があります。
ハード生地とソフト生地の加工における重要な違い
適切な機械を選択するには、ハード生地加工とソフト生地加工の区別を理解することが不可欠です。硬い生地は、構造を発達させたグルテンネットワークに依存しており、広範なシートと層が必要です。柔らかい生地は食感を砂糖と脂肪に依存しているため、靭性を防ぐために最小限の取り扱いが必要です。多用途の生産ラインでは両方を処理しようとする場合がありますが、スループットを最大化し、無駄を最小限に抑えるには、多くの場合、特殊な機器が必要です。
| 特徴 | ハード生地(クラッカーズ、マリー) | ソフト生地(ショートブレッド、ドロップクッキー) |
| 成形方法 | シート、ラミネート、ロータリーカッティング | ロータリー成形またはワイヤーカット |
| 脂肪含有量 | 一般的に低い | 高い(「短い」テクスチャを提供します) |
| オーブンバンドタイプ | 金網(空気の流れを可能にします) | ソリッドスチールバンド(形状/脂肪を保持) |
| ベーキングプロフィール | 水分を除去するために長く焼く | 構造を設定するために焼く時間を短くする |
トンネルオーブン技術と熱伝達
の 中心 クッキー生産ライン トンネルオーブンです。最新のラインは、単一ソース暖房からハイブリッド オーブン システムへの移行が進んでいます。一般的な構成では、オーブンの開始時に直接ガス燃焼(DGF)セクションを使用して、即座に強力な熱噴射を提供します。この急速な加熱により生地が増加し、構造が固まる前に体積と表面の質感が確立されます。DGF セクションに続いて、ラインは対流または放射加熱ゾーンに移行します。これらのゾーンはクッキーのコアを貫通しており、端を焦がすことなく完全に焼くことができます。これは、一貫した水分レベルと保存期間を維持するための重要な要素です。
正しいオーブンバンドの選択
オーブンバンドとして知られるオーブン内のコンベア表面が、底の質感と熱伝導率を決定します。重いメッシュバンドは、ヒートシンクとして機能し、安定した導電性熱を提供するため、重くて密度の高いクッキーに好まれます。オープン金網バンドは、製品の底から水分が自由に漏れ出し、冷却中のチェック(亀裂)を防ぐため、クラッカーやハードビスケットの標準です。高脂肪、高糖質のクッキーの場合、生地がメッシュを流れるのを防ぎ、滑らかでキャラメル状の底を作るために、固体のスチールバンドがよく使用されます。
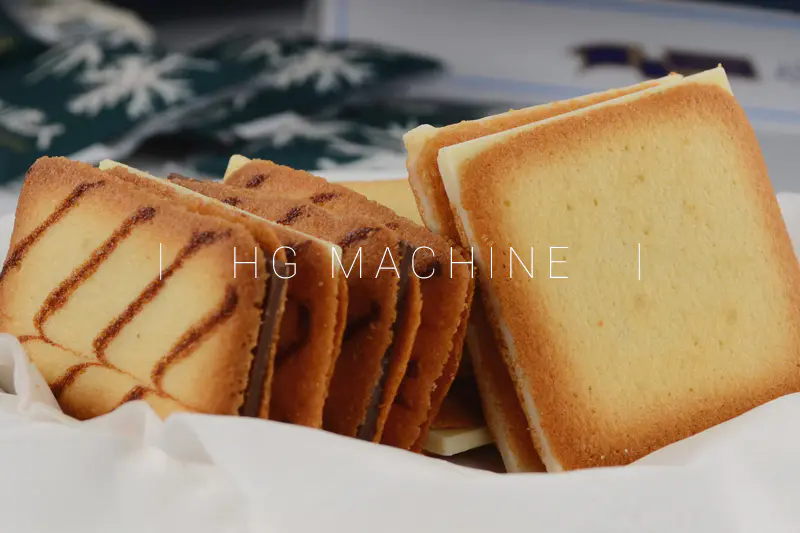
冷却と包装の自動化
クッキーがオーブンから出たら、生産ラインは冷却曲線を慎重に管理する必要があります。冷却コンベアは単純な輸送ベルトであることはほとんどありません。自然または強制的な空冷を容易にするように設計されています。クッキーの冷却が速すぎると、熱衝撃により構造上の破損が発生する可能性があります。冷却が遅すぎると生産のボトルネックが発生し、包装効率が低下します。冷却コンベアの長さと設計は、オーブンの最大処理量と製造されるクッキー品種の比熱質量に基づいて計算する必要があります。
- ペニースタッキング: 自動ペニースタッカーは、スラッグパックの密度を最大化するためにクッキーを端に並べ、丸くて硬いビスケットに最適です。
- ロボットのピックアンドプレイス: 繊細または不規則な形状のソフト クッキーの場合、視覚誘導デルタ ロボットが冷却ベルトから製品を優しく持ち上げてトレイに置き、重力供給システムと比較して破損を大幅に軽減します。
- 金属探知とチェック計量: 最終ラップの前にラインに直接統合されるこれらのシステムは、重量仕様を満たさないパックや汚染物質を含むパックを自動的に拒否し、ライン速度を低下させることなく規制遵守を保証します。
継続的な動作のための予防メンテナンス
高速クッキー生産ラインのダウンタイムは、特に生地がホッパーやオーブン内に放置されている場合、大量の材料無駄を引き起こす可能性があります。堅牢なメンテナンス戦略は、ラインの重大な摩耗点に焦点を当てています。オーブンバンドの張力と追跡が最も重要です。追跡ミスしたバンドはオーブンの構造を損傷し、製品を破壊する可能性があります。現在、バンド追跡を自動修正するためにセンサーが一般的に設置されていますが、駆動モーターとギアボックス流体の手動検査は依然として不可欠です。
衛生も運営の柱です。オーブンバンドやコンベアローラー上に炭化した生地、砂糖、グリースが蓄積すると、熱伝達に影響を及ぼし、異臭が発生する可能性があります。最新のラインには、生産中に動作するワイヤー ブラシやスクレーパーなどの連続バンド クリーニング ユニットが組み込まれています。ただし、目詰まりを防ぎ、製品の重量と形状の一貫性を確保するために、成形ダイとノズルの分解を含む徹底的な洗浄スケジュールを遵守する必要があります。
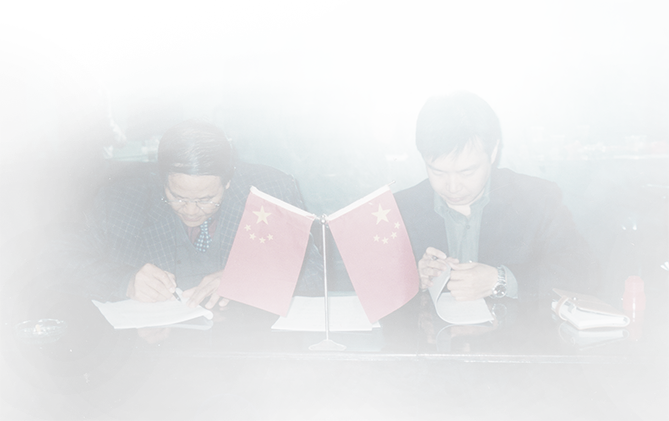
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。