 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
膨化餅生産ラインを購入しますか?実際に重要なのは次のとおりです
コンテンツ
膨らませる品質が見た目よりも正しくなるのが難しい理由
紙の上では、パフ餅の生産ラインはシンプルに聞こえます — 穀物を積み込み、熱と圧力を加え、パフディスクを入手します。実際には、これは規模を拡大するのに最も敏感な食品プロセスの 1 つです。なぜなら、パフ反応は、水分含有量、圧力タイミング、温度の厳密な組み合わせが各サイクルで正しく連携することに依存するからです。これらの変数のいずれかにわずかな偏差があると、中央が密集したり、端に亀裂が入ったり、単一のバッチ全体で厚さが一貫していないケーキが生成される可能性があります。このため、機器を調査している購入者は、標準的なベーキング ラインよりもパフ ラインで品質に関する苦情に遭遇することがよくあります — エラーの余地は小さく、機器は生の穀物の自然な変動を補う必要があります。
機器の選択に影響を与える原材料の考慮事項
すべての機器がすべての種類の穀物を同じように処理できるわけではないため、処理する予定の穀物の種類は、どの膨化餅機を選択するかに直接影響するはずです。純米、マルチグレインブレンド、キヌアやそばなどの特殊穀物はそれぞれ圧力下で異なる挙動を示し、一部の成形システムは他の成形システムよりも特定の穀物密度に合わせてより適切に調整されています。
単粒加工と多粒加工
製品ラインが純粋な餅などの単一穀物タイプを中心に構築されている場合、多くの場合、固定金型と圧力設定で機器を最適化して、一貫した結果を得ることができます。マルチグレイン製品は、同じ圧力条件下で異なる粒子が異なる速度で膨張するため、より大きな変動性をもたらします。つまり、ブレンド全体に均一な質感を生み出すには、より柔軟な圧力とタイミング制御が必要です。
オーガニックおよび特殊穀物の調達
健康志向の市場やオーガニック市場をターゲットとするブランドは、多くの場合、市販の穀物よりも標準化された水分含有量の低い穀物を調達しています。これにより、入ってくる原材料の一貫性がなく、それなしでは補うのが難しいため、信頼性の高い水分調整システムがさらに重要になります。
一般的な品質問題と通常その原因
機器を評価する購入者は、膨らんだ餅のラインで報告される最も頻繁な品質問題と、その典型的な原因を理解することで、後でトラブルを回避できます。このリストは、機器の試験や初期の生産実行中に最も頻繁に発生する問題を反映しています。
| 品質の問題 | おそらく原因 |
|---|---|
| 密集した、または膨らんでいない中心 | 穀物の水分が低すぎる、または圧力解放のタイミングが速すぎる |
| ひび割れた、または崩れた端 | 過剰な湿気や摩耗した金型表面により、不均一な放出が発生します |
| ケーキ間の厚さが一貫していません | 成形段階での不均一な穀物充填重量 |
| 変色または灼熱感 | 金型の温度が高すぎる、またはサイクル時間が長すぎる |
スケーリングの決定: 駅をいつ追加するか、いつ路線をアップグレードするか
需要が高まるにつれ、購入者は既存のラインに成形ステーションを追加するか、完全にアップグレードされた生産システムに投資するかの選択を迫られます。現在の機器が確実に動作し、ボトルネックが単なるスループットである場合、ステーションの追加は一般にコスト効率の高いルートです。ただし、品質の問題がすでに現在のボリュームで発生している場合、基礎となる制御精度に対処せずに容量を追加すると、通常、より多くの出力にわたって問題が倍増するだけです。便利な経験則: 欠陥率が数パーセント未満で一貫している場合は、より多くのステーションで水平方向にスケーリングすることが理にかなっています。欠陥率がすでに一貫していないか、上昇傾向にある場合は、容量を拡大する前に制御システムをアップグレードする価値があります。
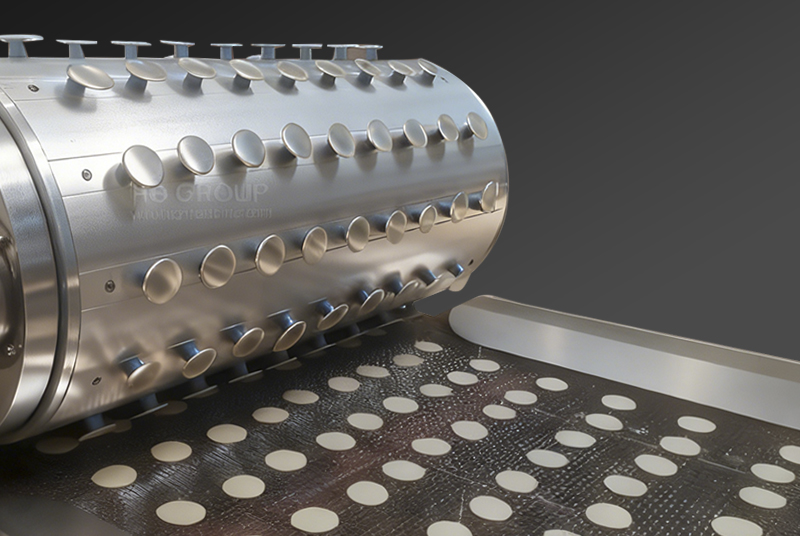
ケーススタディ: ロシア市場向けに建設された 250 kg/h 雪米クラッカー ライン
上記の原則は単なる理論的なものではなく、実際の生産ラインが輸出用にどのように指定されるかに直接現れます。最近の例の 1 つは、ロシアの顧客向けに製造された全自動雪米クラッカー ラインで、定格は 250 kg/h です。
このラインは、日本と台湾にルーツを持つ雪米せんべい加工技術を統合していますが、中国の米品種に適応し、より大規模で継続的な生産のために再構成されています。単一目的のパフマシンではなく、セットアップは完全な 4 段階のライン — 製粉、成形、パフ、調味料/包装 — であるため、生米と完成した味付けクラッカーは同じ統合システムから外れます。
このビルドからのいくつかの詳細は、前述した購入の考慮事項と密接に一致しています:
- 自動蒸気温度制御。 このラインは、蒸気システムにソレノイドバルブベースの温度制御を使用しており、これは上で説明した水分と温度の感度に直接影響します — ここでの自動制御により、サイクル間の手動温度ドリフトに起因する高密度中心や焦げのリスクが軽減されます。
- 高吸着ケーキアレンジメントマシン。 このラインの新世代のケーキ配置ユニットは 99% の吸着率に達しており、これは品質表に記載されている厚さの一貫性の問題にとって重要です。配置/移送段階での不均一な取り扱いは、バッチ間の隠れた原因としてよく見られます。成形自体がダイヤルインされている場合でも、バッチは変化します。
- エクスポート規模のスループット向けに構築されています。 250 kg/h では、これはまさに「ステーションを追加するだけでなく、ラインをスケールアップする」ビルド — です。これは、生産者がすでに小規模で一貫した低欠陥出力を検証し、現在コミットしている場合に意味のある投資です。増分容量ではなく、完全に設計されたシステムを実現します。
パイロット規模のパフ装置から完全な輸出対応クラッカーライン — への同様のジャンプを評価する購入者にとって、この種のビルドは有用な基準点です。これは、水分制御、成形後の統合されたフライス加工から包装へのシステムがどのようなものになるかを示しています。精度とパフの一貫性はすべて、個別にボルトで固定されるのではなく、ボリュームで連携するように設計されています。
適切な機器の試験で何が明らかになるべきか
スペックシートでは、その方法がわかりません 膨化餅生産ライン 実際には特定の穀物源で実行されるため、購入を約束する前に独自の原材料を使用して試運転をリクエストすることは最も価値のあるステップの 1 つです。試験中は、最初の数サンプルだけでなく、少なくとも 50–100 回の連続サイクルにわたってパフ結果がどの程度一貫しているかに注意してください。これは、金型や圧力システムが継続的に実行されると、初期のサイクルが持続的な生産よりも良く見えることが多いためです。また、これはインストール後の継続的なサポートがどのようなものになるかを示す強力な指標であるため、トライアル中に品質の問題が発生した場合、サプライヤーの技術チームが設定をどれだけ早く診断および調整できるかを観察する価値もあります。
- サプライヤーの標準的なデモ穀物ではなく、実際の穀物ソースを使用してトライアルをリクエストしてください
- 少数のオープニングサンプルだけでなく、持続的な実行全体の一貫性を確認するように依頼してください
- 完成したケーキを測定し、重量を量って厚さと重量の一貫性を確認します
- 異なる粒の種類やサイズ間での金型の洗浄と切り替え時間を観察します
- 騒音レベルと振動が施設の許容範囲内であることを確認します
金型交換と長期運用コストの予算編成
金型は高圧と高熱の繰り返しサイクルに耐え、表面精度が徐々に低下するため、購入者が過小評価することが多いコストの 1 つは金型の交換です。摩耗した金型は、ラインがスムーズに稼働してから数か月後に発生する品質問題の背後にある隠れた原因であることが多いため、予期せぬ出費として扱うのではなく、定期的な金型交換を日常的な運用コストとして予算化する価値があります。購入する前に、サイクル数、交換リードタイム、金型が元のメーカーのみから調達されているか、サードパーティのサプライヤーから入手可能かについてサプライヤーに直接尋ねてください。これは、機器の寿命にわたるコストと可用性の両方に影響を与える可能性があります。
コミットする前にすべてをまとめる
パフ餅の生産ラインを購入するには、他のほとんどのスナック機器の購入よりも多くの変数がかかります。これは、パフプロセスがベーキングや押し出しよりも不一致が許容されないためです。実際の原材料を使用して機器をテストし、一般的な品質問題の背後にある根本原因を理解し、金型のメンテナンスに現実的に予算を立てるバイヤーは、出力仕様に基づいて機器を選択するバイヤーよりもはるかにスムーズな生産開始を実現する傾向があります。一人で。上記の 250 kg/h のロシアの輸出ラインは、その分野がどこにつながるかをよく示しています。つまり、水分制御、成形精度、パフの一貫性が最初から一緒に設計された統合システムです。ここで系統的なアプローチをとると、最初の購入をはるかに超えて利益が得られます。これは、製品が小売店の棚で持ちこたえられるかどうかを最終的に決定するのは、一貫したパフ品質であるためです。
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。