 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
ビスケット生産ライン: 機械、容量、自動化、投資コストの完全なガイド
コンテンツ
A ビスケット生産ライン 原材料—小麦粉、砂糖、脂肪、膨張剤—を、高スループットで一貫した品質で完成した包装されたビスケットに変換するように設計された産業機械の完全に統合されたシステムです。ハードクラッカー、ソフトクッキー、サンドイッチビスケット、ウエハースの製造を問わず、基本的なエンジニアリングの課題は同じです。それは、連続的な高速操作にわたって生地の混合、成形、ベーキング、冷却、包装を正確に制御することです。新規設置、アップグレード、または生産能力の拡大を検討している食品メーカーにとって、a のアーキテクチャを理解すること ビスケット製造ライン 詳細に記載することは、情報に基づいた投資決定を行うための重要な第一歩です。
ビスケット生産ラインの仕組み: エンドツーエンドプロセスの概要
完全 ビスケット加工ライン 一連の段階が連続して続き、各段階は専用の機器によって処理され、次の段階に直接供給されます。このフローを理解することは、プラントのレイアウト計画、トラブルシューティング、容量の最適化にとって非常に重要です。
- 成分の計量および予備混合: バルク成分は、ミキサーに供給される前に、体積または重量投与システムを使用して自動的に計量され、バッチ処理されます。
- 生地の混合: ビスケットの種類に応じて、生地は水平、垂直、または連続ミキサーで混合され、正しいグルテンの発達と食感を実現します。
- 生地シートとラミネート加工: 混合された生地は、ゲージロールを使用して正確で均一な厚さに徐々にシートされ、パフまたは層状ビスケット用のラミネートが追加されます。
- 切断と成形: ロータリーカッター、ロータリーモルダー、またはワイヤーカット成形ヘッドは、生地をベーキングバンド上で個々のビスケット片に成形します。
- ベーキング: 成形されたビスケット片は、スチールまたは金網バンド上のトンネルオーブンを通過し、正確に制御された温度ゾーンを通過します。
- 冷却: 焼きたてのビスケットは、取り扱いやコーティングの前に冷却コンベアを通過して温度を周囲レベルまで下げます。
- 二次処理: 製品によっては、この段階でビスケットにクリームサンドイッチ、チョコレートエンローブ、ジャムフィリング、またはシュガーコーティングが施される場合があります。
- 包装: 完成したビスケットは、ラインの最後にある自動包装機械によって積み重ねられ、数えられ、包装され、カートンに入れられます。
各ステージは、スループット速度と製品寸法の点で他のステージと正確に同期する必要があります。ミキサー、オーブン、包装ユニット — のいずれの時点でもボトルネックが発生すると、全体の出力容量が減少します ビスケット生産システム。
ビスケット製造ラインのキーマシン
の各ステージ ビスケット製造機械ライン 特殊な機器がサービスを提供します。以下の内訳では、コア マシン、その機能、購入者が評価する必要がある重要なパフォーマンス パラメータについて説明します。
生地ミキサー
生地ミキサーはライン全体の出発点であり、最終製品の品質に大きな影響を与えます。硬い生地のビスケット(クラッカーやマリー ビスケットなど)の場合、水平シグマブレード ミキサーは、長時間にわたる高せん断混合によってグルテンを生成します。柔らかい生地製品(クッキー、消化ビスケット)の場合、ビスケットが硬くなるグルテンの過剰発生を避けるために、低せん断のクリームと砂糖を混合し、その後小麦粉を組み込む必要があります。連続ミキサーは、バッチの不一致を排除し、手動で生地を移送することなくシートセクションと直接統合するため、大量生産ラインでの使用が増えています。評価する主な仕様には、混合能力(バッチあたりの kg または kg/時間)、モーター出力、混合アームの構成、温度に敏感な生地のジャケット冷却能力が含まれます。
生地シーターとゲージロール
混合後、生地をバルク塊から正確な厚さの滑らかで均一なシートに変換する必要があります。シートセクションは通常、供給ホッパー、一対のプレシートロール、および引き裂きやストレスを避けるために生地の厚さを段階的に減らす一連の徐々に近いゲージロールで構成されます。パフクラッカーのようなラミネート製品の場合、ラミネーターは生地シートを複数回折り畳んで重ね、規定の数の層を構築します。生地の厚さはビスケットの重量、食感、製造バンドの幅全体にわたる焼き時間の均一性を直接決定するため、ゲージ ロール — 10 分の 1 ミリメートルで測定 — の正確なギャップ制御は非常に重要です。
ロータリーカッターとロータリー成形機
成形は、生地の種類に応じて、ロータリーカッターまたはロータリーモルダーのいずれかによって行われます。ロータリーカッターは連続した生地シートから形状をスタンプし、スクラップ生地はシートセクションにリサイクルされます。最初にシートするのに十分な弾力性を備えた硬質生地製品に使用されます。対照的に、回転成形機は、柔らかい生地を回転ドラム内の彫刻されたダイキャビティに直接押し込み、スクラップを完全に排除します — シートやカットするには壊れやすい高脂肪、ショートドウのクッキーや消化ビスケットに最適です。ワイヤーカットおよび堆積機は、まったくシートできない非常に柔らかく湿度の高い生地(ドロップ クッキー、ソフトベイクド品種)に使用されます。成形ユニットの幅は有効生産帯域幅を決定し、出力容量と直接の線形関係を持ちます。
トンネルオーブン
トンネルオーブンは、あらゆるコンポーネントの中で最も資本集約的で技術的に複雑なコンポーネントです 工業用ビスケット生産ライン。最新のビスケット トンネル オーブンは通常、直接ガス燃焼(DGF)、間接放射(IR)、対流、またはこれらの熱伝達モードのハイブリッド組み合わせです。オーブン内の各ゾーンは、温度(上部と下部を別々に)、空気流速度、ダンパーの位置を独立して制御できるため、パン屋はビスケットの色、水分含有量、上昇を正確に制御できます。オーブンの長さは、小容量ラインの場合は 20 メートルから、大容量のクラッカーやスナックラインの場合は 100 メートル以上です。バンド速度とオーブンの長さの組み合わせによって、焼き時間が決まります。重要なベーキングパラメータ—温度プロファイル、初期ゾーンの湿度レベル、排気設定など—は、特定のビスケット配合ごとに最適化する必要があり、製品タイプ間で単純に転送することはできません。
冷却コンベア
ビスケットは 150°C から 200°C の温度でオーブンから出て、クリームを挟んだり、チョコレートをエンローブしたり、包装したりする前に 35–40°C 未満に冷却する必要があります — これらすべてにおいて、ビスケットは構造的に安定しており、熱的に中性であることが必要です。冷却コンベアは、周囲の空気への曝露と、一部のシステムでは HEPA フィルターで濾過された空気による強制空気冷却の組み合わせによってこれを実現します。冷却セクションは、急速な温度低下による凝縮を引き起こすことなく適切な放熱を達成するのに十分な長さでなければなりません。不適切な冷却は、包装されたビスケット製品の包装不良やカビの発生の主な原因の 1 つです。
クリームサンドイッチマシン
サンドイッチ ビスケット — 最も価値の高いビスケット フォーマットの 1 つ — の場合、クリーム サンドイッチ マシンは 2 つのビスケット半分の間に正確な重量のクリーム フィリングを堆積し、制御された圧縮を適用して正しいサンドイッチの厚さとクリームの接着を実現します。最新のサンドイッチ マシンはサーボ駆動で、複数車線構成で毎分 1,000–2,000 個のサンドイッチで動作できます。通常、詰め物はサンドイッチ ビスケットの最もコストの高いコンポーネントであるため、クリームの重量精度は製品の品質とコスト管理の両方にとって非常に重要です。
製品カテゴリー別のビスケット生産ラインの種類
全員ではない ビスケット生産ライン 同じように構成されています。機器の選択、ラインレイアウト、プロセスパラメータは、製造されるビスケットの種類によって大きく異なります。最も一般的な行タイプの比較は次のとおりです:
| ビスケットの種類 | 生地タイプ | 成形方法 | 典型的なオーブンのタイプ |
| ハードスイートビスケット(マリー、プティブール) | 硬い生地 | ロータリーカッター | DGF / IRハイブリッド |
| クリームサンドイッチビスケット(オレオスタイル) | ショート生地 | ロータリー成形機 | 対流 / IR |
| クラッカーと塩味クラッカー | 発酵した / 硬い生地 | ラミネーター + ロータリーカッター | DGFマルチゾーン |
| 消化ビスケット | ショート / セミスイート生地 | ロータリー成形機 | IR / 対流 |
| ウェーハ | 液体生地 | ウェーハベーキングプレート | 専用ウェーハオーブン |
| ソフトベイクドクッキー | 高湿度の柔らかい生地 | ワイヤーカット / 預金者 | 対流 |
生産ラインの容量: ラインの正しいサイズを設定する方法
a の正しい容量の選択 ビスケット生産ライン これは、投資計画プロセスにおいて最も重要な決定の 1 つです。サイズが小さすぎると、商業的な立ち上げに即座にボトルネックが生じます。サイズが大きすぎると、資本支出が高くなり、資産が十分に活用されず、単位あたりの固定費が高くなります。ビスケットの生産能力は通常、最終製品生産量の 1 時間あたりのキログラム(kg/h)で表されます。
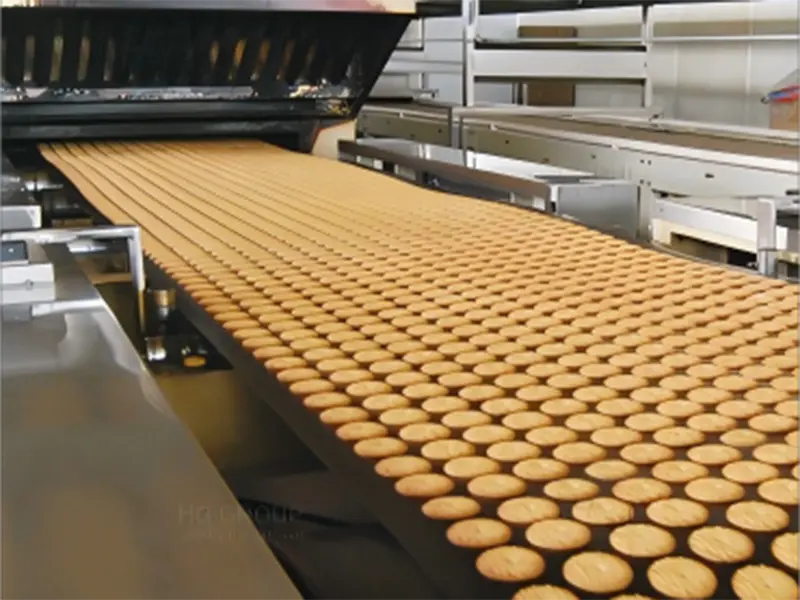
ライン容量の主な要因は、オーブンの帯域幅と帯域速度です。より広い帯域は、ベーキング面全体でより多くの製品列に対応し、比例して出力を乗算します。商業ラインの一般的な帯域幅は、800 mm(小規模または特殊生産)から 2,000 mm(大量産業ライン)の範囲です。1,000 mm のバンド ラインでは、通常、ハード スイート ビスケットの場合 300–600 kg/h が生成されます。同じ製品の 1,500 mm のバンド ラインでは、600–1,200 kg/h が生成されます。一般的な計画ベンチマークとして:
| ラインスケール | バンド幅 | 出力範囲 | 典型的なアプリケーション |
| 小型 / パイロット | 400–600mm | 50–150 kg/h | 研究開発、職人、輸出スタートアップ |
| 中規模 | 800–1,000 mm | 200–600 kg/h | 地域ブランド、受託製造 |
| 産業 | 1,200–1,500 mm | 600–1,500 kg/h | 全国ブランド、大手共同梱包業者 |
| 大量 | 1,800–2,000 mm | 1,500–3,000+ kg/h | 多国籍のFMCG生産者 |
帯域幅を超えて、年間実際に利用可能な生産時間、洗浄、メンテナンス、製品切り替えのための計画されたダウンタイムをすべて容量の計算に考慮する必要があります。定格 500 kg/h のラインで、1 日あたり 22 時間、年間 300 日稼働し、OEE(全体的な設備効率)が 85% の場合、年間約 2,805 トンが生産されます — この数字は、仕様にコミットする前に市場の需要予測とベンチマークする必要があります。
現代のビスケットラインにおける自動化と制御システム
コンテンポラリー 自動ビスケット生産ライン プロセスのすべての段階をリアルタイムで管理および監視する、PLC(プログラマブル ロジック コントローラー)または SCADA(監視制御およびデータ収集)プラットフォームによって管理される高度に洗練されたシステムです。自動化のレベルはエントリーレベルのラインとプレミアムターンキーシステムによって大きく異なりますが、業界全体の方向性は、次の理由から、より高度な自動化にしっかりと向けられています:
- 一貫性: 自動制御により、混合時間、生地温度、オーブンゾーンの設定、クリーム堆積物の重量などの重要なパラメーターにおける人間の変動が排除され、数百万個の 1 日あたりの生産量にわたってより厳密な品質の均一性が得られます。
- レシピ管理: デジタル レシピ ストレージを使用すると、オペレーターは製品タイプを素早く切り替えることができ、手動の再構成に依存するのではなく、すべてのマシン パラメータを事前に検証された設定に自動的に調整できます。
- データのロギングとトレーサビリティ: プロセスパラメータ(オーブン温度、生地の重量、焼成時間)を継続的に記録することで、食品安全コンプライアンス、バッチトレーサビリティ、品質偏差が発生した場合の根本原因分析がサポートされます。
- OEEモニタリング: リアルタイム ダッシュボードには、ライン速度、ダウンタイムの原因、生産カウントが表示され、監督者はシフト後ではなくシフト中に非効率性を特定して対応できるようになります。
- エネルギー管理: スマートオーブン制御システムは、実際の需要に基づいてガスと電気の消費量を調整し、移行、減速、アイドル期間中のエネルギーの無駄を削減します。
ビジョン検査システムは、オーブン後の段階でますます統合され、壊れたビスケット、焼き足りないビスケット、または形が崩れたビスケットを検出し、包装セクションに到達する前に自動的に拒否します。X 線または金属検出システムも、製品が一次包装に密封される前に物理的汚染物質を検出するために、食品安全準拠のラインで標準装備されています。
パッケージングの統合: ビスケット生産システムの完成
の包装セクション 完了 ビスケット生産ライン 複雑さと資本コストの両方において過小評価されることがよくあります。完全に自動化されたラインでは、包装機械が冷却コンベア(および該当する場合はサンドイッチまたはエンローブ ユニット)に直接追従し、ライン速度でビスケットを受け取り、手動介入なしで消費者にすぐに使える密封されたラベル付きパッケージに変換します。
一次包装
一次包装 — ビスケットと直接接触する包装紙 — は、通常、水平フロー包装紙(HFFS 機械)または垂直フォームフィルシール(VFFS)機械によって実行されます。HFFS マシンはスティックパックおよびスリーブ包装ビスケットの標準であり、レーンあたり毎分最大 200–400 パッケージの速度で密閉ポリプロピレン(BOPP)パッケージを製造します。フロー ラッパーの前のスタッキング システムは、包装前にビスケットをパックごとの正しい数の 1 列の列に整理します。
二次および三次包装
一次包装後、マルチパックまたは個別の包装紙がカートン機によって小売カートンに照合され、ケースパッカーによって段ボール荷主に積み込まれます。パレタイジング — ロボットまたは従来のレイヤー パレタイザー — 倉庫保管および出荷物流のために、充填されたケースをパレットに積み重ねます。一次包装から三次包装までを単一の自動ラインに完全に統合することで、手動による製品の取り扱いが不要になり、人件費、汚染リスク、損傷率が大幅に削減されます。
大手ビスケット生産ラインメーカーと機器サプライヤー
の世界市場 ビスケット生産ライン設備 ヨーロッパのプレミアム メーカー、アジアの確立されたサプライヤー、ターンキー プロジェクトのスペシャリストが混在してサービスを提供しています。各セグメントは、テクノロジーの高度化、サービス サポート、資本コストの異なるバランスを提供します。
- ベイカー パーキンス(イギリス): ビスケット ライン エンジニアリングで最も古く、最も尊敬されている名前の 1 つで、Tweedy ミキサー、高精度成形およびオーブン システムで知られています。クラッカー、ハードスイート、サンドイッチラインが特に強い。
- ハース(オーストリア / GEAグループ): 自動化とエネルギー効率に重点を置いたウェーハ、サンドイッチ、クッキーラインを専門としています。多国籍菓子会社で広く使用されています。
- ビューラーグループ(スイス): プロセス機器とデジタル オートメーション プラットフォームを深く統合し、ビスケット、クラッカー、クッキー向けの完全なライン ソリューションを提供します。
- Reading Bakery Systems(アメリカ): スナッククラッカー、プレッツェル、押出スナックラインに重点を置き、強力なプロセスエンジニアリングとアプリケーションサポートを提供します。
- 肇慶克輝 / カットバール / 河南栄達(中国): 中国のメーカーは完全なものを提供します ビスケット生産ライン機械 資本コストが大幅に低いため、新興市場のメーカーや中規模の地域生産者にとって主要な選択肢となっています。品質とアフターサービスはサプライヤーによって異なるため、現場訪問と参照チェックを通じて評価する必要があります。
a のサプライヤーを評価する場合 ターンキービスケットライン、 機器仕様を超えた主な選択基準には、ローカルまたは地域の技術サービスの可用性と応答性、スペアパーツの可用性とリードタイム、試運転とオペレーターのトレーニングの範囲、特定の製品タイプと生産規模に関するサプライヤーの経験が含まれます。
設置、試運転、オペレーターのトレーニング
機器の納入から新規最初の商業生産までの期間 ビスケット生産ライン 食品製造プロジェクトの中で最もリスクの高い段階の 1 つです。設置および試運転中の計画が不十分だと、ダウンタイムの延長、品質の問題、コスト超過につながります。構造化された試運転計画では、次の要素に対処する必要があります:
- 工場受入試験(FAT): 主要なパフォーマンスパラメータ — 出力速度、製品重量、水分含有量 — は、可能であれば実際の生産レシピを使用して、出荷前にサプライヤーの施設で検証する必要があります。
- サイトの準備: 土木工事、公共設備(ガス、電気、圧縮空気、水)、換気はすべて、機器の設置を開始する前に仕様どおりに完了する必要があります。
- サイト受け入れテスト(SAT): 設置後、フルラインは契約されたスループットと品質仕様に達するまで、生産現場で速度を上げてテストされます。
- レシピ開発とベーキングのトライアル: ベーキング チームは、商用発売前に、ライン上で実行されるすべての製品のオーブン プロファイルとプロセス パラメータを開発および検証する必要があります。
- オペレーターとメンテナンスのトレーニング: 生産オペレーター、品質技術者、メンテナンスエンジニア向けの実践的なトレーニングを試運転スケジュールに組み込み、最初の商業運転の前に完了する必要があります。
ビスケット生産ラインでよくある問題とそれを解決する方法
よく設計された ビスケット製造ライン 繰り返し発生する運用上の問題を経験します。最も一般的な問題とその根本原因を知ることで、より迅速なトラブルシューティングが可能になり、生産損失が削減されます。
| 問題 | おそらく原因 | 是正措置 |
| ビスケットの重量変化 | ゲージロールギャップの不一致または生地送り変動 | ゲージロールを再調整し、生地供給ホッパーのレベルの一貫性を確認します |
| ベーキングカラーが不均一 | オーブンゾーンの温度の不均衡またはバンド速度の変化 | 全幅にわたってオーブンの温度をプロファイルします; 滑りがないかバンドドライブをチェックします |
| バンドに貼り付けるビスケット | 製剤中の脂肪不足またはバンド汚染 | 配合脂肪レベルを確認する; ベーキングバンドをきれいにして調整します |
| オーブン後の破損率が高い | 過度のベーキング、低脂肪、またはコンベアの急激な移行 | オーブンの温度または時間を短縮し、コンベアの隙間と速度の一致を確認します |
| クリームフィルの重量は仕様外です | 粘度とポンプ出力に影響を与えるクリーム温度の変化 | クリームを一貫した温度に保ちます; デポジットポンプを再調整します |
| 包装シールの故障 | シールバーの温度またはフィルムの張力が正しくありません | フィルム仕様のシール温度を検証し、フィルム張力設定を調整します |
ビスケット生産ライン投資におけるコスト考慮とROI
a の資本コスト ビスケット生産ライン 容量、自動化レベル、機器の起源、二次処理(サンドイッチ、エンローブ)が含まれるかどうかに応じて、非常に広い範囲に及びます。大まかなガイドとして、中国のメーカーによる 600 mm バンドの小規模ラインのコア ライン機器の価格は 150,000 米ドル–400,000 米ドルになる可能性があります。完全な自動化とパッケージングの統合を備えたヨーロッパのサプライヤーの中規模ラインは通常、150 万米ドルから 500 万米ドルの範囲です。土木工事や公共事業を含むターンキーの全範囲を備えた高級メーカーの大容量ラインは、1,500 万米ドル–2,000 万米ドルを超える場合があります。
資本コスト以外にも、ROI 分析の主要な財務パラメータは次のとおりです
- 原材料収量: 完成したビスケットの生産量と原材料投入量の比率。トリムのスクラップ、生地の固着、壊れた製品の損失は、単価に直接影響します。
- エネルギー消費量: オーブンは総ラインエネルギー消費量の 60–75% を占めます。生産量 1 kg あたりのエネルギーコストは、試運転中にベンチマークされ、継続的に監視される必要があります。
- 人件費: 自動化レベルにより、シフトごとに必要な人員が直接決定されます。完全に自動化されたラインには 5–8 人のオペレーターが必要になる場合があります。同様の容量の半手動ラインには 20–30 人が必要になる場合があります。
- OEE(全体的な設備効率): 適切に運営されているビスケット ラインの業界ベンチマークは 75–85% OEE です。1 日あたり 22 時間稼働する 500 kg/h ラインの OEE 改善の各パーセント ポイントにより、商業用ビスケット価格で年間約 40 トンの生産量 — 有意義な収益が追加されます。
- メンテナンスとスペアパーツ: 適切にメンテナンスされた中規模ラインの年間メンテナンス費用は、通常、元の機器費用の 2–5% です。OEE 目標を維持するには、摩耗部品を追跡し、交換を積極的にスケジュールする予防保守プログラムが不可欠です。
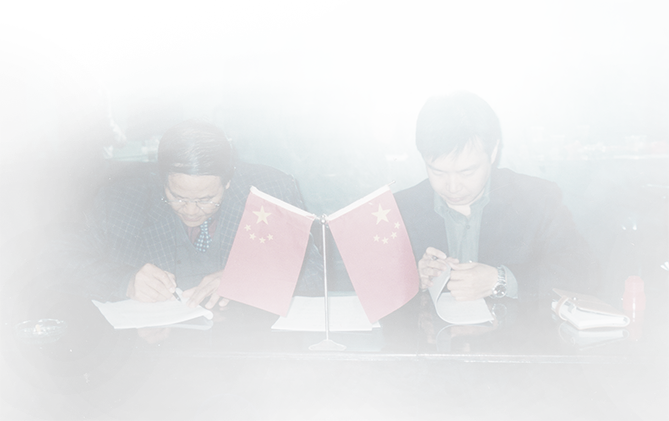
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。