 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
ポテトチップスラインについて知っておくべきことすべて
コンテンツ
ポテトチップスラインの実際の機能
ポテトチップス ラインは、生のジャガイモを取り出し、小売または大量流通の準備が整った完成したパッケージ化されたチップス — に変える完全な一連の機械です。これは単一の機械ではなく、各機器が次の機器に直接供給される統合生産システムであり、あらゆる段階での出力品質が下流のすべてに影響を与えます。
適切に構成されたチップ製造ラインは通常、洗浄、皮むき、スライス、湯通し、揚げ、脱油、香料、包装を連続的な流れで処理します。最新の自動セットアップでは、このシーケンス全体が最小限の手動介入で実行されるため、工場は一貫した生産量を維持できます 200kg/hから2,000kg/h以上まで、 ライン容量に応じて。
ポテトチップスの生産ラインに何が含まれているか —、および各段階がどのように相互作用するか — を理解することは、ポテトチップスに投資したり、既存のセットアップをカスタマイズしたり、加工施設を拡張したりする前に不可欠です。
チップ生産ラインのコアステージ
ポテトチップス加工ラインの各段階は、特定の技術的目的を果たします。通常、それらのいずれかにスキップしたり投資が不足したりすると、問題 — スライスの均一性が低い、油分が多い、香料の一貫性がない、または油の劣化が加速するなどが発生します。
洗濯と皮むき
生のジャガイモは、スライスする前に除去する必要がある土壌、表面細菌、皮膚とともに到着します。ブラシ型または研磨ローラーワッシャーは、大容量ラインで最も一般的です。剥離は通常、カーボランダムローラーまたはスチームピーラーで行われます—スチームピーリングは、剥離損失を最小限に抑えるため、大規模な作業に好まれ、典型的な剥離廃棄物は 生重量の 8–12% 機械的摩耗の場合は 15–18% と比較します。
スライス
一貫したスライスの厚さは、チップの品質における最も重要な変数の 1 つです。標準的なケトルスタイルのチップには、のスライスが使用されます 1。2–1。6mmより薄い連続プロセスチップは 0。9–1。2 mm。回転インペラ プレートを備えた遠心スライサーは高いスループットを提供し、リニア ブレード スライサーはプレミアム製品ラインに優れた厚さの一貫性を提供します。スライスの厚さが 0。2 mm 変動しても、揚げ物の不一致が目に見えるため、ブレード摩耗追跡および自動調整システムは、大量生産ラインに投資する価値があります。
ブランチングと乾燥
ブランチングにより、スライス中に放出される表面デンプンが除去されます。そうしないと、揚げている間にチップがくっつき、不均一で暗い色になってしまいます。お湯が湯通しします 70–80°Cで2–3分 は 標準。ブランチング後、脱水バイブレーターとエアナイフドライヤーがスライスがフライヤーに入る前に表面の水分を除去します — 油飛沫を減らし、フライのエネルギー消費を大幅に削減します。
連続揚げ
連続フライヤーはの中心です ポテトチップスライン。油温は通常、間に維持されます 160°C および 175°C、 厚さと希望の水分含有量に応じて、油中でのスライス滞留時間は 2。5–4 分です。パドルコンベアシステムは、制御された速度で油浴を通してスライスを沈め、輸送します。オイルのターンオーバー率 — 新鮮なオイルがフライヤーに補充される頻度 — チップの風味とオイルの品質に直接影響します。適切に設計されたフライヤーは、酸化と遊離脂肪酸の蓄積を最小限に抑えるためにオイルを継続的にひっくり返します。
脱油と冷却
揚げるとすぐに、チップは振動する脱油コンベアを通過し、そこで余分な表面油が排出され、その後冷却トンネルが通過してチップの温度が急速に周囲レベルまで下がります。適切な冷却により、包装内の結露が防止され、軟化を引き起こし、保存期間が大幅に短縮されます。ラインから出る十分に冷却されたチップは下に到達するはずです 35°C 香料ドラムに入る前に。
風味付け
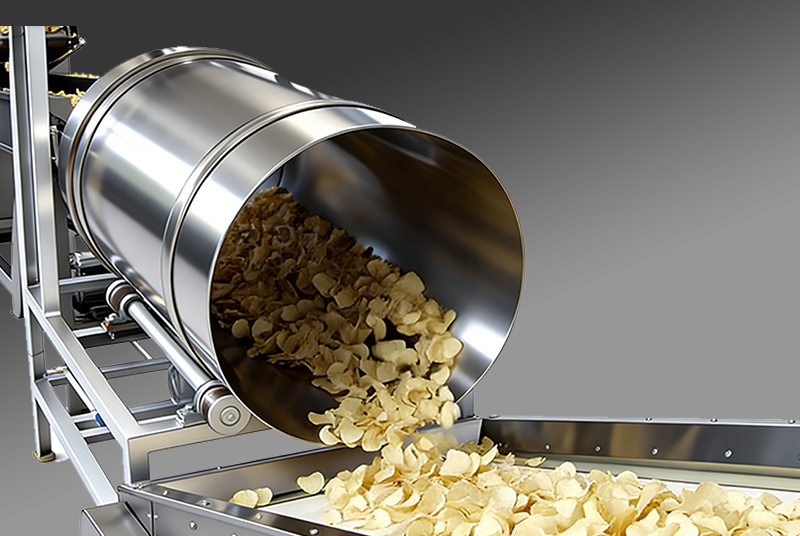
調味料は回転ドラムコーターに適用され、チップが微細なスプレーまたは粉末分散システムに当たって転がります。調味料の接着力は、チップ表面にまだ存在する油分 — に依存するため、脱油と香料のタイミングが重要です。ドラムの回転速度と角度、スプレーノズルの配置、調味料の供給速度はすべて、コーティングの均一性に影響を与える調整可能なパラメータです。マルチフレーバーラインの場合、クイックチェンジドラムシステムにより製品の切り替え時間が 15 分未満に短縮されます。
包装
完成したチップは、穏やかなエレベーター コンベヤーを介してマルチヘッド計量機 — 通常 14 ヘッドまたは 16 ヘッド スケール — に輸送され、チップを ±1 g 以内の精度で目標重量に分割します。計量された部分は垂直フォームフィルシール(VFFS)マシンに落下し、バッグを形成し、チップを充填し、酸化や破損を防ぐために窒素ガスを注入し、パッケージをシールします。最新の VFFS チップ ラインの出力速度は到達します 毎分60–100袋 標準的な小売パックサイズの場合。
ポテトチップスの種類 規模と生産量別のライン
すべての操作に同じレベルの自動化やスループット容量が必要なわけではありません。チップ処理ラインは、自動化の程度、機器の設置面積、必要な設備投資を決定する出力量によって大まかに分類されます。
| ラインタイプ | 典型的な出力 | 自動化レベル | 最適な |
|---|---|---|---|
| 小型 / 半自動 | 50–200 kg/h | 部分マニュアル | スタートアップ、地域ブランド |
| 中規模自動化 | 200–500 kg/h | 完全に自動化 | 中型プロセッサ、プライベートラベル |
| 産業 連続 ライン | 500–2,000+ kg/h | 完全に自動化 + PLC/SCADA | 国内ブランド、受託メーカー |
スナック市場に参入するスタートアップにとって、100–150 kg/h の容量を持つ半自動ラインは、多くの場合、最も賢明な入り口です —。これにより、一貫した製品品質を維持しながら、初期資本エクスポージャーが制限されます。需要がまだ検証されているときに最初に過剰に指定するよりも、後でスケールアップする方が費用対効果が高くなります。
チップラインを購入する際に比較すべき主な仕様
サプライヤーを評価したり、新しいポテトチップス製造ラインを構成したりする場合、単純な生産速度を超えたいくつかの技術仕様に細心の注意を払う必要があります。これらは、製品の品質、運用コスト、長期的な信頼性に直接影響します。
- フライヤーオイルの容量と回転率: 新鮮なオイルを継続的に入口とオーバーフローを管理するフライヤーは、遊離脂肪酸(FFA)レベルを 0。5% 未満に保ち、チップの風味を保護し、オイルの寿命を延ばします。この機能のないラインでは、完全なオイルダンプと交換サイクルが必要となり、ダウンタイムが発生し、オイルコストが増加します。
- 温度制御精度: フライヤーとブランチャーの PID 温度コントローラーは、設定値を ±2°C 以内に維持する必要があります。温度制御が緩いと、チップの色が変化し、水分含有量が一貫しなくなります。
- スライサーブレードの材質と交換コスト: 高炭素鋼のブレードは、大量作業では 4–8 時間ごとに交換する必要があります。炭化タングステンまたはコーティングされたブレードは大幅に長持ちしますが、初期費用は高くなります。購入価格だけでなく、年間総ブレードコストも考慮します。
- 現場洗浄(CIP)の互換性: 食品グレードのステンレス構造 (304 または 316L)で、滑らかな内面が完全に排水されるため、生産工程の合間に化学支援による迅速な洗浄が可能です — 複数のフレーバーを稼働させる際の HACCP コンプライアンスとアレルゲン制御に重要です。
- 出力1kgあたりのエネルギー消費量: 完全に自動化された 500 kg/h ラインは通常、最終製品 1 トンあたり 80–130 kWh を消費します。サプライヤーに検証済みのエネルギー数値 — 理論上の最小値ではない — を尋ね、見積もりを比較する際に 5 年間の総エネルギー コストを計算します。
- 制御システムとリモート診断: PLC ベースの SCADA システムを備えた最新のラインにより、リモート障害監視とパラメータ ロギング — が可能になり、ダウンタイムが短縮され、食品安全監査の品質記録管理が簡素化されます。
ポテトチップスのラインによくある問題とその修正方法
適切に構成された回線でも、繰り返し発生する問題が発生します。根本原因を知ることでトラブルシューティングが迅速化され、品質欠陥がパッケージ製品に及ぶのを防ぎます。
暗いまたは不均一なチップカラー
最も一般的な原因は、生のジャガイモ —、特にデンプンが糖に変換される低温 (8°C 未満)で保存されたジャガイモの還元糖含有量が高いことです。加工前にジャガイモを 15–18°C で 1–2 週間調整すると、糖度が低下します。ライン上では、ブランチング時間を延長したり、フライヤーの温度を 5–8°C 下げたりすることで、境界線の原材料を補うことができます。ブレードの摩耗によるスライスの厚さの一貫性のなさは、2 番目に多い原因です — 予定通りにブレードをチェックして交換します。
完成したチップのオイル含有量が高い
標準チップの目標オイル含有量は次のとおりです 重量で28–35%。最終製品が一貫してこの範囲を超えている場合、最も可能性の高い原因は、揚げ前の乾燥が不十分であること(フライヤーに入る表面水分が多すぎる)、フライヤーの温度が低すぎること、または揚げ後の脱油が不十分であることです。エアーナイフ乾燥機のスループットをチェックし、フライヤー幅全体の複数のポイントで油温を確認します — ワイドフライヤー全体の温度勾配は一般的であり、見落とされがちです。
フライヤーでチップがくっついたり割れたりする
固着は、湯通し段階でのデンプンの除去が不完全であることを示します — 湯通し水温を上げるか、保持時間を延長します。フライヤー パドル コンベヤーの破損は、通常、使用するスライスの厚さに対してパドルの速度が高すぎるか、パドルの間隔が狭すぎることを意味します。両方を調整し、フライヤーの積載率が機器設計仕様内であることを確認します。— フライヤーに製品を過剰に積載すると、凝集や不均一な揚げが発生します。
不均一な調味料のカバー
調味料の付着が悪いのは、通常、チップが冷えて乾燥しすぎてドラムに入る(調味料が結合できる表面油が減少する)か、ドラムの回転速度がバッチ サイズに対して間違っていることに起因します。粉末調味料の場合、静電コーティング システム — は現在プレミアム スナック ラインで一般的です — により、コーティングの均一性が劇的に向上し、調味料の無駄が削減されます 15–25% 標準的なドラムスプレー塗布と比較して。
バッチポテトチップスラインと連続ポテトチップスライン:どちらを選ぶべきか
バッチプロセスケトルチップラインと連続プロセスラインのどちらを選択するかは、ポテトチップス生産において最も重要な決定の 1 つであり、それは主に製品と市場の決定 — であり、単なるコストの決定ではありません。
連続線 製品をフライヤーに一定の流れで流し込むため、標準的な塩味や軽く風味付けされたチップスのような、大量で一貫した製品に最適です。ユニットあたりの人件費が削減され、プロセス管理が強化され、大規模な小売または食品サービスの量への適合性が向上します。ただし、少量生産や特製フレーバーには柔軟性が低く、製品間の切り替えに時間がかかります。
バッチケトルライン 回転するケトルで各バッチを別々に揚げると、ケトル調理のチップブランド特有の、より濃厚でカリカリとした食感が生まれます。本質的に柔軟性が高く — ライン準備を最小限に抑えてバッチ間でフレーバーを変更できます —、小規模では容量単位あたりの資本コストが低くなります。トレードオフは、労働集約度が高く、スループットが低いことです。典型的なケトルフライヤーのプロセス 8–12 分ごとに 1 バッチコンベアフライヤーの連続出力と比較。
多くの中型プロセッサーは、両方のタイプ — を動作します。主流のボリューム SKU には連続ラインがあり、プレミアム、限定版、または地域のフレーバー バリアントには 1 つまたは 2 つのケトル フライヤーがあります。この組み合わせにより、効率と製品ポートフォリオの柔軟性の両方が最大化されます。
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。