 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
米クラッカー生産ライン:製造設備とプロセスの完全ガイド
コンテンツ
せんべいの生産ラインは、メーカーがこれらの人気のスナックを製造する方法を変革し、かつては労働集約的な従来のプロセスを効率的な自動操作に変えました。ライススナック市場への参入を検討しているスタートアップ企業でも、生産能力の拡大を計画している老舗メーカーでも、最新のせんべい生産設備を理解することで、今後何年にもわたってビジネスに影響を与える情報に基づいた投資決定を行うことができます。
米割り機生産ラインのコンポーネントを理解する
完全 せんべい生産ライン 生米を完成したクラッカーに変えるために順番に動作する複数の統合マシンで構成されています。各コンポーネントは製造プロセスにおいて特定の役割を果たしており、これらの要素を理解することで、機器のオプションを評価し、生産上の問題のトラブルシューティングを行うことができます。
米の洗浄および浸漬システムは、生米を洗浄し、穀物を正しい水分含有量まで水和することからプロセスを開始します。最新のシステムでは、自動化された水循環、温度制御、プログラム可能な浸漬時間を使用して一貫性を確保しています。適切な浸漬は、米の挽き方や最終的なクラッカーの食感の発達に影響を与えるため、非常に重要です。十分に浸さないとクラッカーが粒状になり、浸しすぎると生地がベタベタして機器が詰まる可能性があります。
粉砕および混合装置は、クラッカーのスタイルに応じて、浸した米を滑らかな生地または生地に変換します。石挽き機は伝統的な質感を生み出し、高速湿式グラインダーはより速い加工を実現します。ミキサーは調味料、塩、砂糖、その他の材料を米のベースに組み込みます。市販のミキサーは、正確な計量システムを使用して、数千のバッチにわたってレシピの一貫性を維持します。一部の生産ラインには、完成したクラッカーに欠陥を引き起こす可能性のある気泡を除去するための真空混合が含まれています。
成形機は、準備した生地または生地からクラッカーの形状を作成します。さまざまな技術がさまざまなクラッカー スタイルに適しています—回転成形機は彫刻されたローラーを使用して生地を形状に押し込み、シート システムは金型で切断する前に生地を平らにロールし、押出装置は成形金型に材料を押し込みます。成形段階によって、クラッカーの外観、厚さの均一性、製造速度が決まります。高品質の成形装置への投資は、廃棄物の削減と一貫した製品外観を通じて利益をもたらします。
ベーキングおよび乾燥システムは熱を加えて、柔らかく形成されたクラッカーをカリカリの完成品に変換します。複数の加熱ゾーンを備えたコンベア オーブンは、ベーキング プロセス全体を通じて正確な温度制御を提供します。初期ゾーンでは表面の亀裂を防ぐために湿度を高くし、最終ゾーンでは最大限の鮮明さを得るために乾熱を使用します。最新のオーブンには、排熱を捕捉して流入空気を予熱する熱回収システムが組み込まれており、エネルギーコストが大幅に削減されます。
調味料およびコーティング装置は、焼いた後に風味および仕上げを適用します。タンブラードラムはクラッカーを粉末調味料で均一にコーティングし、スプレーシステムは油ベースのフレーバーまたは釉薬を塗布します。正確な調味料の塗布は、製品の品質と成分コストの両方に影響を与えます—過剰な調味料は高価な成分を無駄にし、過小な調味料は顧客を失望させます。重量ベースの投与を備えた自動システムにより、生産速度に関係なく正確な適用が保証されます。
冷却コンベアは、包装前に製品の温度を周囲条件まで下げます。この手順を急ぐとパッケージ内に結露が発生し、クラッカーが湿って保存期間が短くなります。適切に設計された冷却ゾーンは、温度低下のための適切な滞留時間を提供しながら、製品の流れを維持します。
さまざまな種類の米割り機生産システム
せんべいの生産ラインは、最終製品のスタイル、生産規模、自動化のレベルによって大きく異なります。適切なシステム タイプを選択すると、機器がビジネス モデルと製品仕様に確実に一致します。
伝統的な焼き米割りライン
伝統的な焼きせんべいの生産ラインは、焼き上げプロセスを通じて日本のせんべいに似たせんべいを作成します。これらのシステムは、浸した米を生地に挽き、形を作り、カリカリになるまで焼きます。生産能力は設備規模に応じて1時間あたり50kgから500kg以上の範囲です。伝統的なラインは、消費者が職人技の品質と結びつける少し不規則な外観を備えた、本格的な味のクラッカーの製造に優れています。これらのシステムは、高級市場をターゲットにしているメーカーや、伝統的なアジアのせんべいを製造しているメーカーにとってうまく機能します。
パフライスクラッカーシステム
パフライスクラッカーの製造では、高温高圧を使用して米粒やペレットを軽くて風通しの良いクラッカーに膨張させます。装置には、ペレットフォーマー、パフガンまたはオーブン、調味料システムが含まれます。パフクラッカーは焼き菓子に比べて密度が低く、食感も異なるため、軽いスナックを求める消費者に魅力的です。産業システムでは、生産速度が 1 時間あたり 1000 kg を超える場合があります。パフ加工により、一部の市場では従来の焼きクラッカーよりも好まれる独特の質感と外観が生まれます。
チャーハン クラッカー 装置
チャーハンラインは、焼くのではなく揚げることでクラッカーを生産します。これらのシステムは米生地を形に成形し、制御された温度で油で揚げます。オイル濾過、温度制御、脱油システムを備えた自動フライヤーは、一貫した品質を保証し、オイルの消費量を最小限に抑えます。フライドクラッカーは豊かな風味とサクサクした食感を提供しますが、オイルの取り扱いと濾過には追加の機器が必要です。この製造方法を選択する際には、油コストと揚げ物に関する消費者の健康上の懸念が考慮されます。
押し出しライススナックライン
押出技術は、熱と圧力下で材料を金型に押し込むことで、米ベースのスナックを作成します。二軸押出機は米粉を他の材料と一緒に加工して、多様な食感や形状を作り出すことができます。押出成形の高温短時間加工により、独自の拡張構造を作成しながら製品を瞬時に調理できます。押出ラインは製品革新に多大な柔軟性を提供し、パフボールから複雑な形状まであらゆるものを製造できます。これらのシステムは多額の投資に相当しますが、新製品を開発するメーカーにとって最も多用途性を提供します。
生産能力とスケーラビリティの考慮事項
生産ラインの能力をビジネス ニーズに合わせることで、高価な機器の活用不足と、成長を制限する生産のボトルネックの両方を防ぐことができます。キャパシティ プランニングでは、現在の需要、成長予測、実際の生産量に影響を与える運用要因を分析する必要があります。
| 生産規模 | 容量範囲 | 典型的な投資 | 最適な |
| 小規模/スタートアップ | 50-150 kg/時間 | 3万ドルから8万ドル | 新規事業、現地市場、特産品 |
| 中規模 | 200-500 kg/時間 | 10万ドルから30万ドル | 地域流通、成長ブランド |
| 大規模産業 | 600-1500 kg/時間 | $400,000-$1,000,000+ | 国内ブランド、輸出市場、受託製造 |
実際の生産率は、銘板の生産能力を超えた複数の要因に依存します。製品の複雑さはスループットに影響します—正確な切断を必要とする複雑な形状よりも、単純な丸いクラッカーのプロセスが速くなります。製品間の切り替えにより、特に洗浄や調整が必要なフレーバーや形状を切り替える場合、有効容量が減少します。ほとんどのメーカーは、スタートアップ、シャットダウン、クリーニング、通常のダウンタイムを考慮すると、理論上の容量の 70-85% を達成します。
スケーラビリティ オプションにより、成長中の企業は生産ライン全体を置き換えることなく拡大できます。モジュラー システムを使用すると、追加の成形ヘッドを設置したり、オーブンの長さを延長したり、並列処理ストリームを追加したりして、容量を追加できます。一部のメーカーは半自動機器から始め、量の増加に応じて完全自動化にアップグレードします。適切な施設スペースと公共施設の容量を通じて最初から拡張を計画することで、その後の高額な改修を防ぐことができます。
マルチシフト運用により、設備投資なしで既存の機器の容量を拡張できます。2 つまたは 3 つのシフトを実行すると、同じ生産ラインからの生産量が 2 倍または 3 倍になる可能性があります。ただし、このアプローチにより人件費が増加し、機器の摩耗が加速し、故障を防ぐために慎重なメンテナンス計画が必要になります。多くの成長メーカーは、追加の生産ライン投資を正当化する前に複数のシフトを実行します。
自動化レベルと労働要件
せんべい生産ラインの自動化の程度は、労働ニーズ、一貫性、生産効率に劇的な影響を与えます。自動化オプションを理解することで、品質目標を達成しながら、機器への投資と継続的な人件費のバランスをとることができます。
手動および半自動ラインでは、ほとんどのプロセス ステップでオペレーターが必要です。作業員は材料に餌を与え、成形作業を監視し、機械間で製品を移送し、完成品を梱包します。これらのシステムは設備投資を最小限に抑えますが、かなりの労働力を必要とします—通常、中能力ラインではシフトあたり 6-10 人の労働者がかかります。手動操作は、小規模生産者、低賃金地域の企業、または自動化を複雑にする頻繁な製品変更を行うメーカーに適しています。
半自動生産ラインは、セットアップ、供給、梱包に手動介入を必要としながら、混合、成形、ベーキングなどのコアプロセスを自動化します。半自動中容量ラインは、シフトごとに 3-5 人の作業員で稼働する場合があります。この中間点は、中程度の投資レベルでの完全に手動の操作よりも優れた一貫性を提供します。成功している中小企業のメーカーの多くは半自動化を選択し、材料の準備と包装を手動で処理しながら、自動成形とベーキングに投資しています。
完全に自動化された生産ラインは、成分の取り扱いから包装までのすべてのプロセスを、最小限の人的介入を必要とする継続的なシステムに統合します。オペレーターは、マシンをアクティブに実行するのではなく、コントロール パネルを監視し、品質チェックを実行し、例外を処理します。高度なシステムは、PLC(プログラマブル ロジック コントローラー)とタッチスクリーン インターフェイスを使用して、すべての機器を調整します。完全に自動化されたラインは、大容量であってもシフトごとにわずか 2-3 人の作業員で稼働する可能性があります。完全な自動化の一貫性と効率性により、高賃金市場における大量生産者や製造業者への投資が正当化されます。
- 自動成分バッチシステムは、手動方法をはるかに超える精度で成分の重量を量り、組み合わせ、レシピの一貫性を確保します
- 視覚検査システムは、人間の検査官よりも迅速かつ確実に欠陥、異物、品質問題を検出します
- 自動包装統合により、生産と包装の間の手動処理が不要になり、労働力と汚染リスクが軽減されます
- データロギングシステムは、品質管理とトレーサビリティのために温度、速度、重量、その他のパラメータを自動的に記録します
- リモート監視機能により、技術スタッフは物理的に存在することなく操作を監督し、問題を診断できます
機器を購入する際に注目すべき主な機能
せんべい製造装置を評価するには、仕様を超えて、製造品質、信頼性、総所有コストを評価する必要があります。これらの重要な機能により、長年にわたって確実に動作する機器と、常に頭痛を引き起こす機械が分離されます。
材料構造の品質は耐久性と衛生に影響を与えます。食品接触面には、腐食に強く洗浄を簡素化する食品グレードのステンレス鋼 (304 または 316 グレード)を使用する必要があります。頑丈なスチールを使用したフレーム構造は、軽量素材よりも連続動作に優れています。溶接、ファスナー、コンポーネントの取り付けを調べます—高品質のメーカーは適切な溶接技術と実質的なファスナーを使用しますが、劣った機器では材料が薄く、取り付け方法が不十分であることがわかります。
衛生設計機能により徹底的な洗浄が可能になり、汚染が防止されます。製品が蓄積する可能性のある隙間のない滑らかな表面、すべてのエリアにアクセスするための取り外し可能なガードとカバー、水の溜まりを防ぐ排水システムを探してください。最高の機器には、防水電気部品と密閉ベアリングを備えたウォッシュダウン機能が組み込まれています。衛生設計が不十分だと食品の安全上のリスクが生じ、洗浄が不必要に困難で時間がかかります。
温度制御の精度は製品の品質とエネルギー効率に影響を与えます。高品質のオーブンでは、独立した温度制御を備えた複数のゾーンを使用するため、最適な加熱プロファイルを作成できます。PID コントローラーは、広い温度変動を許容するのではなく、設定値を正確に維持します。断熱品質は温度安定性とエネルギー消費の両方に影響を与えます—十分に断熱された機器は温度をより効率的に維持し、表面温度を下げることでより安全な作業条件を作り出します。
部品の入手可能性とサプライヤーのサポートによって、問題をどれだけ早く解決できるかが決まります。一般的なモーター、ドライブ、センサーなどの標準コンポーネントを使用する機器は、メンテナンスを簡素化し、交換が必要な場合のダウンタイムを削減します。独自のコンポーネントはパフォーマンス上の利点を提供する可能性がありますが、スペアがすぐに利用できない場合、長期間の停止を引き起こす可能性があります。購入する前に、メーカーの部品在庫、出荷能力、技術サポートの応答性を評価してください。
エネルギー効率は、機器の寿命にわたる運用コストに直接影響します。最新の生産ラインには、熱回収、モーターの可変周波数ドライブ、エネルギー消費を最小限に抑えるための最適化された熱設計が組み込まれています。基本機器と高度な機器の効率の差は、エネルギーコストで年間数千ドルに達する可能性があります。検討中の機器のエネルギー消費を計算し、継続的なコストを購入決定に考慮します。
インストールおよびセットアップの要件
せんべい生産ラインの設置を成功させるには、適切な施設の準備、公共インフラ、慎重な設備の試運転が必要です。これらの要件を見落とすと、遅延、追加コスト、運用上の問題が発生しますが、適切な計画を立てれば防ぐことができたはずです。
施設スペースの要件は、機器の設置面積を超えて、操作クリアランス、材料のステージング、メンテナンス アクセスにまで及びます。必要なスペースをすべて考慮すると、中容量の生産ラインは 2000-3000 平方フィートを占める可能性があります。天井の高さも重要です—一部の機器では、設置とメンテナンスのために 12-15 フィートのクリアランスが必要です。隣接するスペースを利用可能にしておくか、容量を追加するにつれて直線的に拡張できるレイアウトを設計して、将来の拡張を計画します。
電気サービスは、すべての機器に適切な容量と適切な電圧を提供する必要があります。工業生産ラインには通常、接続負荷の合計が小型ラインの場合は 50 kW、大型システムの場合は 300 kW を超える三相電力が必要です。オーブンと乾燥機は最も多くの電力を消費し、多くの場合、総電気負荷の 60-70% を占めます。計画の早い段階で電気請負業者と協力して、サービス入口容量、適切な回路保護、準拠した設置を確保します。電圧の変動や不十分な容量は、機器の故障や潜在的な損傷を引き起こします。
給水ニーズには、混合および洗浄用のプロセス水と、機器の冷却用のユーティリティ水の両方が含まれます。生産ラインは、容量とプロセスに応じて、1 時間あたり500-2000 リットルを消費する可能性があります。水質は製品の品質に影響します—硬度、塩素含有量、微生物レベルはすべてクラッカーの特性に影響します。多くのメーカーは、一貫した水質を確保するために濾過システムを設置しています。適切な排水により、生産エリアを浸水させることなく、プロセス水、洗浄水、および潜在的な流出を処理できます。
圧縮空気は、自動化された機器の空気圧制御、シリンダー、搬送システムに電力を供給します。100-500 CFM の容量で 8-10 bar の圧力を供給する産業用コンプレッサーは、一般的な生産ラインにサービスを提供します。空気の質は重要です—乾燥機とフィルターを設置して、管理を損傷したり製品を汚染したりする可能性のある湿気や汚染物質を除去します。多くの施設にはすでに圧縮空気システムが設置されていますが、新しい機器を接続する前に容量と品質を確認してください。
換気と空調により、快適な作業条件と適切な機器の動作が維持されます。オーブンやフライヤーはかなりの熱を生成しますが、過度の周囲温度を防ぐためにそれを使い果たす必要があります。湿度管理により、製品の品質に影響を与えたり、微生物の増殖を引き起こしたりする可能性のある結露を防ぎます。HVAC システムは、一貫した結果を得るために、生産エリアを一年中制御された温度と湿度に維持する必要があります。
運営コストと投資収益率
せんべい生産ラインの運営にかかる総コストを理解することは、投資提案を評価し、製品の価格を利益を上げて設定するのに役立ちます。機器の購入価格は、機器の 10-15 年の耐用年数にわたる総所有コストの一部にすぎません。
原材料コストは通常、米の価格、レシピの複雑さ、調味料の選択に応じて、生産コストの 35-50% を占めます。米の価格は世界の一次産品市場によって変動するため、調達にある程度の柔軟性を組み込むことがコスト管理に役立ちます。特産米の品種やオーガニック食材はプレミアムを獲得しますが、小売価格の上昇が正当化される可能性があります。収率—最終製品と原材料の比率—を追跡して廃棄物を特定し、効率を向上させます。最高のパフォーマンスを発揮する操作は 85-90% の収率を達成しますが、最適化が不十分なプロセスでは材料の 20-30% が無駄になります。
エネルギー消費量は、機器の効率と生産量によって大きく異なります。ベーキングオーブンは最も多くのエネルギーを消費し、通常は完成品1トンあたり150〜400kWhです。効率的な運用により、生産単位あたりのエネルギー使用量が監視され、断熱性の向上、熱回収、最適化された運用パラメータによる改善が継続的に追求されます。エネルギーコストは、地域の公共料金と設備効率に応じて、総生産コストの 5-12% を占める可能性があります。
人件費は自動化レベルと地域の賃金率によって異なりますが、通常は生産コストの 20-40% を占めます。自動化が進むと労働割合は減少しますが、資本コストと減価償却費は増加します。総人員数だけでなく、生産単位あたりの人件費を計算します—生産性の高い自動ラインは、より多くの労働者を必要とする手動操作よりも賃金が高いにもかかわらず、人件費が低い可能性があります。従業員のトレーニングへの投資により生産性が向上し、無駄が削減され、効率の向上を通じて利益が得られます。
メンテナンスとスペアパーツのコストは、適切にメンテナンスされた生産ラインの年間設備価値の平均 3-5% です。予防保守プログラムは、事後対応修理よりもコストが低く、稼働時間も向上します。定期的に交換する必要がある切断刃、コンベアベルト、発熱体などの日常的な摩耗アイテムの予算。機器サプライヤーやスペアパーツベンダーとの関係を維持することで、高額な緊急修理やダウンタイムの延長を防ぐことができます。
投資収益率の計算では、直接的な貯蓄と収益機会の両方を考慮する必要があります。最新の効率的な機器は、エネルギー節約、廃棄物の削減、労働要件の削減により、古い技術と比較して運用コストを 15-25% 削減できる可能性があります。製品の一貫性と品質が向上すると、プレミアム価格設定が正当化されたり、顧客の苦情や返品が減少したりする可能性があります。生産能力の向上により、比例したコスト増加なしに収益の増加が可能になり、固定費をより多くの生産量に分散させることで利益率が向上します。
メンテナンスのベストプラクティスとトラブルシューティング
適切なメンテナンスにより、せんべい製造設備を確実に稼働させながら、耐用年数を延ばし、コストのかかる故障を防ぎます。体系的なメンテナンス プログラムを確立し、トラブルシューティングに関するスタッフをトレーニングすることで、ダウンタイムが短縮され、製品の品質が維持されます。
毎日のメンテナンス作業により、最も一般的な問題が防止され、一貫して実行すると最小限の時間がかかります。各シフトは、ファスナーの緩み、異常な音、液体の漏れなどの明らかな問題がないか機器を検査することから始めます。細菌の増殖や相互汚染を防ぐために、生産工程の合間にすべての食品接触面を徹底的に洗浄します。メーカーの仕様に従って可動部品に潤滑します—多くのベアリングとチェーンには毎日の注意が必要です。ベルトの張力、チェーンの位置合わせ、コンベアの追跡をチェックして、詰まりや不均一な摩耗を防ぎます。これらの単純なタスクを実行すると、生産の中断の大部分が確実に防止されます。
毎週のメンテナンスでは、あまり頻繁ではない注意を必要とするシステムをさらに深く掘り下げます。電気接続部の気密性や過熱の兆候がないか検査します。空気圧システムおよび HVAC 機器のエア フィルターを清掃または交換します。温度センサーとコントロールの校正を確認します—読み取り値が不正確だと品質上の問題が発生します。緊急停止装置、ガード、インターロックなどの安全装置をチェックして、適切に機能していることを確認してください。切削工具、成形ローラー、その他のコンポーネントの摩耗パターンを調べて、いつ交換が必要になるかを予測します。
月次および四半期のメンテナンスでは、主要なシステムとコンポーネントに対応します。メーカーの推奨に従って、ギアボックスと減速機の潤滑を変更します。加熱要素の適切な抵抗と安全な取り付けを検査およびテストします。コンベアローラーとベアリングに摩耗や損傷がないか検査し、交換が必要です。既知の規格を使用して、計量システムと自動投与装置の精度を検証します。製品の残留物が蓄積する可能性のある、日常業務中にアクセスが困難な深く清潔なエリア。
- 傾向分析のために、実行されたすべてのサービス、交換された部品、発見された問題を文書化した詳細なメンテナンス ログを維持します
- 故障発生時のダウンタイムを最小限に抑えるため、一般的に交換される部品を含む重要なスペアパーツを在庫する
- 運用が 1 人の技術者に依存しないように、複数の従業員にメンテナンス手順をトレーニングします
- 技術サポートのために機器サプライヤーとの関係を確立し、必要に応じて部品を迅速に提供します
- 振動解析や熱画像処理などの予知保全技術を導入し、故障が発生する前に発生中の問題を検出します
一般的なトラブルシューティング シナリオには、成形の問題、品質欠陥、機器の誤動作への対処が含まれます。クラッカーの厚さが不安定なのは、多くの場合、成形ローラーの摩耗、生地の粘稠度の誤り、または不均一な圧力印加が原因です。焼くときに割れたり壊れたりする場合は、通常、水分が多すぎる、温度が急激に上昇する、または生地の発育が不十分であることを示します。調味料の付着が悪いのは、油の塗布が不十分であること、製品の温度が冷たいこと、または調味料の粒径が間違っていることが原因です。症状を治療するのではなく、除去プロセスを使用した体系的なトラブルシューティングにより、根本原因が特定されます。
品質管理および食品安全基準
一貫した品質を維持し、食品の安全性を確保するには、せんべいの生産全体を通じて体系的な管理が必要です。適切な品質管理システムを実装することで、消費者が保護され、ブランドの評判が構築され、規制要件を満たします。
入ってくる材料検査は生産に入る前に原料が指定を満たしていることを確認します。米の水分含有量、割れた穀物の割合、異物をテストします。調味料と成分を組成、粒径、微生物の品質の仕様に照らして検証します。基準を満たさない材料を拒否する—規格外の成分を使用すると、必然的に規格外の製品が生成されます。承認されたサプライヤーリストを作成し、ソースの品質を維持するために定期的な監査を実施します。
重要な管理ポイントでのプロセス内品質チェックでは、大量の製品に影響を与える前に問題が検出されます。生産全体を通じて、生地の粘稠度、成形精度、焼成温度、水分含有量を監視します。自動センサーは継続的な監視を提供し、定期的な手動テストでセンサーの精度が検証されます。統計的プロセス制御技術を実装すると、問題になる前に傾向を特定するのに役立ち、仕様外の製品を製造する前に是正措置を講じることができます。
完成した製品テストでは、クラッカーがリリース前にすべての品質仕様を満たしていることが確認されます。水分分析装置を使用して水分含有量—通常、カリカリのクラッカーの場合は 2-4%— を評価します。硬度と鮮明さを測定する客観的な機器と主観的な官能評価を通じて質感をテストします。寸法、重量、外観を規格に照らして検証します。製品が食品安全基準を満たしていることを確認するために微生物検査を実施します。トレーサビリティをサポートし、顧客の苦情が発生した場合に調査するために、各生産ロットからサンプルを保持します。
HACCP(Hazard Analysis Critical Control Points)の実装により、食品の安全上の危険が体系的に特定および管理されます。生産プロセスを分析して、生物学的、化学的、物理的危険性を特定します。制御によって危険を防止、排除、または許容レベルまで軽減する重要な制御ポイントを確立します。各 CCP の臨界限界値、監視手順、是正措置、検証活動を定義します。監査や調査中にコンプライアンスを証明するために、すべてを徹底的に文書化します。
GMP(適正製造基準)ガイドラインは、施設の状態、機器のメンテナンス、人員の衛生、および運用手順を管理します。生製品エリアと完成品エリアを適切に分離し、施設を衛生的な状態に維持します。昆虫やげっ歯類による製品の汚染を防ぐ害虫駆除プログラムを実施します。すべての職員に手洗い、防護服、衛生基準を強制します。GMP 要件に照らして業務を定期的に監査し、欠陥を特定して修正します。
適切なサプライヤーを選択し、購入します
せんべい生産ラインのサプライヤーを選択することは、長年にわたってビジネスに影響を与える長期的なパートナーシップを意味します。時間をかけてサプライヤーを徹底的に評価することで、高価な間違いを防ぎ、成功をサポートする関係を確立します。
製造経験と実績は、サプライヤーが約束を果たせるかどうかを示します。数十年にわたるせんべい機器の製造経験を持つ企業は、適切なパフォーマンスと優れた結果を区別するニュアンスを理解しています。既存の顧客に参考資料を求め、機器の性能、信頼性、アフターサポートについて問い合わせてください。可能であればサプライヤーの工場を訪問し、製造能力と品質管理プロセスを観察してください。確立されたメーカーは通常、業界への新規参入者よりも信頼性の高い機器と優れた長期サポートを提供します。
技術的な専門知識とカスタマイズ機能により、機器がお客様の特定のニーズに確実に適合します。標準構成のみを提供するサプライヤーもあれば、独自のレシピ、スペースの制約、生産要件に合わせて設計をカスタマイズするサプライヤーもあります。サプライヤーのエンジニアが製品、生産量、運用目標について詳細な質問をしているかどうかを評価します—洗練されたサプライヤーは、ソリューションを提案する前に広範な情報を収集します。最高のサプライヤーは、単に標準機器の注文を受けるのではなく、最適な生産システムを開発するパートナーになります。
テストと試運転の機会により、機器が約束どおりに動作するという自信が得られます。評判の高いサプライヤーは、購入前に生産設備でレシピを試すことができるテスト施設を維持しています。材料を持参し、実際の製品バッチを作成して、成形精度、ベーキング性能、全体的な品質を確認します。テストにより潜在的な問題が明らかになり、最終的な購入約束を行う前に改良することができます。特定の製品で機器の機能を実証したくないサプライヤーを疑ってください。
サービスおよびサポート インフラストラクチャによって、問題が発生したときにどれだけ早く解決されるかが決まります。サプライヤーの部品の入手可能性、技術サポートの応答時間、およびお住まいの地域のフィールド サービス機能を評価します。サポートの存在が限られている遠く離れたサプライヤーからの機器は、部品や技術者を待つダウンタイムが長くなる可能性があります。一部のメーカーは、より迅速なサポートを提供する地域サービス センターまたは認定サービス プロバイダーを維持しています。サプライヤーを比較する際には、機器の機能と同じくらいサポートの可用性を真剣に考慮してください。
価格と支払い条件はサプライヤーによって大きく異なりますが、それだけが考慮されるべきではありません。最も安価な機器には、信頼性の低さ、運用コストの上昇、耐用年数の短さなどの隠れたコストがかかることがよくあります。エネルギー消費、メンテナンス要件、予想される機器の寿命など、総所有コストを評価します。キャッシュ フローに合わせた支払い条件を交渉します—多くのサプライヤーは、設置マイルストーンに関連した融資または段階的な支払いを提供しています。保証範囲とその内容は保証期間よりも重要です—部品と労働力を包括的にカバーすることで、除外を伴う長期保証よりも優れた保護が提供されます。
炊飯器製造技術の将来動向
せんべい生産技術は、自動化の進歩、持続可能性への取り組み、消費者の嗜好の変化を通じて進化し続けています。新たなトレンドを理解することは、メーカーが今後何年にもわたって競争力を維持する機器投資を計画するのに役立ちます。
インダストリー 4。0 の統合により、食品生産設備に接続性とデータ分析がもたらされます。最新のせんべいラインには、温度、速度、重量、品質パラメータに関するデータを収集するセンサーが全体に組み込まれています。この情報はクラウドベースのシステムに流れ、傾向を分析し、メンテナンスの必要性を予測し、運用を自動的に最適化します。メーカーはスマートフォンを介して生産をリモートで監視し、パラメータが目標から逸脱したときにアラートを受信し、効率を向上させるためにデータに基づいた意思決定を行うことができます。接続性が標準になるにつれて、これらの機能を欠く古い機器はメーカーの競争にますます不利益をもたらすでしょう。
エネルギー効率の改善により、持続可能性の目標をサポートしながら運用コストが削減されます。熱回収システムはオーブンから廃熱を回収し、それを施設内の他の場所の空気や水を予熱するために使用します。モーターの可変周波数ドライブは、モーターの速度を負荷要件に正確に一致させることでエネルギー消費を削減します。断熱性と熱設計の改善により、ベーキング機器からの熱損失が最小限に抑えられます。LED 照明は、生産エリアでエネルギーを大量に消費するメタルハライド器具を置き換えます。これらの効率対策は、10 年前の機器と比較してエネルギー消費を 30-40% 削減することをさらに高めます。
クリーンなラベルと健康志向の製品トレンドは、機器の設計に影響を与えます。消費者は、認識可能な成分、最小限の加工、強化された栄養を備えた製品をますます求めています。生産設備は、全粒穀物、古代の穀物品種、種子や野菜などの機能性成分に対応する必要があります。より穏やかな処理により、望ましい食感を実現しながら栄養素が保存されます。機器メーカーは、加工条件を正確に制御し、従来の機器を詰まらせたり損傷させたりする可能性のあるさまざまな成分を処理できるシステムで対応します。
柔軟な製造システムにより、迅速な製品切り替えと少量生産が可能になります。単一製品の長期生産に最適化された従来の機器は、製品を迅速に切り替える柔軟なラインにますます取って代わられています。クイックチェンジツール、自動レシピ管理、簡素化された洗浄手順により、切り替え時間が数時間から数分に短縮されます。この柔軟性は、複数の SKU を製造するメーカーの効率を向上させながら、製品の種類と限定版フレーバーへの市場トレンドをサポートします。
生産システム全体の持続可能性は、環境への影響に関する消費者と規制の懸念に対処します。機器メーカーは、リサイクル可能な材料を組み込み、有害物質を排除し、使用済み分解とリサイクルのための設計を行っています。生産プロセスでは、リサイクルおよび回収システムを通じて水の消費量を最小限に抑えます。収量と副産物の利用率の向上による廃棄物の削減により、せんべい製造の環境フットプリントが削減されます。環境問題が激化するにつれ、持続可能なリーダーとしての地位を確立している企業は競争上の優位性を獲得する可能性が高い。
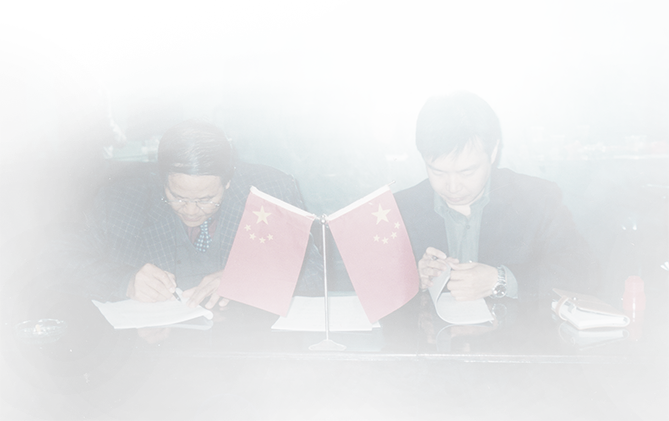
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。