 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
自動充填ビスケット生産ライン: 自動化システムがどのようにして毎回一貫した充填と完璧なサンドイッチ ビスケットを提供するか
コンテンツ
1. メーカーが自動充填ビスケット生産ラインに切り替える理由
サンドイッチや中身の入ったビスケットはスーパーマーケットの棚ではシンプルに見えますが、それらを一貫して大規模に生産することは、ビスケット製造における最も困難な課題の 1 つです。 2 つのビスケット層を色と食感が一致するように焼き、正確な量のクリーム、ジャム、チョコレート、またはフルーツの詰め物を溢れさせずに配置する必要があり、梱包または輸送中に漏れがないよう 2 つの半分をきれいに押し合わせる必要があります。
注文量が増えると、手動または半自動充填はすぐにボトルネックになります。クリームの重さは作業者ごとに異なり、挟み込む圧力は均一ではなく、生産量がオペレータの小さなラインで手作業で調整できる量を超えることはほとんどありません。自動充填ビスケット生産ラインは、焼き、冷却、充填、挟み込みをセンサー制御の 1 つの連続プロセスに結び付けることで、これらの問題を解決します。これにより、人件費を削減し、充填廃棄物を削減し、バッチごとにすべてのパックに同じ重量と外観を与えることができます。
地域ブランドから全国規模または輸出量まで規模を拡大するメーカーにとって、自動化はスピードだけを重視するものではありません。クリームや詰め物材料は製品の中で最も高価な成分であることが多いため、詰め物のコストを管理しながら、小売業者や輸出市場が求める一貫性を満たすことが重要です。
2. 自動ラインでの充填・挟み込み工程の仕組み
完全に自動化されたラインでは、ビスケットはオーブンから連続的な流れで冷却されて移動し、ひび割れすることなく圧力に耐えられるほど十分に安定した充填セクションに到着します。そこから、通常、プロセスは次のように実行されます。
- ビスケットの向きとペアリング — ビスケットは列に整列され、上部と下部のビスケットのサイズと形状が一致するように選択された一致するペアが選択されます。
- デポジットの充填 — 計量ポンプまたはギア駆動のデポジターにより、正確な量のクリーム、チョコレート、またはジャムが底部のビスケットの上に置かれます。ボリュームは電子的に制御されるため、レシピやビスケットのサイズの変更は、手動ではなくコントロールパネルから調整できます。
- 挟む — 上部のビスケットを配置し、調整された均一な圧力でプレスすることで、フィリングがにじみ出ることなく端まで均一に広がります。
- 冷却・硬化トンネル — 固める必要があるクリームフィリングの場合、サンドイッチ状のビスケットは包装前に短い冷却トンネルを通過し、フィリングを所定の位置に固定してずれを防ぎます。
- 検査と不合格 — センサーまたはビジョンシステムは、ビスケットの充填不足、位置ずれ、または破損にフラグを立て、包装前に自動的に方向を変えることができます。
シーケンス全体はオーブンの出力に合わせてタイミングが調整されるため、充填セクションでビスケットが不足したり、バックログが発生したりすることはありません。バランスは試運転中に調整され、レシピの変更に応じて調整されます。
3. フルフィルドビスケットラインに含まれるもの — コアマシン構成
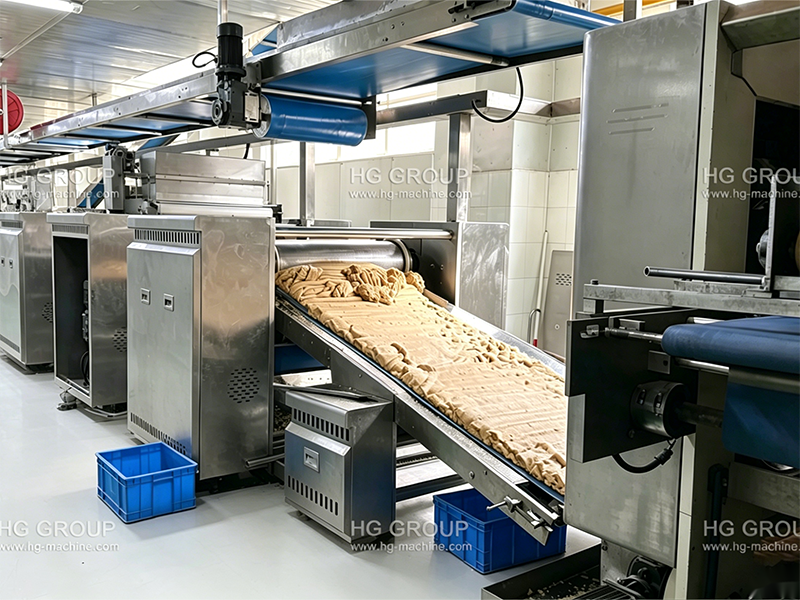
完全な 自動充填ビスケット生産ライン は、それぞれが独自の役割を持つ複数のリンクされたマシンセクションから構築されています。
- ミキサーと生地形成セクション — 生地を混合し、ビスケットの種類に応じて回転成形またはワイヤーカット押出によって成形します。
- トンネルオーブン — マルチゾーンベーキングにより、バンドの幅全体にわたって色と水分を一貫して制御します。
- 冷却コンベア — 取り扱う前にビスケットを安定した温度に下げます。
- 充填・サンドイッチ機 — ラインのコア、デポジット量の処理、ペアリング、および上記のプレス。
- 冷却・硬化トンネル (for cream-filled products) — 包装前に充填物を安定させます。
- 包装フィードシステム — 完成したビスケットを下流のフローラップまたはトレイ包装機に向けて調整します。
メーカーによっては、製品の一部にチョコレートでコーティングされたサンドイッチ ビスケットが含まれる場合はエンロービングまたはコーティング セクションを追加したり、個別包装ではなくロールまたはトレイに詰められた製品のスタッキング ユニットを追加したりすることもあります。
これらのセクションはモジュール式であるため、単純な 2 枚のビスケット サンドイッチ用にラインを構成したり、3 層ビスケット、回転する複数のフィリング フレーバー、またはより複雑な製品用の共押出フィリングを処理するように拡張したりできます。
4. ライン構成をビスケットおよび充填タイプに適合させる
すべての充填ビスケットラインが同じ構成を必要とするわけではなく、製品範囲に合わせることにより、使用しない機能にお金を払ったり、実際の充填粘度を処理できない仕様不足の機器にお金を払ったりすることを避けられます。
考慮すべき主な要素:
- 充填粘度 — 薄いクリームと濃いペーストは定量ポンプ内で異なる動作をします。ギアポンプは粘性のある充填物をより適切に処理し、ピストンデポジターはより薄いクリームやジャムに適しています。
- ビスケットのもろさ — 繊細なウエハースタイプのビスケットは、密度が高く丈夫なクッキーベースよりも穏やかなプレス力とコンベアでのソフトな取り扱いを必要とします。
- 充填温度の感度 — チョコレートベースのフィリングは、固着したり分離したりせずに作業できるように、温度制御されたホッパーとジャケット付き配管が必要な場合があります。
- 製品の種類 — 複数の SKU (異なるビスケット サイズ、フィリングのフレーバー、または単一フィリング層と二重フィリング層) を運用する場合は、毎回技術者を必要とする機械的な調整ではなく、クイック切り替えツールとレシピでプログラム可能なフィリング量を備えたラインを探してください。
- 出力対象 — ライン速度 (ビスケット/分) はオーブンの能力に合わせる必要があります。過剰な仕様の充填機がアイドル状態にあると資本が無駄になりますが、仕様が不足していると新たなボトルネックになります。
注文を確定する前に機器サプライヤーとこれらの詳細を検討することで、理想的には実際のフィリングと生地のサンプルを実行することで、設置後のコストのかかる再構成を回避できます。
5. 充填ビスケットラインに関する一般的な問題とその解決方法
適切に設計されたラインであっても、繰り返し問題が発生します。一般的な原因を知ることで、トラブルシューティングが迅速化されます。
- 端での充填のオーバーフローまたは漏れ — 通常、過剰な充填量、ビスケットの組み合わせの位置のずれ、または押し付ける力が高すぎることが原因で発生します。通常、デポジッターのボリュームを再調整し、アライメントセンサーをチェックすると、この問題は解決します。
- 一貫性のない充填重量 — 多くの場合、充填ホッパー内のエアポケット、ポンプの摩耗、または分離した充填物の兆候です (定期的に再混合する必要がある油ベースの充填物によく見られます)。定期的なポンプのメンテナンスと適切に撹拌されたホッパーにより、シフト中のドリフトを防ぎます。
- サンドイッチ時のビスケット破損 — 壊れやすいビスケットに対して圧力設定が高すぎる、またはビスケットが十分に冷えて固まる前に充填セクションに入る。通常、冷却時間を延長するか、プレス力を下げることで問題は解決します。
- フィリングがビスケットの中心にない — コンベア速度がデポジターのタイミングと一致していない、またはガイド レールが摩耗してビスケットが中心からずれている。タイミングとレールの調整チェックは定期メンテナンスの一部として行う必要があります。
- 包装前にクリームが固まらない — 冷却トンネルが短すぎるか、詰め物の融点に対して温度が高すぎるため、パック内で詰め物が汚れたりずれたりすることがあります。特定の充填レシピに一致するようにトンネルの滞留時間と温度を調整することで、この問題に対処します。
これらの問題のほとんどは、ポンプの状態、温度制御、機械的調整といった小さな一連の根本原因に起因するため、これら 3 つの領域を定期的にチェックするメンテナンス ルーチンにより、ダウンタイムの大部分を防ぐことができます。
6. 自動ビスケットラインの衛生基準と食品安全基準
フィリング入りビスケットは、焼き上げた製品と焼成後に追加されるフィリングを組み合わせるため、多くの場合、さらなる熱処理を行わないため、フィリング段階での衛生管理が重要です。ここで導入された汚染は、上流で発生するような「調理」されません。
インライン設計と運用で検討すべき基準は次のとおりです。
- 食品グレードのステンレス鋼構造 すべての充填接触面 (ホッパー、ポンプ、ノズル、配管) に滑らかな溶接があり、残留物が集まるデッドスポットがありません。
- CIP (定置洗浄) または簡単に分解できる充填システム そのため、充填フレーバーの変更の合間に、長時間にわたる手作業による分解を行わずに、ホッパーとポンプを徹底的に洗浄できます。
- 密閉またはシールドされたコンベヤセクション 充填エリアで空気感染や害虫の侵入を制限します。
- 温度管理された充填保管庫 乳製品ベースの詰め物や傷みやすい詰め物がホッパー内にある間の細菌の増殖を防ぎます。
- コンプライアンス文書 — 輸出市場向けのラインは、HACCP、ISO 22000、仕向地市場固有の食品安全認証などの基準を満たすように構築し、充填バッチのトレーサビリティを確保する必要があります。
衛生管理は 1 回限りの設計機能ではありません。オペレーターが切り替えと洗浄の手順に一貫して従うかどうかに依存します。そのため、CIP サイクルとフレーバー切り替えプロトコルについてスタッフをトレーニングすることは、機器の仕様自体と同じくらい重要です。
7. 購入前に投資収益率を計算する
自動充填ビスケット生産ラインは多大な設備投資であり、回収期間は機械の価格だけでは決まりません。現実的な ROI 計算では、以下を考慮する必要があります。
- 省力化 — 手動充填/サンドイッチの現在の人員数と、自動化ラインの操作と監視に必要な削減された人員を比較します。
- 充填材の節約 — 正確な計量により、通常、手作業で塗布する場合と比較して、フィリングの過剰使用が測定可能な割合で削減されます。フィリングは重量で最も高価な材料であることが多いため、その効果はすぐに増加します。
- 不良品とやり直しの削減 — 壊れたり、位置がずれたり、充填が不十分なビスケットが減れば、廃棄物として取り扱われる製品も減ります。
- 出力容量の増加 — より高いスループットは、より少ないシフトで既存の需要を満たすか、2 番目の手動ラインを追加せずに新しい注文を受け入れることを意味します。
- メンテナンスとスペアパーツの費用 — 定期的なメンテナンス、ポンプの磨耗部品、技術者の空き状況を考慮します。これらは機器のブランドや地域のサポート アクセスによって異なります。
- 切り替え柔軟性の値 — 製品範囲が拡大した場合、レシピ/フレーバーを迅速に切り替えられるラインにより、2 番目の専用ラインへの将来の設備投資を回避できます。
ほとんどのメーカーは、生産量と事前の人件費に応じて、回収期間が約 18 か月から 3 年の範囲であると考えています。ただし、計算は製品構成に固有であるため、一般的な業界平均に依存するのではなく、実際の充填配合と目標生産量に基づいて装置サプライヤーに容量とコストの内訳を要求する価値があります。
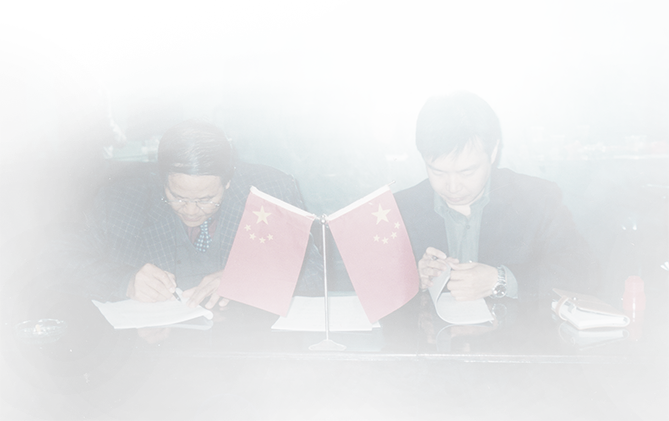
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。