 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
自動カップケーキ生産ライン:生地混合から包装カップケーキまで
コンテンツ
カップケーキは棚の上ではシンプルに見えますが、工場ラインからシフトごとに一貫した販売可能な製品を取り出すのはまったく簡単ではありません。ミキサーと包装機の間には、数十の小さな変数 — 生地の密度、充填重量、オーブンゾーンの温度、冷却時間、脱型速度 — がすべて揃っている必要があります。そうしないと、パン屋はカップが足りなかったり、上部が割れたり、中心が沈んだり、カップケーキが型にくっついたりして製品を失います。この記事では、生地の混合からパッケージ化されたケースまでの全自動カップケーキ生産ラインを詳しく説明し、各段階で生産品質、柔軟性、コストを実際に決定するものについて説明します。
1。バッテリーの一貫性がラインの出力品質を決定する理由
カップケーキラインの下流の問題 — 充填の一貫性のなさ、上昇の不均一、中心の崩壊、食感の悪さ — は、通常、生地自体という 1 つの場所に遡ります。
バッターの粘度は、次の 3 つの要素が連携して機能することに依存します
- 混合時間と速度 — 混合不足の生地は大きなエアポケットを閉じ込め、不均一な上昇を引き起こします。混合過剰の生地はグルテンを過剰に生成し(小麦粉ベースのレシピで)、緻密でゴム状のパン粉を生成します。
- 粘度コントロール — 薄すぎるバッターは堆積時に形状を保持せず、カップ内に不均一に広がります。厚すぎるバッターは堆積ノズルを詰まらせ、充填が短くなります。
- 温度安定性 — 温かいバッターは冷やしたバッターとは異なる動作をするため、多くのラインではミキサーを保持タンクまたはジャケット付きホッパーと組み合わせて、堆積前に粘度を安定に保ちます。
生産ラインは、それに供給するバッターと同じくらい優れています。バッターがバッチごとに異なる場合、下流の自動化をいくら行ってもそれを完全に修正することはできません — デポジターは、その不一致をカップごとに高速で再現するだけです。
2。生地混合から包装されたカップケーキまでの全プロセスフロー
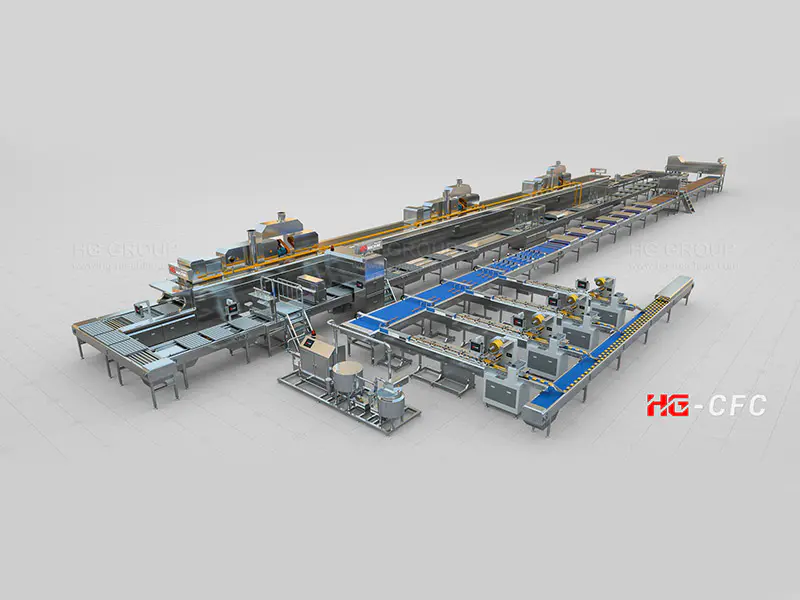
最新の自動カップケーキ生産ラインは連続フローとして構築されており、各ステーションは最小限の手動介入で次のステーションにハンドオフします:
- 混合 — 生地はバッチまたは連続的に混合され、レシピごとにパラメータ(速度、時間、温度)が設定されます。
- 堆積/充填 — 生地は計量され、トレイ上に自立しているか、すでにベーキングパンに座っている体積または重量ベースの堆積器を介して紙コップまたはトレイに注入されます。
- ベーキング — 充填されたカップは、独立して制御される複数の温度ゾーンを備えたトンネル オーブン内を移動します。
- 冷却 — 焼いたカップケーキは、型から外してトッピングする前に、螺旋状または直線状の冷却トンネルを通過して安全な取り扱い温度まで下げます。
- 脱型 — カップケーキは、紙ライナーを引き裂いたり、パン粉を損傷したりすることなく、ベーキングパン(パンを使用した場合)から取り出されます。
- フィリング/デコレーション — オプションのステーションでは、クリームまたはフルーツのフィリングを注入し、パイプ、渦巻き、またはスプレーアイシングを施し、スプリンクル、砂糖のデコレーション、ナッツなどのトッピングを施します。
- 包装 — 完成したカップケーキは数えられ、トレイまたはクラムシェルに入れられ、包装され、ケースパックされます。多くの場合、ラインの最終部分に日付コーディングと金属検出が組み込まれています。
これらのステーションはそれぞれ、小規模な作業の場合はスタンドアロン マシンとして実行することも、より大量のプラントの場合はコンベアで単一の同期ラインにリンクすることもできます。完全に統合されたラインの主な利点は、速度とタイミングが端から端まで一致していることです。— オーブンのスループット、冷却トンネルの長さ、梱包ラインの速度はすべて、ボトルネックやアイドルギャップなく製品を移動できるサイズになっています。
3。堆積精度とカップ充填の一貫性が重要な理由
デポジターは、製品の外観と成分コストの両方を同時に決定するため、おそらくライン上で最も重要な機械です。
過剰に充填されたカップはバッターを廃棄します — 大量に充填すると、2–3% の過剰充填でも、生産年にわたって大幅な材料コストがかかります。充填不足のカップは、小売パッケージの高さ要件を満たさず、拒否または格下げされる、目に見えて短いカップケーキを生成します。
充填精度は以下によって異なります:
- デポジター タイプ — ピストンベースの容積式デポジターは標準バッテリーに一般的です。重量チェックまたはサーボ駆動のデポジターは、プレミアムまたは輸出グレードの製品ラインに対してより厳しい公差を提供します。
- ノズル数とレイアウト — トレイ上のカップ間隔に合わせて、カップ間に滴り落ちることなく 1 回のパスで列全体を埋めます。
- バッターの粘度フィードバック — 一部のシステムでは、バッターの厚さが長時間ドリフトした場合に投与圧力をリアルタイムで調整します。
一貫した充填重量は単なる表面的な問題ではありません — 焼成時間に直接影響し(重いカップはオーブン内でわずかに長くする必要があります)、したがってバッチ全体の食感の一貫性にも影響します。
4。製品の柔軟性: 1 つのライン、多くのレシピ
適切に設計されたカップケーキ ラインは、単一の製品に固定されていません。小売、食品サービス、または輸出向けに生産するパン屋は、通常、次の業務を行う必要があります
- さまざまなカップのサイズと重さ — ミニ一口サイズのカップケーキから標準的な 60–80g の小売用カップ、より大きなベーカリー スタイルの部分まで。
- 市場の要件に応じて、さまざまな紙コップまたはトレイの材料 — 耐油紙、ホイルで裏打ちされたカップ、またはリサイクル可能なボード。
- さまざまなレシピ — バニラ、チョコレート、マーブル、グルテンフリー、またはビーガンの配合で、それぞれに独自の粘度と焼き目があります。
- さまざまなフィリングとデコレーションの組み合わせ — プレーンアイス、クリーム入り、フルーツ入り、またはマルチトッピングの季節限定 SKU。
素早く切り替えることができるデポジター ノズル、モールド セット、オーブン プロファイルにより、完全な切り替えシャットダウンを行わずに 1 つのラインで複数の SKU にサービスを提供できます —これは、季節限定またはプロモーション用のカップケーキのバリエーションをコア シリーズと並行して実行しているベーカリーにとって重要な要素です。
5。ベーキングシステムの選択と食感と保存期間への影響
オーブンは生地がカップケーキになる場所であり、選択したベーキング システムの種類はパン粉の質感、保湿性、保存期間に直接影響します。
- 複数のゾーンを備えたトンネル オーブンでは、上昇段階、発色段階、最終セット段階で異なる温度が可能になります — 中心が完全に焼ける前に上部を過度に焦がすことなく均一なドームを実現するために重要です。
- 熱分布(上部と下部の熱バランス、空気の流れの設計)が均一であるため、中心が沈んだり底が暗すぎたりするという古典的な問題が防止されます。
- 焼き時間と温度プロファイルは最終的な水分含有量に影響します — わずかに焼き足りないカップケーキは、販売時点では柔らかさがよく認識されますが、残留水分が多いため保存期間が短くなる可能性があります。一方、適切にダイヤルインされたプロファイルは、柔らかさと食品の安全性および保存期間のバランスをとります。-寿命要件。
ベーキングは後で修正する余地が最も少ないステップであるため、通常、ライン上の他の場所よりもここでエンジニアリング上の注意を払う価値があります — 混合の間違いはアイシングやトッピングによって部分的に隠蔽できる場合がありますが、ベイクの欠陥はベイクインされます。
6。ライン容量をベーカリーの生産規模に合わせます
必要以上にラインを購入すると、アイドル状態の資本が拘束されます。必要以上に購入しないと、注文が増加した瞬間にボトルネックが発生します。キャパシティ プランニングは、サプライヤーが提供する最大のマシンからではなく、実際の需要から始める必要があります。
典型的なスケール層は次のとおりです
- 手動梱包を備えた標準的なデッキまたはラックオーブンに半自動デポジターを供給する小規模/職人作業。
- 半自動包装を備えたリンクされたデポジター–オーブン–冷却トンネルを運営する中規模の地方パン屋。
- 自動堆積、トンネルベーキング、冷却、装飾、ケースパッキングを備えた完全に同期したラインを実行する大規模または輸出ベーカリー。
成長計画: 段階的な拡大
注文量が横ばいになることはめったにないので、初日から将来の拡張を念頭に置いてラインレイアウトを計画する価値があります:
- 追加のオーブン モジュールまたは 2 番目のデポジターのために、物理的な床面積とユーティリティ容量(電力、圧縮空気)を残します。
- 新しいステーションが追加されたときに交換するのではなく、拡張できるコンベアと制御システムを選択します。
- 段階的に自動化を追加します — たとえば、需要が証明される前に完全な自動化に取り組むのではなく、手動で装飾することから始め、ボリュームが投資を正当化したら自動デポジター/デコレータにアップグレードします。
この段階的なアプローチにより、毎回工場全体を再設計することなく、注文が増加するにつれてベーカリーの生産量を拡大できます。
7。走行ラインにおける成分の廃棄物とエネルギーコストの削減
ラインが稼働すると、日々の効率は、原材料とエネルギーという 2 つのコスト要因を制御することに帰着します。
- デポジターのキャリブレーション — ターゲット充填重量に対する定期的なチェックにより、カップケーキ ラインで回避可能な最大の材料コストの 1 つであるバッターの過剰充填が軽減されます。
- バッチ スケジューリング — 同様のレシピをグループ化すると、切り替え時のクリーニング ダウンタイムと無駄なパージ バッターが削減されます。
- オーブンゾーン制御 — 部分走行中にトンネル全体を最高温度に保つのではなく、現在のスループットに必要なゾーンのみを実行することで、エネルギー使用量を削減します。
- 冷却トンネルのサイズ設定 — 実際のライン速度に合わせた冷却トンネルにより、過冷却(エネルギーの無駄)や過冷却(下流の製品取り扱いの問題)が回避されます。
これらの分野での小規模で継続的な調整により、単一の新しい機器よりも 1 年以上節約できる傾向があります。
8。すべてのバッチで実行する価値のある品質チェック
紙上の一貫した出力は、ボックス内の一貫した出力と必ずしも一致するとは限りません。そのため、定期的な品質チェックは定期的な監査として扱われず、シフトごとに組み込む必要があります:
- ドリフトが完全なバッチに影響を与える前に、デポジターで重量サンプリングを充填してドリフトをキャッチします。
- オーブンの出口で焼き色とドームの形状をチェックして、温度ゾーンの問題を早期にキャッチします。
- 保存期間の期待が満たされていることを確認するための水分/質感のスポットチェック。
- 食品の安全性と完全性の最終チェックとして、包装段階での金属の検出と重量の検証。
- 引き裂かれたライナーや焦げたライナーは小売不良品の一般的な原因であるため、型抜き後のライナーの損傷を目視検査します。
預金者で問題をキャッチすることは、梱包ラインで問題をキャッチするよりもはるかに安いため、プロセスの早い段階でチェックが行われるほど、問題を修正するのに無駄になる製品が少なくなります。
9。カップケーキラインのサプライヤーを選ぶ前に比較すべきこと
サプライヤー間の選択が単なる価格比較になることはほとんどありません。最初の引用よりも機器の寿命を通じて重要になる傾向があるいくつかの要因:
- フルライン ソリューションと単一マシン —ミキサー、デポジター、オーブン、冷却、装飾、パッケージングを 1 つの調整されたシステムとして設計するサプライヤーは、さまざまなソースから機器をボルトで固定することで生じるスループットの不一致を回避します。
- 工場のレイアウトとスペース計画 — レイアウトを提案する前に実際の間取り、天井の高さ、ユーティリティへのアクセスをレビューするサプライヤーは、設置中のコストのかかるやり直しを節約します。
- レシピと配合のサポート — 購入前に実際の機器で特定のバッター配合をテストおよび検証できるため、製品に合わないラインを購入するリスクが軽減されます。
- 設置と試運転 — オンサイトのセットアップ、校正、およびラインの同期は、第三者ではなくサプライヤー自身のエンジニアによって処理されます。
- トレーニング — 適切なオペレーターとメンテナンスのトレーニングにより、ラインは数か月にわたる試行錯誤の後ではなく、第 1 週から定格容量で稼働します。
- アフターサポート — お住まいの地域でのスペアパーツの入手可能性、テクニカル サポートの応答時間、およびサービス範囲。
- 拡張機能 — サプライヤーが後で同じラインに容量を追加できるかどうか、または成長とは完全に新しいシステムからやり直すことを意味するかどうか。
カップケーキラインは長期的な生産資産です。これらの要素を価格と並べて比較検討することで、将来的にサポートまたは拡張できない路線を選択するという、より高価な間違いを回避できます。
10。パン屋がスケールに合わせてHGを選び続ける理由
成長を計画しているパン屋は、生産能力が増加するたびにベンダーを切り替えるのではなく、複数の拡張段階を通じて継続できるサプライヤーを好む傾向があります。
HG は 50 年以上にわたって食品加工およびベーカリー機器を供給しており、100 か国以上で設備が稼働しています —。この実績は、機器の耐久性と、さまざまな市場にわたる幅広いレシピ、カップ形式、規制環境をサポートする能力の両方を反映しています。
パン屋が規模を拡大するにつれて復活し続ける要因としては、通常、次のようなものが挙げられます
- ターンキー ライン設計 — 混合、堆積、ベーキング、冷却、装飾、およびパッケージングは、不一致の個々の機械ではなく、単一の同期システムとして一緒に設計されています。
- レシピのサポート — ベーカリーの特定の生地が本格的な作業の前に実際の生産設備で正しく機能するように、配合テストと調整をサポートします。
- 設置とトレーニング —新しいラインを迅速に定格出力にすることを目的とした現場での試運転とオペレーターのトレーニング。
- 継続的なサービス — サービス訪問の間にダウンタイムの待機を必要とせず、既存の回線を定員で稼働し続けるように構成された部品と技術サポート。
- 拡張に優しい設計 — 単一のデポジターとオーブンのセットアップから始めた多くの顧客は、システムを完全に置き換えるのではなく、注文量の増加に応じて同じラインに冷却、装飾、またはパッケージング モジュールを追加しました。
パン屋が別のサプライヤー — からやり直すのではなく、既存の HG ライン — に生産能力を追加するために戻ってくるというパターンは、実際には、単に生産するためだけでなく、ビジネスに合わせて拡張するように構築された生産システムの最も明確な兆候の 1 つです。最初の注文を埋めます。
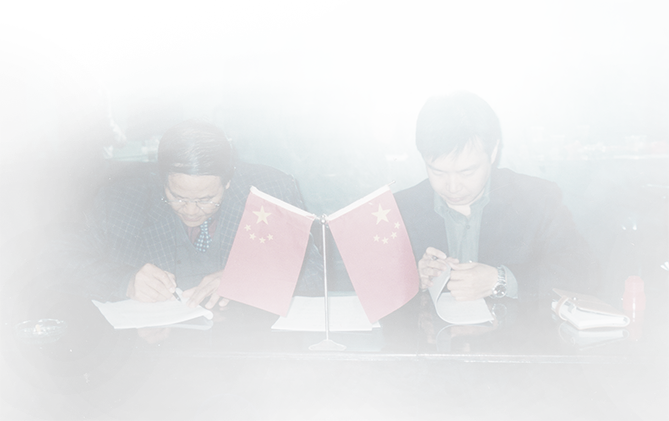
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。