 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
ウェーハスティックマシンガイド:その仕組みと購入前に注意すべき点
コンテンツ
ウェーハスティックマシンとは何か、そして企業がウェーハスティックマシンを使用する理由
ウェーハスティックマシンは、中空のチューブ状のウェーハスナック—を製造するために使用される加工装置で、クリームが詰められ、スーパーマーケットで箱に入れて販売されることがよくあります。手でカットして重ねる必要がある平らなウェーハシートとは異なり、ウェーハスティック生産ラインは、生地を混合し、薄く巻いたチューブに焼き、長さに合わせて切断し、多くの場合、生地を充填して包装するプロセス全体を自動化します。人件費を拡大せずに生産を拡大したいと考えているパン屋、スナックメーカー、菓子工場にとって、この種の設備は標準的な投資となっています。これにより、手動での取り扱いが減り、バッチ間の一貫性が向上し、最小限の監視で 1 つのラインを何時間も継続的に実行できるようになります。
生産プロセスの仕組みを段階的に説明します
自動ウェーハスティックマシンのワークフローを理解することは、購入者が自分の操作にとって実際にどの機能が重要であるかを評価するのに役立ちます。設計はメーカーによって異なりますが、コアプロセスは一般に同じ順序に従います。
バッターの混合と供給
通常、小麦粉、水、場合によっては砂糖やデンプンから作られた生地は別のタンクで混合され、計量システムを通じてベーキングユニットにポンプで送られます。ここでは生地の粘度の一貫性が重要です — 厚すぎると圧延プロセスが詰まります。薄すぎると、ベーキング中にウェーハの形状が保持されなくなります。
ベーキングとローリング
生地は回転する加熱ローラーまたは金型上に堆積され、数秒以内に薄いシートに焼き上がります。シートはまだ暖かく柔軟ですが、金属棒またはガイドの周りで転がされて、特徴的な中空管形状を形成します。このベーキングとローリングの段階はウェーハ スティック メーカーの中心であり、ここでの温度制御は色、鮮明さ、保存期間に直接影響します。
切断と充填
圧延されると、ウェーハチューブは自動切断機構によって均一な長さに切断されます。多くのウェーハスティック装置のセットアップには、最終切断前にクリームやその他の詰め物を中空チューブに直接注入するインライン充填ユニットが含まれており、別の充填機が不要になります。
冷却と包装
完成したスティックは冷却コンベアを通過して充填物をセットし、包装に移る前にウェーハ構造を固めます。一部の生産ラインでは、箱の数量ごとにスティックを自動的にグループ化する計数およびバンドル システムを統合しています。
購入前に評価する主要なコンポーネント
すべてのウェーハスティックマシンが同じ方法で構築されているわけではなく、コンポーネントの違いが出力品質、メンテナンスコスト、長期的な信頼性に大きな影響を与える可能性があります。購入者は、機器の選択時に次の領域に細心の注意を払う必要があります。
- 加熱システムのタイプ — 電気、ガス、または油で加熱された金型。それぞれエネルギーコストと温度安定性が異なります
- 金型材料とコーティング — は、焼き上がったウェーハがくっついたり破れたりすることなく簡単に剥がれる方法に影響します
- ベーキングプレートまたは金型の数 — は、時間当たりの出力容量を直接決定します
- 充填ポンプの精度 — はスティックあたりのクリーム量の一貫性を制御し、製品の重量とコスト管理に影響を与えます
- コントロールパネルと自動化レベル — 手動、半自動、または全自動操作モード
- 接触部品の材料 — 食品グレードのステンレス鋼は衛生コンプライアンスに不可欠です
機械タイプ別の出力容量の比較
ウェーハスティックマシンは通常、小規模な作業場ユニットから大規模な産業ラインに至るまで、生産規模によって分類されます。買い不足はボトルネックにつながり、買いすぎは不必要な資本を結びつけるため、適切な生産能力を選択できるかどうかは、現在の需要と予想される成長によって決まります。
| 機械の種類 | 典型的な出力 | に最適です |
|---|---|---|
| 小型ワークショップユニット | 50–100kg/日 | スタートアップ、市場をテストする小さなパン屋 |
| 中型半自動ライン | 200–500kg/日 | 地域の需要が安定している成長メーカー |
| 全自動産業ライン | 1–3 トン/日以上 | 小売または輸出市場に供給する大規模工場 |
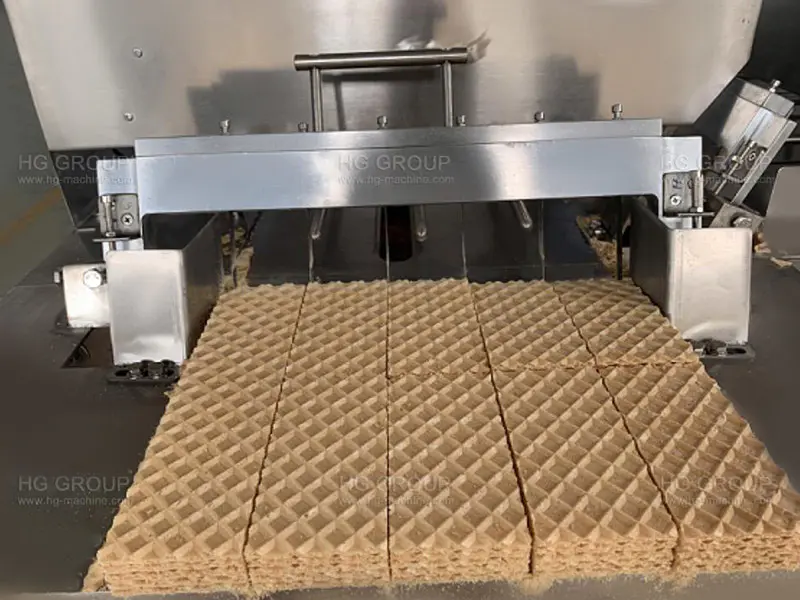
2ヘッドウェーハスティックマシンと4ヘッドウェーハスティックマシンの完全な比較
メーカーが直面する最も一般的なアップグレードの決定の 1 つは、抽象的な機械の「サイズ」を選択するだけでなく、ライン上のベーキング ヘッド(モールディング ヘッドまたはベーキング ステーションとも呼ばれます)の数を選択することです。ヘッド数によって、ベーキング サイクルごとに形成されるウェーハ チューブの数が直接決まります。そのため、2 ヘッド マシンと 4 ヘッド マシンの間でウェーハ チューブが決定要因となることがよくあります。これら 2 つの構成間のトレードオフを理解することで、購入者は必要のない容量への過剰支出や、1 年か 2 年以内に成長のボトルネックとなる機器の購入不足を回避できます。
「ヘッドカウント」の実際の意味
ウェーハ スティック マシンの各ベーキング ヘッドは、1 回のマシン サイクル中にウェーハ チューブを焼いたり、転がしたり、放したりする加熱された金型の独立したセットを表します。2 ヘッド マシンは 1 サイクルあたり 2 本のチューブを生成します。4 ヘッド マシンは 4 本を生成します。サイクル時間(バッチあたりのベーキング時間)はヘッド数に関係なくほぼ同じであるため、ヘッドを 2 倍にすると出力 — が約 2 倍になりますが、マシンの設置面積、消費電力、機械的複雑さも変化します。
並べて比較
| 要因 | 2ヘッドマシン | 4ヘッドマシン |
|---|---|---|
| サイクルごとの出力 | 2 ウェーハチューブ | 4 ウェーハチューブ |
| 典型的な毎日の出力 | 100–200kg/日 | 250–450 kg/日 |
| フットプリント | コンパクトで、より小さな生産室に適合します | より大きな設置面積、より多くの床面積が必要 |
| 電力消費 | 全体のドローが低くなります | 全体的なドローは高くなりますが、kWh あたりの出力の方が効率的であることがよくあります |
| 前払い投資 | 資本コストの削減 | 資本コストの上昇 |
| 労働要件 | 多くの場合、1 人のオペレーターで実行できます | パッケージングのセットアップによっては、1–2 オペレーターが必要になる場合があります |
| メンテナンスの複雑さ | よりシンプルで、サービスに必要な可動部品が少なくなります | 検査と保守のためのより多くのコンポーネント(金型、センサー、発熱体の 2 倍) |
| に最も適しています | スタートアップ、小規模パン屋、新しいフレーバーや市場をテストする企業 | 一貫した需要を持つ確立されたメーカーは、第 2 ラインを追加せずに規模を拡大することを目指しています |
| 生産kgあたりのコスト | 固定費が生産量に分散されるため、わずかに高くなります | 規模の経済性が向上するため、一般的には低くなります |
| 1 つのヘッドが故障した場合のダウンタイムのリスク | 通常、路線は完全に停止します | 一部のモデルでは、残りのヘッドの部分的な操作が可能です |
企業が2ヘッドから4ヘッドにアップグレードする理由
2 ヘッド マシンから 4 ヘッド マシンに移行するという決定は、通常、紙の上でのより多くの機能への欲求ではなく、需要が容量を上回ることによって推進されます。一般的なトリガーは次のとおりです:
- 一貫した注文バックログ — 2ヘッドラインが数週間連続でフル稼働またはほぼフル稼働している場合、アップグレードにより配達遅延を回避できます
- 新しい小売契約または輸出契約 — 大規模な購入者は、多くの場合、2 ヘッドラインでは長期的に維持できない量の約束を必要とします
- 人件費のプレッシャー — 2つの別々の2ヘッドラインを稼働させて生産量目標を達成するには、通常、同じ生産量で1つの4ヘッドラインを稼働させるよりも多くのスタッフが必要です
- 製品の多様化 — 一部の 4 ヘッド モデルでは、異なる詰め物やフレーバーを個別のヘッド グループで実行できるため、製品範囲を拡大する企業に役立ちます
一部の企業が2ヘッドマシンを採用し続ける理由
4 ヘッド マシンは自動的に「より良い」選択肢になるわけではありません。次の場合には 2 ヘッド構成を維持するのが合理的です
- 生産量は安定しており、追加の容量は必要ありません
- 床面積やユーティリティ容量(特にガスまたは石油加熱システムの場合)は限られています
- 資本は、包装自動化や冷蔵倉庫など、ビジネスの他の場所に割り当てる方が適切です
- 同社は依然として製品市場の適合性を検証しており、高額な固定費を固定したくない
この 2 つを比較する際に尋ねるべき質問
- この特定のモデルの 2 ヘッド バージョンと 4 ヘッド バージョンのテストされた(理論的ではない)出力の違いは何ですか?
- 4 ヘッドバージョンでは、設置面積と設置コストはどれくらい増加しますか?
- 1 つのヘッドに修理が必要な場合、4 ヘッド マシンは部分的な容量で動作できますか、それともライン全体が停止しますか?
- ステッカー価格だけでなく、生産単位あたりの価格差(容量 1 kg/日あたりのコスト)はいくらですか?
- モジュール式アップグレード パスはありますか — 2 ヘッド マシンは後で 4 ヘッドに拡張できますか、それとも別途購入しますか?
機器の寿命を延ばす一般的なメンテナンス慣行
他の食品加工装置と同様に、ウェーハ スティック マシンは一貫した出力品質を維持し、コストのかかるダウンタイムを回避するために定期的なメンテナンスが必要です。構造化されたメンテナンス ルーチンに従うオペレーターは、通常、機器の機械的故障が少なくなり、耐用年数が長くなります。
- ベーキングにムラが生じる可能性のある生地の残留物の蓄積を防ぐために、ベーキング金型を毎日掃除してください
- 加熱要素にホットスポットや不均一な温度分布がないか定期的に検査します
- メーカーのスケジュールに従って、コンベアチェーンや切断機構などの可動部品に潤滑します
- 充填ポンプを定期的に調整して、クリームの投与量の一貫性を維持します
- 修理中のダウンタイムを最小限に抑えるために、金型、ブレード、センサーなどのスペアパーツを手元に置いてください
購入する前にメーカーに尋ねるべき質問
ウェーハスティックの生産ラインは多額の設備投資であるため、購入を約束する前にサプライヤーに詳細な質問をしてみる価値があります。明確に回答し、文書を提供するメーカーは、一般に、曖昧な回答をするメーカーよりも信頼できる長期パートナーです。
- 理論上の最大値だけでなく、実際にテストされた出力レートはどれくらいですか?
- 食品に接触する部品にはどのような材料が使用されており、食品安全証明書は入手可能ですか?
- 稼働時間あたりの予想エネルギー消費量はどれくらいですか?
- 保証期間はどのくらいですか、そしてそれは何をカバーしますか?
- サプライヤーは設置サポートとオペレーターのトレーニングを提供できますか?
- テクニカル サポートはローカルで利用できますか、それともリモートでのみ利用できますか?
適切な機器の選択に関する最終的な考え
適切なウェーハスティックマシンを選択するには、仕様書上の最高出力数を追いかけるだけでなく、機器の能力を実際の生産ニーズに合わせる必要があります。これは、2 ヘッド構成と 4 ヘッド構成を比較検討する場合に特に当てはまります。正しい選択は、生の出力ポテンシャルだけでなく、現在の注文量、成長軌道、利用可能な床面積によって異なります。コンポーネントの品質、メンテナンス要件、メーカーのサポートの評価に時間をかける購入者は、急いで購入を決定することで生じるコストのかかる間違いを避ける傾向があります。最初の小規模な生産ラインをセットアップする場合でも、2 ヘッド システムから 4 ヘッド システムにアップグレードする場合でも、完全に自動化された施設にスケールする場合でも、機械がどのように機能するか、評価中に何を探すべきかを理解することで、自信と情報に基づいた投資を行うためのより強力な立場にあります。
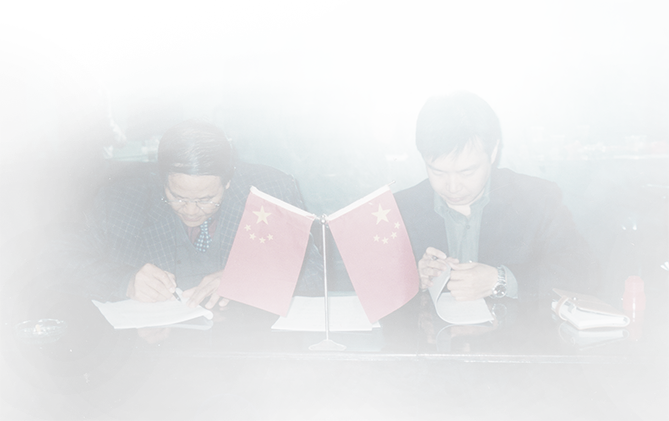
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。