 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
米割り機生産ラインの仕組み — そして正しいセットアップ方法
コンテンツ
せんべいは世界で最も急速に成長しているスナックカテゴリーの 1 つであり、伝統的なアジア市場をはるかに超えて、北米、ヨーロッパ、中東の主流小売店に移行しています。この分野に参入するメーカー — または既存の生産量を拡大するメーカー — にとって、せんべいの生産ラインに実際に何が含まれるかを理解することが、あらゆる投資決定の基礎となります。このガイドでは、プロセス全体、各段階の主要な機器、製品タイプの違い、高性能ラインと大規模に不足しているラインを区別するものについて説明します。
炊飯器生産ラインが実際に何を処理するか
せんべい製造ラインは、生米 — または米粉 — を、一貫した食感、形状、風味を備えた完成したパッケージ化されたスナックに変換する一連の機械を統合したものです。通常、事前に製粉された小麦粉から始まるクッキーやビスケットのラインとは異なり、せんべいの製造は全粒米から始まることが多く、成形を開始する前に、全粒米を浸し、蒸し、練って加工可能な生地にする必要があります。上流の加工がせんべいに独特の緻密な膨らんだ食感を与えており、せんべい装置が他のスナック食品機械と大きく異なる主な理由です。
全自動 せんべい生産ライン 最小限の手動介入で、生の穀物の摂取から製粉、成形、乾燥、ベーキングまたはパフ、調味料、最終包装 — までのプロセス全体を処理します。標準的な産業容量は、ライン構成と製品タイプに応じて、小規模施設の 1 日あたり 2。5 トンから大規模商業事業の 1 日あたり 20 トンまでの範囲です。
米割り機の種類とライン構成の形成方法
すべてのせんべいが同じ方法で作られているわけではなく、単一の機械を購入する前に、製造する予定の製品タイプによってラインの中核となる機器の構成が決まります。3 つの主要なカテゴリ — センベイ、アラレ/オカキ、パフ/押し出しクラッカー — には、それぞれ独自の加工アプローチが必要です。
千兵衛(平、非もち米せんべい)
千兵衛は非もち米(うるちま)から作られ、平らな円盤の形と硬くてサクサクした食感が特徴です。製造プロセスには、米を浸して蒸してデンプンをゼラチン化し、練って密な生地にし、プレスまたは薄いシートに丸め、ディスクに切断し、乾燥させて水分含有量を減らし、その後焼くかグリルすることが含まれます。風味豊かな品種は通常、焼く中または焼いた後に醤油とみりんを塗ります。千兵衛生地は硬く、かなりの押圧力を必要とするため、これらのラインの成形装置はソフト生地押出機ではなく油圧式または機械式プレスタイプの金型を使用します。
アラレとオカキ(もち米クラッカー)
アラレとオカキはどちらももち米(もちごめ)から作られ、焼いたり揚げたりすると、より噛み応えのある、より膨らんだ食感になります。主な違いはサイズです。お垣は大きくて不規則な部分ですが、アラレは小さな一口サイズで、ミックススナックパックで販売されることがよくあります。これらの品種の製造工程には、もち米を蒸して餅のような塊に圧縮し、塊を冷却して熟成させて水分を減らし、目的の形に切り、乾燥させて焼くか揚げることが含まれます。老化と乾燥の段階は特に重要です — ベーキング段階への入り口の水分含有量が、パフの程度と最終的なクラッカー密度を直接決定します。
膨化および押出せんべい
3 番目の主要カテゴリでは、押出技術 —通常は二軸押出機 — を使用して、熱と圧力下で米粉を処理し、ダイ出口で急速な膨張を引き起こします。これらの「パフ」クラッカーは、より軽くて風通しの良い食感を持ち、低カロリーのスナックの代替品として西側市場でますます人気が高まっています。押出ラインは従来の千兵衛ラインとは根本的に異なります。蒸してプレスするシーケンスではなく、乾燥または半乾燥の米粉を押出機に直接供給し、押出機が調理と成形を同時に処理します。これにより、押し出しラインの操作が高速になり、さまざまな形状に合わせて再構成しやすくなりますが、従来の成形して焼いたクラッカーとは異なるテクスチャ プロファイルが生成されます。
段階ごとの完全な生産プロセス
せんべいラインの各加工段階を理解することは、見出しの出力数値だけでなく、実際の生産要件 — に対して機器の仕様を評価するのに役立ちます。
洗濯と浸漬
生米はまず洗濯機に運ばれ、表面のほこりや不純物が除去されます。次に、洗浄した米を制御された期間—品種や周囲温度に応じて通常 4 〜 8 時間—水に浸し、穀物内部に水分を吸収させます。浸漬時間と水温はデンプンの水和に直接影響し、その結果、蒸しやすさや最終クラッカーの食感に影響します。タイマー制御の排水を備えた自動浸漬タンクにより、生産バッチ全体で一貫した水和が可能になります。
蒸しとこね
浸した米は連続蒸気調理器に入り、そこで熱によりベータデンプンがアルファデンプンに変換されます — ゼラチン化された形状で、米生地に凝集した加工可能な食感を与えます。工業用スチームクッカーは制御された圧力と温度で動作し、穀物全体で完全かつ均一な糊化を保証します。次に、蒸した米を混練機または混合機に供給し、均質な生地に加工します。練り足りない生地は、密度が一定でなく表面にひびが入ったクラッカーを作ります。また、過労すると余分な熱が発生し、デンプンの構造が劣化する可能性があります。PLC 制御の混練時間とトルク監視は、長期にわたる生産期間にわたって一貫性を維持するのに役立ちます。
冷却と成形
デンプン構造を安定させ、きれいにプレスまたは切断できる正しい粘度に達するために、— を形成する前に熱い生地を冷却する必要があります。冷却コンベアまたは冷蔵チャンバーにより、生地の温度は目標範囲まで下がり、製品の種類に応じて通常は 20–35°C になります。次に、成形装置が生地をターゲットの形状に成形します。平らな千兵衛ディスク用の油圧プレス金型、珍しいピース用の押出および切断システム、または成形品種用の回転金型です。この段階での金型の精度によって最終製品の寸法の一貫性が決まり、小売店の棚での視覚的な均一性と次の段階でのベーキングの均一性の両方に影響します。
乾燥
成形品にはかなりの残留水分が含まれており、焼いたり膨らませたりする前に除去する必要があります。工業用乾燥トンネルまたは多段チャンバー乾燥機は、長期間の滞留時間—従来の先兵衛の場合は多くの場合 4 時間から 12 時間—にわたって制御された熱と空気流を適用して、水分含有量を目標レベル、通常は焼成前に 10–15% に減らします。乾燥は、ライン内で最も時間に敏感でエネルギーを大量に消費する段階の 1 つです。乾燥が不十分だと、適切に膨らませるには水分が多すぎます。過度に乾燥すると、製品がオーブンに到達する前に表面に亀裂や脆さが生じます。独立して調整可能な温度と湿度の設定を備えたマルチゾーン乾燥機により、オペレーターは乾燥曲線を正確に制御できます。
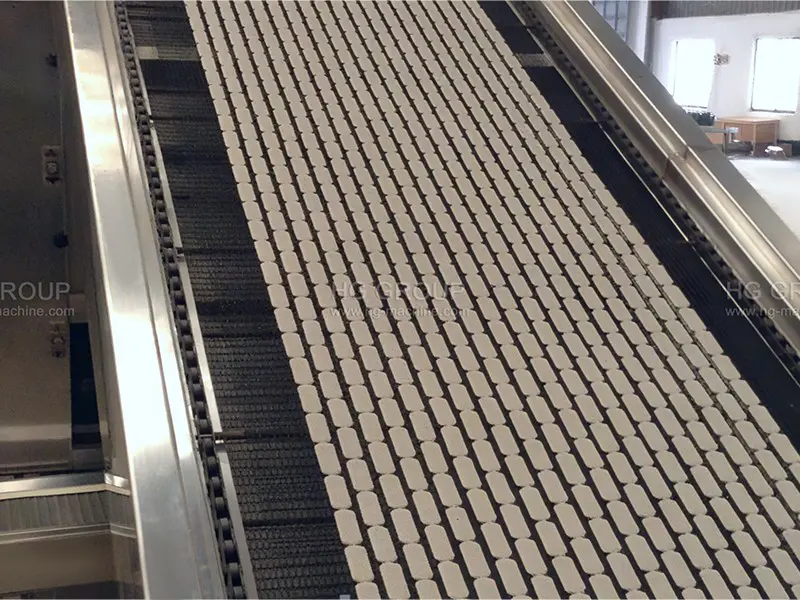
焼く、揚げる、または膨らませる
これはクラッカーが最終的な食感を達成する段階であり、選択された方法によって製品の特性と機器の要件の両方が決まります。
- ベーキング:赤外線または対流加熱を備えたトンネルオーブンは、200–280°Cでクラッカーを焼きます。マルチゾーン温度制御により、オペレーターは表面の褐変と内部の水分の蒸発を独立して管理できます。ガス焚きオーブンは、大量生産時のエネルギー効率を高めるために一般的です。電気オーブンは、特殊製品のより正確なゾーン制御を提供します。
- 揚げ物:連続フライヤーはクラッカーを油で170–190°°Cで調理し、熟成せんべいや多くの珍しい品種に特徴的な膨らんだ風通しの良い食感を生み出します。油の品質管理 — 連続濾過と温度監視 — は、色と風味を一貫させ、1 個あたりの油吸収を制御するために重要です。
- 熱風パフ:低脂肪のパフクラッカーに使用されるこの方法では、高速熱風ジェットを使用して、油に浸すことなくクラッカーを急速に膨張させます。このプロセスはオーブン焼きよりも速く、「揚げ物ではなく焼き物」の製品の位置決めに適した非常に軽くて風通しの良い食感を生み出します。
調味料
調理直後、クラッカーは温かいうちに調味料システムを通過するため、ソースやパウダーの接着性が向上します。液体調味料(醤油、照り焼き釉、ラー油)はスプレーまたはローラーコーティングシステムによって塗布されます。粉末調味料(塩、海藻、チーズ、わさび)はタンブルドラムコーターに塗布されます。醤油の種類では、二次再焼成または赤外線乾燥段階で釉薬を固定し、コーティングをキャラメル化します。全生産量にわたる調味料の均一性は、高速ラインで最も一般的な問題点の 1 つです。— 一貫性のないコーティングは消費者にすぐに見え、製品の苦情や小売業者の返品の主な原因となっています。
検査と梱包
最新のせんべいラインには、包装前に破損した破片、色の欠陥、小さめのせんべいを検出する光学検査カメラが組み込まれています。拒否された部品は自動的に転用されるため、手作業による仕分け作業が軽減されます。受け入れられた製品は包装機に流れます — 通常、枕袋用の垂直フォームフィルシール(VFFS)ユニット、または個別に包装された部分用の水平フローラッパーです。窒素フラッシングによりパッケージ内の酸素が置換され、保存期間が延長され、鮮明さが維持されます。検量機と金属探知機は、食品の安全性と重量遵守の必須チェックポイントとしてインラインで動作します。
ラインタイプ別の主要機器の比較
以下の表は、3 つの主要なせんべい製品カテゴリ間で機器の構成がどのように異なるかを示しています。
|
プロセスステージ |
千兵衛線 |
アラレ / 岡木線 |
押し出しパフライン |
|
原材料 |
非もち米 |
もち米(もちごめ) |
米粉(乾燥または半乾燥) |
|
成形方法 |
油圧プレス / ローラー |
ブロックカット / エージング |
二軸押出機 + ダイ |
|
乾燥が必要です |
はい — マルチステージ、4–12 時間 |
はい — 老化 + 乾燥 |
最小限(押出後) |
|
調理方法 |
トンネルオーブン / 赤外線グリル |
オーブンまたは連続フライヤー |
押出熱 + 熱風 |
|
線の複雑さ |
高い |
高い |
中程度 |
|
典型的な容量 |
2。5–12トン/日 |
2。5–10トン/日 |
100–500 kg/hr |
米割りラインを選択する際に評価すべきこと
せんべい製造ラインの機器を選択するには、定格容量番号を超えて、実際のパフォーマンスを決定する動作変数を確認する必要があります。
- 乾燥機の性能とゾーン制御: 乾燥は最も長く、最もエネルギーを大量に消費する段階であるため、乾燥時間だけでなく、ベルト幅全体の水分の均一性によって乾燥機を評価します。4–6 ゾーンで独立した温度と空気流制御を備えた乾燥機は、実際の生産条件で同じ定格容量のシングルゾーン乾燥機よりも優れています。
- 成形精度と切り替え時間: 金型および金型システムは、生産全体にわたって一貫した部品重量と寸法を生成する必要があります。同様に重要なのは、ラインをさまざまな形状やサイズに合わせてどれだけ早く再構成できるかです。— クイックリリース金型システムにより、切り替えが数時間から 30 分未満に短縮され、複数の SKU を実行する施設にとって有意義な利点となります。
- 調味料システムの洗浄:粉末調味料システムは、フレーバー実行間の相互汚染を防ぐために定期的な洗浄が必要です。サプライヤーに洗浄サイクル時間と、システムが CIP(現場洗浄)手順をサポートしているかどうかについて尋ねてください。これは、アレルゲンを含む調味料(チーズ、エビ、ナッツ)を標準的なフレーバーと一緒に実行する予定がある場合に特に重要です。
- 材料基準と認証: すべての食品接触面は最低 304 グレードのステンレス鋼である必要があります。輸出市場向けのラインの場合、欧州での流通には EU 機械指令に基づく CE 認証と食品衛生基準(EN 1672-2) への準拠が必要です。NSF/ANSI 2 認証は、米国市場機器の関連規格です。
- PLC と制御システムの統合: 現代の米割り製品ラインでは、レシピを保存し、生産実行間のパラメータ呼び出しを可能にするタッチスクリーン HMI を備えた PLC ベースの制御システムが使用されています。これにより、セットアップ時間が短縮され、移行中のオペレーターのエラーが最小限に抑えられ、品質記録とトレーサビリティのための生産データが提供されます。
- アフターサポートとスペアパーツ: 1 日 16 時間稼働する生産ラインには、アクセス可能なスペアパーツと応答性の高い技術サポートが必要です。部品のリードタイム、リモート診断の利用可能性、試運転や初期オペレーターのトレーニングのための購入契約に設置エンジニアが含まれているかどうかについてサプライヤーを評価します。
米クラッカー製造の能力計画
せんべいの生産ラインを正しくサイズ調整することは、投資プロセスにおいて最も重要な決定の 1 つです。小規模な路線は収益の可能性を制限し、高価な第 2 シフト業務を強制します。特大の路線は資本をアイドル容量に縛り付け、単位あたりの固定費を膨らませます。
標準商用回線は通常、以下に示すように、毎日の出力に基づいて容量層で提供されます。
|
容量 Tier |
毎日の出力 |
推定電力 |
典型的なアプリケーション |
|
エントリーレベル |
2。5トン/日 |
~90kW |
地域ブランド、専門 / 職人製品 |
|
中規模 |
5–7。5トン/日 |
130–180kW |
全国ブランド、マルチSKU施設 |
|
産業 |
10–20 トン/日 |
200–250kW |
輸出重視のメーカー、OEM供給 |
工場レイアウトの要件は出力に応じてスケールします。中型の 5 トン/日ラインでは、通常、乾燥機トンネルやコンベアの標高変更に対応するために、最低床面積 50 × 15 メートル、天井高少なくとも 4 メートルが必要です。機器が到着する前に施設の準備状況を評価する際には、ユーティリティ接続 — 三相電力、トンネルオーブン用のガスライン、自動包装システム用の圧縮空気 — を考慮してください。
炊飯器ラインを設置する際に避けるべきよくある間違い
せんべいラインが予測生産目標を下回ると、次の問題が繰り返し発生します。
- 乾燥段階をスキップしたり、乾燥機のサイズを小さくしたりする: 速度を優先する製造業者は、処理能力を高めるために乾燥時間を短縮することを指定することがありますが、水分レベルが不安定だと、完成品の膨らみが不安定になり、破損が過剰になり、保存期間が変動することがわかります。乾燥段階は、品質に影響を与えずに有意義に圧縮することはできません。
- 成形装置と生地の種類が一致しない:千兵衛スタイルの硬い生地用に指定された装置は、アラレに使用される柔らかく粘着性のある餅タイプの生地を大幅な変更なしに取り扱うことができません。購入を完了する前に、成形機が特定の生地配合でテストまたは検証されていることを確認してください。
- 調味料システムの複雑さを過小評価する: 初めて購入する人の多くは、機器の予算をベーキングと成形段階に集中させ、後付けで基本的な調味料ドラムを選択します。調味料の均一性は、消費者の認識と製品の一貫性に直接影響します。— 最初から制御されたオイルミスト、調整可能なタンブリング速度、および簡単なクリーン構造を備えた、よく設計されたコーティング システムに投資します。
- 包装ラインのスループット マッチングを無視する: 低速包装システムを供給する大容量のベーキング ラインはボトルネックを引き起こし、有効出力を包装機の速度に制限します。製品フローの自然なサージ変動を処理するのに十分なバッファを使用して、定格ベーキング ライン出力以上のパッケージング ライン速度を指定します。
結論
せんべい生産ラインは、上流の浸漬と蒸しの要件、乾燥段階の重要な役割、成形精度と最終製品の食感との密接な関係において、他のスナック食品機器 — とは大きく異なる特殊なシステムです。最初から構成を正しく設定するには、ターゲット製品の種類(センベイ、アラレ/オカキ、または押出パフ)を正しいプロセス シーケンスに一致させ、現実的な生産目標に比例して各段階のサイズを決定し、材料規格と材料規格を備えた機器を選択する必要があります。複数年にわたる運用寿命にわたって一貫した出力を実現するために必要な制御システム。
このガイドのプロセス内訳と比較表を使用して、ヘッドライン出力評価だけでなく、特定の — 乾燥ゾーン制御、成形精度、調味料システムの洗浄サイクル、容量層の適合 — に関する機器サプライヤーとの会話を定着させます。適切なラインは、シフトごとに目標コストで目標製品を確実に生産するものです。
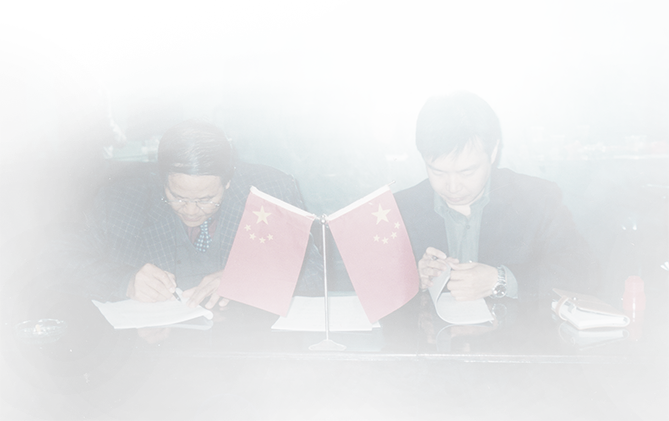
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。