 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
実際に機能するベーカリー生産ラインを設立するための平易な英語ガイド
コンテンツ
ベーカリーの生産ラインとは何か、そしてなぜそれが重要なのか
ベーカリー生産ラインは、一貫した再現可能な基準で原材料を完成した焼き菓子に自動化するための、相互接続された一連の機械とプロセス ステーションです。生産ラインは、個々のオペレーターが各タスクを個別に処理することに依存するのではなく — 混合、成形、校正、ベーキング、冷却、仕上げ、梱包 — これらのステップを制御された流れにリンクし、定義されたタイミング、温度を使用して製品がある段階から次の段階に連続的に移動します。、各点の処理パラメータ。
ベーカリー製造ラインのケースは、一貫性、容量、単位あたりのコストという 3 つの柱に基づいて構築されています。適切に構成されたラインは、すべてのシフトおよびすべてのバッチ — で重量、形状、焼き色、食感が同一の焼き菓子を生成します。これは、卸売、小売、または食品サービスの供給関係のベースライン期待値です。半手動生産と比較して、労働時間あたりの生産量が劇的に増加します。また、特定の数量しきい値 — は製品の種類によって異なりますが、通常は 1 時間あたり 500–2,000 ユニットの範囲にあります — を超えると、資本返済を考慮した後でも、自動回線は手動の同等の回線よりも 1 ユニットあたりの運用コストが大幅に安くなります。
ベーカリーの生産ラインがどのように構成されているか、どのような設備が必要か、特定の製品や量にどのように適合させるかを理解することは、既存の事業を拡大する場合でも、新しい施設を設計する場合でも、ベーカリーの自動化 — への本格的な投資の出発点です。ゼロから。
ベーカリー生産ラインの中核段階
すべてのベーカリー生産ライン — は、パン、ロールパン、クロワッサン、ビスケット、ケーキ、ペストリーの生産に関係なく —、共通のプロセス段階のシーケンスを通過します。各段階の特定の機器は製品によって異なりますが、論理的な流れは製品カテゴリ全体で一貫しています。
成分の取り扱いと事前混合
このラインは、ミキサーの上流から始まり、成分の取り扱い—小麦粉サイロ システム、自動計量および投与装置、液体成分の計量(水、油、卵、液体砂糖)、および乾燥成分のプレブレンダーを備えています。大量のベーカリー ラインでは、完全に自動化された成分処理システムがレシピごとにミキサーに供給し、各成分を目標重量の ±0。1–0。5% 以内に分配します。これにより、手動による計量エラーが排除され、バッチ準備が迅速化され、品質とコンプライアンスの目的で成分投入物の完全なトレーサビリティが提供されます。小規模または中規模のラインでは、主要な成分(小麦粉、水)が自動的に計量されますが、マイナーな成分は手動で計量され、オペレーターによって添加される半自動投与が使用される場合があります。
生地混合
ミキサーはベーカリーライン初の主要な加工機であり、下流のあらゆるものの品質に大きな影響を与えます。スパイラルミキサーはイースト生地ベーカリーラインの主力製品です — 生地を過熱することなく効率的にグルテンを発達させ、サイクルあたり 20 kg から 300 kg のバッチ容量で入手できます。プラネタリーミキサーは、ケーキミックス、クッキー生地、クリームフィリングなど、より幅広い種類の生地やバッターを処理しますが、大量の硬いパン生地には効率が低くなります。連続ミキサー — 一方の端に材料が供給され、もう一方の端で混合生地が定常流で出る — が最も大量のライン (1 時間あたり 2,000–3,000 kg を超える生地)で使用され、バッチ間の変動が排除されます。サイクリングバッチミキサーに固有のもの。混合時間、排出時の生地温度、水和レベルは、この段階で制御すべき 3 つの最も重要なパラメータです。
生地の分割とスケーリング
混合後、生地は — 生地トラフ、生地ポンプ、またはベルトコンベアを介して — 生地分割器に移送され、バルク生地を正確な目標重量の個々の部分に分割します。油圧式容積式仕切りはパンやロールの製造の標準であり、モデルに応じて 1 時間あたり 600±6,000 個の出力で 1 個あたり – 1–3 g の重量精度で部分を切断します。サーボ駆動の重量ベースの仕切りは、より高い精度 (±0。5–1 g)を提供し、容積式仕切りが生地の粘着性に苦労する水分補給の高い高級製品やレシピに好まれます。ディバイダーは重要な精度ステーションです。— ここでの重量の変化は後続のすべての段階に伝播し、一貫性のないパンの体積や不均一な焼きとして最終製品に見られます。
丸め、中間プルーフ、成形
分割された生地片はすぐに丸くなります — 円錐形または遊星形の丸みを帯びて、密閉された表面を持つ滑らかなボールに形成されます。これにより、生地の構造が緩和され、最終的な形状に成形しやすくなります。多くの製品では、中間プルーファー(第 1 プルーファーまたは中間レスト コンベヤーとも呼ばれます)がラウンダーの後に続き、成形前にグルテンをリラックスさせるために丸い部分を 3–8 分間保持します。これにより、成形ステップ中の引き裂きが軽減され、最終的なパン粉の構造が改善されます。次に、成形業者は各丸い部分を取り出し、シートローラーとカーリングボードを使用して、バトン、ブリキのパン、バゲット、ロール — を最終的な形状に成形します。モルダーギャップの設定とローラー圧力は製品ごとに調整され、ロールの気密性と内部のクラム構造を制御します。
最終校正
成形された生地片は、最終プルーファー — に入ります。これは、プルーファー期間中、正確な温度(通常は 35–40°C)と相対湿度 (75–90%) を維持する空調制御されたチャンバーです。プルーファー期間は、製品、酵母レベル、生地温度に応じて 45 分から 2。5 時間の範囲です。プルーファーは、ほとんどの場合、生産ラインのコンテキストにおけるトンネルまたはラック構成であり、ラインの目標スループット速度で必要な滞留時間に合わせてサイズが調整されます。防腐処理が不十分だと、密度が高く、パン粉がしっかりしていて体積が悪いパンが生成されます。防腐処理が過剰になると、オーブン内で崩れて、パン粉が粗く開きます。コンベヤーの全幅と全長にわたるプルーファー気候の一貫性は、製品の品質を均一にするために不可欠です。
ベーキング
オーブンはベーカリー生産ラインの熱の中心であり、ライン上で最大の単一設備投資とエネルギーコストを表します。トンネルオーブン — スチールメッシュまたはソリッドスチールバンドコンベア上の加熱チャンバー内を製品が移動する場所 — は、連続パンおよびロールラインの生産標準です。長さは 15 メートルから 80 メートル以上まであり、非常に大量の操作が可能で、独立した温度ゾーンにより、パン屋はベイク内のさまざまなポイントでさまざまな熱レベルをプログラムできます — オーブンのスプリングを駆動するための初期熱が高く、オーブンのスプリングを駆動するための初期熱が低くなります。中間ゾーンでパン粉を設定し、出口で再びより高い熱でクラストを開発します。最初のゾーンでの蒸気注入は、赤身パン製品のクラストの光沢とボリュームに不可欠です。デッキオーブンは、バッチベーキングが好ましい職人および中規模のラインで使用されます。ロータリーラックオーブンは、頻繁に切り替えられる多製品ベーカリーに柔軟性を提供します。対流オーブンは、均一な乾熱が必要なペストリー、ビスケット、ケーキのラインに標準装備されています。
冷却
焼いた製品は 90–200°C(製品の種類によって異なります)でオーブンから出て、スライス、包装、またはさらなる加工の前に、安全な内部温度 — パンの場合は通常 35°C 未満 — まで冷却する必要があります。冷却が不十分だと、パッケージ内の結露、カビの発生、スライス中の構造の崩壊が発生します。冷却は、スパイラル クーラー(ヘリカル コンベアを使用してコンパクトな設置面積での滞留時間を最大化する、最もスペース効率の高いソリューション)、ストレート冷却コンベア、または強制空気循環を備えた周囲冷却トンネルによって処理されます。冷却時間は製品によって異なります。標準的な 800 g のブリキパンは、常温で約 90 – 120 分の冷却を必要としますが、強制空気冷却によりこれを 45 – 70 分に短縮できます。冷蔵空気で急速に冷却すると時間がさらに短縮されますが、空気が冷たすぎたり、湿度が制御されなかったりすると、表面が結露する危険があります。
スライス、仕上げ、梱包
ベーカリー生産ラインの最終段階では、販売用の完成品が準備されます。スライスしたパンの場合、バンドスライサーは冷却したパンを高速ラインで毎分 60–120 パンの速度で均一なスライスに切ります。デポジター、エンローバー、トッピング アプリケーターは、チョコレート コーティング、アイシング、シードまたはシュガーのトッピング、ペストリーやケーキのラインへのクリームの詰め物などの仕上げ作業を処理します。包装機 — 水平フロー包装機、垂直フォームフィルシール機、トレイシーラー、またはバッグシーラー — 各ユニットを小売形式で包装します。計量チェック担当者は、パッケージ化されたすべてのユニットが宣言された正味重量許容範囲内にあることを確認します。金属探知機または X 線システムは、製品が発送エリアにリリースされる前に最終的な汚染チェックを提供します。
製品カテゴリー別のベーカリー生産ラインの種類
ベーカリーの生産ラインの構成は製品カテゴリーによって大きく異なります。スライスした白パンのラインに完璧に機能する機器は、クロワッサンラインやビスケットラインには適していません。以下の表は、主要なベーカリー製品カテゴリ間の主要な機器の違いをまとめたものです
|
製品カテゴリ |
ミキサータイプ |
主要なメイクアップ機器 |
オーブントイプ |
特別な要件 |
|
スライスしたパン / ブリキパン |
スパイラルまたは連続 |
ディバイダー、ラウンダー、モルダー、プルーファー |
蒸気のあるトンネル |
バンドスライサー、フローラッパー |
|
クロワッサン / ラミネートペストリー |
スパイラル(低速) |
ラミネーター、シーター、クロワッサンフォーマー、プルーファー |
トンネルまたはデッキ |
正確な生地の温度制御; バターラミネート装置 |
|
バゲット / 職人のパン |
スパイラル |
ディバイダー、ラウンダー、バゲットモルダー、プルーファー |
デッキまたは石底トンネル |
蒸気注入、焼く前にスコアリング |
|
ビスケット / クラッカー |
水平または惑星 |
シーター、ロータリーカッター、またはワイヤーカットデポジター |
対流トンネル |
校正段階なし; クラッカー用オイルスプレー |
|
ケーキ / マフィン |
惑星または連続 |
デポジター、トレイ / 錫充填システム |
対流トンネルまたは回転ラック |
アイシング / トッピングアプリケーター、トレイのパンニング解除 |
|
充填ペストリー / ドーナツ |
スパイラル |
リング押出機またはフォーマー、プルーファー、フライヤー |
連続フライヤー(オーブンではありません) |
充填インジェクター、グレイザー、オイル管理システム |
生産目標に合わせてベーカリー生産ラインのサイズを決定する方法
ベーカリーラインのサイズを決めるのは計算作業であり、推測作業ではありません。目標の最終製品出力 — 1 時間あたりの単位または 1 時間あたりのキログラムで表されます — から開始し、各段階を逆算して、ライン上のすべてのマシンで必要なスループット容量を決定します。シーケンス内で最も遅いマシンが実際の回線出力を定義するため、すべてのステーションは、軽微な停止や速度変動に対するヘッドルームを備え、少なくとも回線の目標レートと一致するように指定する必要があります。
実用的なサイズ決定方法は次のように機能します。1 日のピーク生産要件(例: 1 日あたり 20,000 パンの生産)を定義し、洗浄および切り替え許容量を含む計画生産時間数(例: 16 の有効生産時間)で割って、必要な時間当たりの生産率(この例では 1 時間あたり 1,250 パンの生産)を計算します。この数値に 20–25% の容量バッファを追加して、最小機器仕様 (1 時間あたり 1,500 – 1,560 パン)を設定します。このバッファは、走行開始時の速度上昇時間、機器の軽微な調整、および機械システムの避けられない不完全な稼働時間を考慮します。
同じロジックをオーブンに適用します。1 時間あたり 1,500 個のパン、25 分間の焼き時間で、オーブン コンベヤーは少なくとも 625 個のパンを同時に保持する必要があります。これをオーブンの幅全体の行数で割ると、必要な最小オーブンの長さが得られます。ほとんどの工業用トンネルオーブンはベルト幅全体で 6–12 個のパンを収容できるため、幅 8 個のパンでは、オーブンは約 78 列を収容するのに十分な長さでなければなりません。典型的な列ピッチ 250 mm では、約 20 メートルのベーキングゾーンが必要です。機器サプライヤーに連絡する前に各段階でこの計算を行うことで、必要のない容量で転売されたり、要件を満たさない機器を購入したりするのではなく、機械を同等に比較できるようになります。
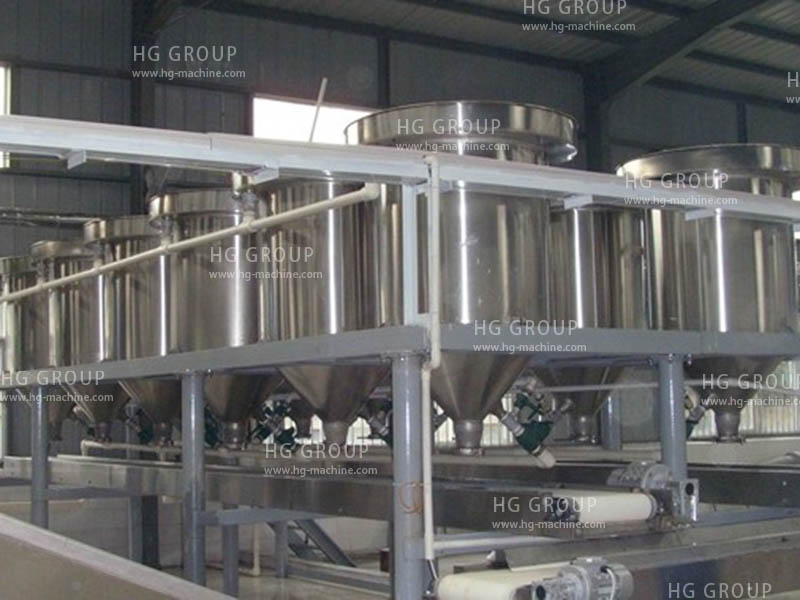
購入前に評価する主要な機器仕様
さまざまなメーカーのベーカリー生産ライン機器を比較する場合、これらは運用パフォーマンス、製品品質、長期ランニングコストに最も大きな影響を与える仕様です。
生地温度管理
ミキサー排出時の生地温度は、酵母生地製造における最も重要な変数です — 発酵速度、生地の取り扱い特性、発酵時間、そして最終的には焼き品質に影響を与えます。ジャケット付きボウルまたは統合水冷却システムを備えたミキサーにより、オペレーターは成分や周囲温度の変化に関係なく生地の温度を正確に制御できます。クロワッサンやデンマークのペストリーなどのラミネート製品の場合、バターが生地層に溶けるのを防ぐために、温度制御された環境(通常は 16—18—C)に合わせてメイクアップ ライン全体 – ラミネーターとシーターを含む ° を指定する必要があります。加工中。
分割システム全体の重量精度
分割された生地片の重量変動は累積的です — 最終製品の宣言された正味重量コンプライアンス、オーブンのスループットの一貫性、および重量超過片からの廃棄物に影響します。平均数量規制の対象となるパンの場合、通常、すべてのパンに大きな安全マージンを過剰に充填することなく正味重量コンプライアンスを維持するために、重量標準偏差が 1 個あたり 3 g 未満の仕切りが必要です。カタログ仕様だけでなく、重量精度に関する実際の生産データをサプライヤーに要求します — この 2 つは異なることがよくあります。
オーブンの温度均一性
トンネルオーブンコンベアの幅全体にわたる温度変化は、製品全体の色の変化に直接変換されます。— ベルトの端にあるパンは、中央のパンよりも淡い場合もあれば、暗い場合もあります。色の一貫性が品質基準である小売製品の場合、指定された設定値でベルト幅全体の温度均一性データを要求します。適切に設計されたオーブンは、ベルト幅全体にわたって ±5°C 以上の温度均一性を維持する必要があります。バーナーの配置、空気の流れの設計、ベルトの材質はすべてこの性能に貢献します。
洗浄性とアレルゲンの切り替え
同じラインでアレルゲンの有無にかかわらず製品を生産するパン屋の場合 —、たとえば、ナッツフリーのパンとクルミのパン — ランの合間にラインを完全に掃除できることは食品の安全要件であり、便利な機能ではありません。各機械セクションを洗浄のためにどれだけ早く分解できるか、表面に生地や破片が蓄積する可能性のある角や接合部が死んでいるかどうか、サプライヤーが検証済みの洗浄プロトコルを提供しているかどうかを評価します。プルーファーおよびコンベア洗浄用の現場洗浄(CIP)システムを備えたラインにより、アレルゲンの切り替えに必要な労力と時間が大幅に削減されます。
PLC制御とレシピ管理
最新のベーカリー生産ラインは、製品レシピを保存するタッチスクリーン HMI を備えた PLC ベースのシステムによって制御されています —ミキサーの速度と時間、ディバイダーの重量設定値、プルーファーの温度と湿度、オーブン ゾーンの温度、ベルトの速度、冷却時間をカバーする各製品に指定されたパラメーター セット。効果的なレシピ管理により、製品が実行されるたびにラインが検証済みの実証済みのパラメータ セットに戻り、オペレーターが製品を変更する際のセットアップ エラーが排除され、品質トレーサビリティのためのデータ レコードが提供されます。システムが保存できるレシピの数、品質管理のためにパラメータをロックする容易さ、監査目的で生産データ(温度ログ、重量データ、出力カウント)が自動的に記録されるかどうかを評価します。
ベーカリー生産ラインのエネルギー効率
エネルギーコストはベーカリーラインにおける制御可能な最大の運営費の 1 つであり、その大部分はオーブンが占めています。中規模のパンライン用のガス焚きトンネルオーブンは、製品、オーブンのサイズ、焼成条件に応じて、通常、1 時間あたり 800–1,500 kWh のエネルギー相当量を消費します。ほとんどの市場の現在のエネルギー価格では、これは 1 日あたりの運用コストとして大幅にかかります。ベーカリー製造ラインのエネルギー効率に最も影響を与える対策は次のとおりです
- オーブンの断熱基準: アクセス ドアが正しく密閉された断熱性の高いオーブンは、周囲の環境への熱損失が大幅に少なくなり、ベーキング温度を維持するために必要なエネルギーが削減されます。表面積 1 平方メートルあたりのオーブンの熱損失定格を指定し、サプライヤー間で比較します。
- 排気熱回収:現代のトンネルオーブンには、排気ガスから熱エネルギーを捕捉し、それを燃焼用空気の予熱や校正室の暖めに使用する熱回収システムが搭載されており、総エネルギー消費量を 10–20% 削減できます。
- コンベア モーターの可変速度ドライブ: コンベア モーターとファン モーターを実際の生産速度 — に合わせた可変速度で連続全速力で走行させるのではなく —、特に低速またはウォームアップ期間中にライン全体の電気エネルギー消費を削減します。
- プルーファーのエネルギー管理: プルーファーは加熱と加湿の両方に大量のエネルギーを消費します。効果的なドアシール、断熱壁、効率的な蒸気発生システムを備えたプルーファー設計により、エネルギーの無駄が削減されます。最新の校正器には、凝縮熱を回収して蒸気エネルギー消費を削減するヒートポンプ システムが搭載されています。
- 生産スケジュール: 固定エネルギー損失(オーブン内の熱維持、より安全な空調制御)がより多くのユニットに分散されるため、フルシフトで定格容量の 90% でラインを稼働させる方が、50% の容量で稼働させるよりも生産ユニットあたりのエネルギー効率が高くなります。生産スケジュールを最適化して有効稼働時間を最大化すると、ユニットあたりのエネルギーコストが大幅に削減されます。
新しいベーカリーラインの計画:避けるべきよくある間違い
ベーカリー生産ラインのプロジェクトは、回避できたはずの計画ミスにより、予算を超過したり、スケジュールを超過したり、目標生産量に対してパフォーマンスが低下したりすることがよくあります。以下は、ベーカリー ライン プロジェクトの設計および調達段階で犯される最も一般的でコストのかかる間違いです。
- 3–5 年の予測ではなく、現在の生産高のラインを指定します。初日にすでに生産能力の上限に達しているラインでは、2 回目の大規模な設備投資がなければ成長の余地はありません。現在の生産量ではなく、現実的な 5 年間の生産量予測に合わせて、常にライン —、特に現場で拡張するのが最も難しいオーブンとプルーファー — のサイズを調整してください。
- 床面積要件の過小評価: 混合、メイクアップ、校正、ベーキング、冷却、梱包を含む完全なベーカリー ラインでは、オペレーターのアクセス クリアランス、メンテナンス スペースを考慮すると、通常、個々の機械の設置面積の合計よりも 25–60% 多くの床面積が必要になります。、製品取り扱いエリア、ユーティリティルーティングが考慮されます。建物の仕様を最終決定する前に、スケールされたレイアウトを描画します。
- すべての機械を交換可能な商品として扱う: 各段階で最も安価なオプションを独立して選択したくなります。しかし、ラインの信頼性は最も弱いマシンと同じくらいであり、一貫性のない重量を生成する低コストの分周器は、下流のより高価なマシンの品質出力を損ないます。ラインを独立した購入の集合ではなく、システムとして評価します。
- サービスと部品のネットワークを無視すると、ベーカリーの生産ラインは 1 日あたり 16–20 時間稼働します。重要な機械が故障した場合、数日ではなく数時間以内に現場にサービス エンジニアを配置し、2 週間の輸入遅延なくスペアパーツを入手できるようにする必要があります。発注書に署名する前に、サプライヤーのローカル サービス ネットワーク カバレッジと応答時間の約束を確認してください — 故障後ではありません。
- 工場受入テストをスキップする: 生産ラインがメーカーの施設から出荷される前に、工場受入テスト(FAT)の一環として、実際の生地レシピを使用して完全に組み立てられ、定格速度で実行される必要があります。これは、機器が施設に設置される前に、機器が合意された仕様を満たしていることを確認するという契約上の権利です。この手順をスキップすると、仕様違反のリスクが完全にあなたに転嫁されます。
- 設置および試運転の予算不足: ベーカリー ラインの購入価格には、新しい機器の設置、ユーティリティ接続、オペレーターのトレーニング、初期試験、レシピ開発時間は含まれません。これらのコストは通常、プロジェクト総予算に 15–30% を追加し、プロジェクト タイムラインに数週間を追加します。最初から財務計画にそれらを組み込みます。
ターンキーラインとマルチサプライヤー構成の選択
ベーカリー生産ラインを購入する場合、購入者は、単一のサプライヤーがライン全体を設計、供給、設置、委託するターンキー ソリューション — と、個々の機械が専門メーカーから調達され、統合されたマルチサプライヤー構成の間の基本的な選択に直面します。購入者またはプロジェクトエンジニアによって。
ターンキー ラインは、シンプルさ、単一ポイントの説明責任、およびすべてのマシン インターフェイスと制御統合がサプライヤーによって検証されているテスト済みのシステムを提供します。トレードオフは通常、購入価格が高くなり、個々の段階でクラス最高の機器を指定する柔軟性が制限されます。サードパーティのスペシャリストが製品範囲の特定のプロセス ステップに対してより良いソリューションを提供した場合でも、サプライヤーの標準システムはすべてのステーションで独自のブランドを使用する場合があります。
マルチサプライヤー構成により、各プロセス段階で利用可能な最高のテクノロジー — あるメーカーの世界をリードするミキサー、別のメーカーの専門ラミネーター、3 番目のメーカーの高効率オーブン — を選択でき、技術的に要求の厳しい製品に優れたパフォーマンスを提供できます。複雑さとリスクは統合にあります。つまり、各マシンが正しい速度と製品状態で次のマシンに電力を供給すること、制御システムが通信すること、2 つのサプライヤーの機器間のインターフェイスで問題が発生した場合に誰が責任を負うのかが明確であることを保証することです。社内の技術的専門知識を持つパン屋や、経験豊富なベーカリー エンジニアリング コンサルタントにアクセスできるパン屋の場合、マルチサプライヤーのアプローチにより、競争力のある総コストでより高性能なラインを提供できます。深い技術リソースを持たない購入者にとって、ターンキー ソリューションはプロジェクトのリスクを大幅に軽減します。
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。