 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
ドーナツ生産ラインの仕組み — とベーカリーに適したものを選択する方法
コンテンツ
ドーナツ生産ラインの実際の機能
ドーナツ生産ラインは、各段階での手動介入を最小限に抑えながら、生の生地の準備から成形、校正、揚げ、仕上げ、包装までのドーナツ製造 — の全サイクルを自動化する一連の食品加工機械です。生産ラインは、異なる作業者が個別に操作する個々のスタンドアロン機械に依存するのではなく、制御された流れで各プロセスステップを接続し、ドーナツが一貫した速度、温度、取り扱い基準ですべての段階を通過することを保証します。
職人による生産や半手作業による生産に比べてドーナツ製造ラインの実際的な利点は、単なるスピードではありません。一貫性です。適切に構成されたラインから出るすべてのドーナツは、同じ重量、同じ揚げ時間、同じ釉薬の覆い、同じ最終的な外観を持っています。卸売サプライヤー、スーパーマーケットのベーカリー、フランチャイズ チェーン、大規模ドーナツ ブランドにとって、その再現性が製品です — 顧客は、いつ、どこで製造されたかに関係なく、すべてのユニットが見た目も味も同一であることを期待しています。適切に設計された自動ドーナツラインは、その期待に対するエンジニアリング上の答えです。
ドーナツ生産ラインのメインステージ
各ステーションで何が起こっているかを理解すると、機器の仕様を評価し、ボトルネックを特定し、どの回線構成が出力要件に適しているかについて十分な情報に基づいた決定を下すのに役立ちます。完全な産業 ドーナツ生産ライン 通常、次の段階を順番に実行します
生地の混合と準備
このラインは市販の生地ミキサー — から始まります。通常は、大量作業用のスパイラル ミキサーまたは水平連続ミキサーです。スパイラルミキサーは、1サイクルあたり30 kgから200 kgのバッチサイズを処理し、過労することなく慎重なグルテン開発を必要とする酵母栽培ドーナツ生地に適しています。連続ミキサーは生地を一定の速度で下流ラインに直接供給するため、1 時間あたり 2,000–3,000 単位を超える出力で稼働する生産ラインに好ましい選択肢となります。原材料 — 小麦粉、砂糖、酵母、脂肪、卵、乳固形分、水 — は手動でロードされるか、自動投与システムを介して計量されるため、レシピの精度が向上し、バッチ間のばらつきが軽減されます。
生地シートとラミネート加工(ケーキドーナツ用)
ケーキドーナツの場合、混合生地または柔らかい生地はプルーファーではなくシートとカッティングシステムを通過します。生地シーターは生地を正確で均一な厚さ—標準的なリングドーナツの場合は通常 12–18 mm —まで巻き、ロータリーカッターがリングと中心を同時に打ち抜きます。通常、廃棄物を削減するために、切り欠きセンターが生地飼料に再組み込まれます。この段階でのシートロールのギャップ、切断圧力、生地の温度は、バッチ全体の重量の一貫性を決定する主な変数です。
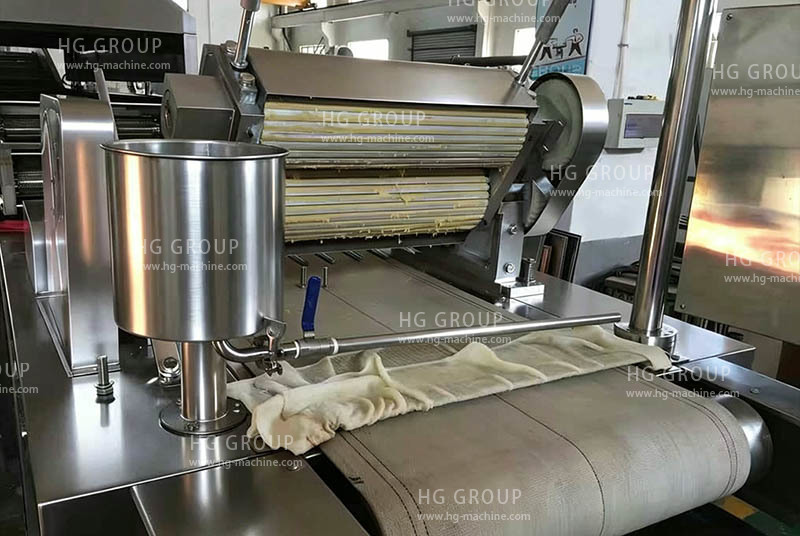
生地の分割と成形
イーストで育てたドーナツの場合、混合された生地は生地仕切り丸め機に供給され、等しい重量の部分に分割され、滑らかなボールに丸められます。これらのボールは、押出機またはリングフォーマー — に移送されます。リングフォーマー は、ダイの構成に応じて、生地をリング、ツイスト、または充填された丸いシェルに成形する機械です。リング押出機は、モデルに応じて1時間あたり800〜5,000個の速度で生地リングをフライベルトまたはプルーフィングトレイに直接堆積させます。この段階での重量精度は、最新のサーボ駆動フォーマーでは通常、1 個あたり ±2–3 g です。
校正
酵母で育てたドーナツは、成形後に制御された発酵期間を必要とし、その間に酵母が発酵し、生地が目標体積まで上昇してから揚げます。生産ラインでは、これはトンネル プルーファー — プログラム可能な温度(通常は 35–43°C)と相対湿度 (75–85%) の設定を備えた密閉キャビネットによって処理され、形成されたドーナツは連続的に移動するベルトまたはラック コンベア上を移動します。標準的な酵母ドーナツの場合、プルーフィング時間は通常 45–90 分で、トンネル プルーファーの長さは、ラインの目標スループット速度でのこの滞留時間と一致するように計算されます。不適切な発酵はドーナツを密で丈夫にし、過剰発酵はフライヤーの崩壊を引き起こします。
揚げ物
フライヤーはドーナツ生産ラインの熱コアであり、最も重要な品質と食品の安全パラメータが制御されるステーションです。連続トンネルフライヤー — 工業用ドーナツラインの標準 — は、油で満たされたタンクと、熱い油を通してドーナツを運ぶ水中コンベアで構成され、中間点でドーナツを自動的にひっくり返して、両側が均一に茶色になります。主な揚げ物パラメータには、油温(通常 180–195°C)、揚げ時間(酵母飼育の場合は片面あたり 60–120 秒、ケーキドーナツの場合は短い)、油回転率、遊離脂肪酸(FFA)含有量のモニタリングが含まれます。最新のフライヤーには、自動オイル補充システム、オイル濾過回路、±1–2°C の温度制御精度が含まれており、生産全体にわたって一貫した色とオイル吸収を維持します。
冷却
揚げたてのドーナツは 70–85°C でフライヤーから出て、表面構造を設定し、接触時に釉薬が溶けるのを防ぐために、釉薬やアイシングの前に冷却する必要があります。冷却コンベア — スペース効率の高い設置面積を実現するストレート ベルト クーラーまたはスパイラル クーラー — は、ドーナツ表面温度を 35°C 未満に下げます。冷却方法によっては、通常は 3–8 分以内に下がります。周囲空気または冷蔵空気を使用した強制空気冷却により、高速ラインでこのプロセスが加速されます。ガラス張りの前の冷却が不十分であることは、生産ラインでの釉薬の溜まりや被覆率の不均一化の最も一般的な原因の 1 つです。
グレージング、アイシング、トッピングの用途
冷却後、ドーナツは仕上げステーションを通過します。仕上げステーションには、製品範囲に応じて、次の 1 つ以上の塗布方法が含まれる場合があります。メッシュ コンベア上を移動するドーナツの上面に温かい液体釉薬をカスケードするウォーターフォール グレイザー;各ドーナツの上半分を釉薬タンクに浸すディップ グレイザー;フォンダンまたはロイヤル アイシング用のアイシング アプリケーター; そして、乾いたトッピングドラムまたはシェーカーで、スプリンクル、グラニュー糖、砕いたナッツ、またはその他の微粒子を濡れた釉薬の表面に固まる前に堆積させます。釉薬の温度、粘度、コンベアの速度は、カバレッジの一貫性を制御する重要な変数です。最新の仕上げステーションのほとんどには、余分な釉薬の滴を集めてリザーバーに戻す再循環システムが含まれており、無駄を最小限に抑えます。
充填注入(充填ドーナツ用)
充填されたドーナツの種類 — ゼリー、カスタード、クリーム、またはチョコレート — には、針またはノズルがドーナツの殻に穴を開け、圧力下で測定された量の充填物を注入する注入ステーションが必要です。自動ドーナツインジェクターは通常、製品に応じてグレージングの前後に配置され、1 個あたり正確な充填重量(通常は 20–40 g)を提供するように校正されます。マルチヘッドインジェクターは 1 時間あたり 1,000–4,000 個を処理できます。シェルの破裂や充填不足を避けるために、充填温度、粘度、注入圧力を特定の充填タイプに合わせる必要があります。
包装
ドーナツ生産ラインの最終段階は包装であり、出口コンベアの小売箱への手動包装から、完全に自動化されたフローラッピング、トレイシール、またはバッグ充填システムまで多岐にわたります。大量生産ラインでは通常、ドーナツを包装機に供給する前に、ドーナツを正しい小売構成 (4 パック、6 パック、12 パックなど)にグループ化する自動計数および照合システムが統合されています。修正雰囲気包装(MAP)は、小売チャネルを通じて流通する包装済みドーナツの保存期間を延長します。パッケージング段階のビジョン システムとチェックウェイジャーは最終的な品質ゲートを提供し、重量や外観の許容範囲外にあるユニットを拒否します。
規模別のドーナツ生産ラインの種類
すべてのドーナツ事業に完全な産業ラインが必要なわけではありません。適切なライン構成は、毎日の生産目標、製品の種類、利用可能な床面積、資本予算によって異なります。生産ラインのオプションは通常、規模別に次のように分類されます
|
ラインタイプ |
典型的な出力 |
主要な機器 |
最適な |
|
コンパクト / セミオート |
200–800個/時間 |
ベンチトップフォーマー、小型オープンフライヤー、手動グレージング |
カフェチェーン、小規模小売ベーカリー、フードトラック |
|
中規模 |
800–3,000個/時間 |
リング押出機、トンネルプルーファー、連続フライヤー、滝のグレイザー |
地域卸売、スーパーマーケットの店内ベーカリー、フランチャイズ店 |
|
工業用 / 大量 |
3,000–10,000+ 個/時間 |
連続ミキサー、多車線の形成器、長いトンネルのフライヤー、螺旋の冷却器、自動包装 |
全国ブランド、共同製造業者、冷凍ドーナツ生産者 |
イーストで育てたドーナツラインとケーキドーナツライン:主な違い
2 つの主要なドーナツ タイプ — イースト栽培ドーナツとケーキ ドーナツ — では、大幅に異なる生産ライン構成が必要であり、設備を指定する前にこの区別を理解することが不可欠です。
- 酵母で育てたドーナツラインでは、成形と揚げの間に発酵段階が必要となり、ラインの長さと熱管理が大幅に複雑になります。生地はより柔らかく、取り扱いに敏感であるため、より優しいコンベア システムと正確なプルーファー気候制御が必要です。揚げ時間が長くなり、得られるドーナツはより軽く、より開いたパン粉の構造になります。
- ケーキドーナツのラインには、シート状に厚めの生地または短い生地を使用し、発酵させずにフライヤーに直接カットまたは押し出します。これにより、ラインからプルーファーが完全に排除され、床面積とプロセスの複雑さの両方が軽減されます。ケーキドーナツラインは、発酵滞留時間がシーケンスから除去されるため、床面積 1 メートルあたりのスループットが高くなる傾向があります。
- イースト栽培製品とケーキドーナツ製品の両方を実行できるコンビネーションラインは、いくつかの大手機器メーカーから入手できます。これらのラインには通常、ケーキドーナツプログラムを実行するときにバイパスできるモジュール式プルーファーセクションと、さまざまなドーナツフォーマット用の交換可能なダイセットを受け入れる多機能フォーマーが組み込まれています。
ドーナツラインを購入する際に比較すべき重要な仕様
ドーナツ生産ラインのサプライヤーと機器の構成を評価する場合、運用パフォーマンスと総所有コストに最も直接的な影響を与える仕様は次のとおりです
スループットとキャパシティヘッドルーム
現在のピーク出力要件よりも定格容量が少なくとも 20–30% 高い回線を常に指定してください。生産ラインが定格速度 100% で継続的に稼働することはほとんどありません — 切り替え、洗浄サイクル、軽微な停止、速度調整はすべて、有効スループットを低下させます。すでに限界に達している製品ラインを購入すると、成長の余地がなくなり、予定よりも早く新しい機器の市場に復帰せざるを得なくなります。
石油 管理 システム
フライヤーのオイル管理システムは、製品の品質と運用コストの両方に直接影響します。生産中にパン粉や微粒子を除去する連続濾過、一貫した油レベルと稚魚の深さを維持するための自動油補充、油温と FFA 含有量のリアルタイム監視を探してください。油管理が不十分だと、油の急速な劣化、異臭、稚魚の色が濃くなり—、これらすべてにより油消費コストと製品拒否率が増加します。
清掃と衛生設計
食品生産設備は、その洗浄性によってのみ優れています。ラインの各セクションを洗浄のためにどのくらいの速さで分解できるか、フライヤーに排水管とフィルターの洗浄システムが含まれているかどうか、プルーファーの内面が毎日の消毒に利用できるかどうかを評価します。現場清掃(CIP)操作用に設計されたラインは、手動のストリップ アンド クリーン構成と比較して、スケジュールされた衛生設備に関連するダウンタイムを大幅に短縮します。
制御システムとレシピ管理
最新のドーナツ生産ラインには、オペレーターが名前付き製品レシピを保存、呼び出し、実行できるようにするタッチスクリーン HMI を備えた PLC ベースの制御システムを含める必要があります。レシピ管理により、製品タイプを切り替える際のセットアップ時間が最小限に抑えられます —たとえば、グレーズド イースト リングからチョコレート ケーキ ドーナツに切り替える場合 —。また、すべてのライン パラメータ(速度、温度、グレーズ粘度の設定値、揚げ時間)が毎回一貫して設定されるようになります。トレーサビリティと品質記録のために生産データを記録するシステムを探してください。
エネルギー消費
フライヤーはドーナツライン最大のエネルギー消費者であり、ライン全体のエネルギー使用量の 60–75% を占めます。フライヤー設計の熱効率 —、具体的には断熱基準、発熱体またはバーナーの効率評価、およびフライヤーに製造中に熱を保持するための蓋またはカバーが含まれているかどうかを比較します。一般に、ガス焚きフライヤーは、高スループットで電気フライヤーよりも経済的に動作しますが、相対的なコストは、地域のエネルギー価格と施設でのユーティリティの可用性によって異なります。
床面積とラインレイアウト計画
完全な中規模ドーナツ生産ラインでは、通常、直線レイアウトか U 字型レイアウトかに応じて、長さ 15–40 メートル、幅 3–6 メートルの床面積が必要です。U 字型または C 字型の構成は、床の長さが制限されている施設では一般的です。これは、同じプロセス シーケンスを維持しながら、ラインを折り畳んで部屋全体の長さの要件を減らすためです。ラインレイアウトを計画するときは、次のクリアランスと補助要件を考慮してください:
- 操作、メンテナンス、緊急アクセスのために、各機械セクションの両側に最低 1。2 メートルのオペレーター アクセス クリアランス
- フライヤーとプルーファーの上の換気と排気抽出 — フライでは、食品の安全性と職場の健康基準を満たすために捕捉して排出する必要がある大量の蒸気、油蒸気、熱が発生します
- 三相電源、ガス供給(該当する場合)、フライヤーとプルーファー用の給排水、空気圧コンベアとインジェクター システム用の圧縮空気を含むユーティリティ接続
- ラインの上流にある材料保管および生地準備エリア。バッチ混合の遅延による生産の中断を避けるようなサイズです
- 梱包ステーションの下流にある完成品のステージングエリア。積み重ね、ラベル付け、発送のための積み込みのための十分なスペースがあります
大手機器メーカーとその提供内容
ドーナツ生産ライン機器の世界市場には、比較的少数の専門メーカーがサービスを提供しており、そのほとんどが個別の機械と完全なターンキー ライン ソリューションの両方を提供しています。業界で最も広く参照されているサプライヤーは次のとおりです:
- Belshaw Adamatic(米国): 世界で最も長く確立されているドーナツ器具ブランドの 1 つ。同社の Adamatic ラインは、自動リングフォーマー、トンネルフライヤー、プルーファー、グレーザーを幅広い容量範囲にカバーし、アフターマーケットの部品を強力にサポートしています。北米および海外のフランチャイズドーナツチェーンで広く使用されています。
- Moline Machinery(米国): イースト栽培およびケーキドーナツラインの生地シートおよびメイクアップ機器を専門としています。同社のラウンドマティックおよびマルチレーン シーター カッター システムは、工業用ベーカリー設備の標準リファレンスです。
- UNIFILLER Systems(カナダ): 既存の生産ラインと統合する高速ドーナツ インジェクターやクリーム フィラーなど、主に充填および堆積装置で知られています。
- Aasted(デンマーク): チョコレートに浸した製品ラインのドーナツ仕上げ段階で使用されるチョコレートエンローブおよびコーティング システムと、ヨーロッパの工業用ベーカリー業務用のより大型の連続フライヤー システムを供給しています。
- 中国の OEM メーカー(各種): 特にアジア、中東、発展途上市場の中規模ラインにおいて、市場の成長セグメントです。Dahua、Sinobake、広東省を拠点とするさまざまな機器メーカーなどのブランドは、アフターサポートや部品の入手可能性のレベルはさまざまですが、西側のブランドよりも大幅に低い資本コストで完全なドーナツラインを供給しています。購入者は、このセグメントから購入する前に、サービス ネットワークのカバレッジを慎重に評価する必要があります。
総所有コスト: 機器の価格タグを超えて
ドーナツ生産ラインの購入価格は、その運用期間にわたる総所有コストの 1 つの要素にすぎません。特定のライン構成またはサプライヤーにコミットする前に、次の継続的なコスト要素を計算し、財務比較に織り込みます
|
コスト要素 |
キー変数 |
典型的な影響 |
|
フライ油の消費量 |
オイルのターンオーバー率、濾過効率、FFA 管理 |
高い — 多くの場合、ユニットあたりの変動運用コストが最大になります |
|
エネルギー(ガスまたは電気) |
フライヤー効率、プルーファー絶縁材、クーラータイプ |
エネルギーのかなりの — 60–75% がフライヤーによって消費されます |
|
計画されたメンテナンスと部品 |
部品の入手可能性、サービス契約条件、摩耗部品の寿命 |
中程度 — サプライヤー部品ネットワークに基づいて変動が大きい |
|
労働 |
自動化レベル、オペレーターの人員数、清掃時間 |
自動化されたラインでは低く; 半手動構成では高くなります |
|
製品の廃棄物と廃棄物 |
重量精度、釉薬の一貫性、フライの色の均一性 |
機器の精度とレシピ制御品質に直接結びついています |
|
ダウンタイムと生産損失 |
機器の信頼性、サービス応答時間、スペアパーツの在庫 |
サービスサポートが不十分な場合、最も影響の大きいコスト要素になる可能性があります |
ドーナツ生産ラインを購入する前に実践的な手順
ドーナツ生産ラインへの投資 —たとえ中規模の構成であっても — は、多額の資本コミットメントを意味します。購入決定を最終決定する前に次の手順を実行すると、パフォーマンスが低い機器や操作に適合しない機器を購入するリスクが軽減されます。
- まず製品範囲を定義します。リングドーナツとグレーズの操作に必要な機器は、充填ドーナツ、ケーキドーナツ、ツイスト品種も実行する必要があるラインとは大きく異なります。機器サプライヤーと話す前に、意図した製品範囲全体をマッピングしてください — 後ではありません。
- 現実的な 1 日の生産目標を計算します。仮想の最大値からではなく、売上予測または供給契約量から戻ります。シフト、清掃時間、切り替え時間、および現実的な稼働率(適切に維持された連続ラインの場合、通常は 75–85%) を考慮します。
- 工場受入試験(FAT)をリクエストする: ラインを出荷する前に、フルラインが組み立てられる製造元の施設で FAT を要求し、実際の生地レシピに従って定格速度で運転し、合意された仕様に照らして検査します。これは産業機器の購入に関する標準的な慣行であり、納品を受け入れる前に拒否したり修正を要求したりする権利が与えられます。
- ローカルサービスと部品の入手可能性を確認する: 故障後 24–48 時間以内にサービスを受けられない生産ラインは、重大な運用上の責任です。お住まいの地域のサプライヤーのサービス エンジニア ネットワーク、平均応答時間の約束、重要な摩耗部品が現地で在庫されているか輸入する必要があるかを確認します。
- 参照設備にアクセスします。同様の回線構成を実行している既存の顧客の連絡先の詳細については、機器サプライヤーに問い合わせてください。ライブ設備を訪問し、生産マネージャーと直接話すことで、機器が日常的にどのように動作するか、どのような問題が発生したか、サプライヤーがそれらにどのように対応したかについて、フィルターをかけずに洞察を得ることができます。
- 設置および試運転時間の計画: ドーナツ ラインの完全な設置 — 配送、組み立て、ユーティリティ接続、初期試験、オペレーターのトレーニングを含む — は、ラインの複雑さに応じて通常 4–12 週間かかります。このリードタイムを、機器の購入価格とは別に、エンジニアリングおよび試運転コストの生産開始スケジュールと予算に組み込みます。
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。