 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
ポテトチップスライン: 機器、プロセス段階、適切なセットアップの選択方法
コンテンツ
このガイドでは、完全な生産プロセス、2 つの主要な製品ライン戦略、揚げ物と焼き物の構成、および高性能ラインと性能の低いラインを区別する機器の選択基準について説明します。
ポテトチップスラインへの投資に関するビジネスケース
ポテトチップスは依然としてスナック食品業界で最も回復力のあるカテゴリーの 1 つです。北米は約 35% で最大の市場シェアを占めていますが、アジア太平洋地域はインドや東南アジアなどの市場での都市化と可処分所得の増加により最も急速に成長している地域です。クラシックなフレーバーと革新的な調味料プロファイルの両方に対する消費者の需要は、あらゆる規模の生産者にとって対応可能な市場全体を拡大し続けています。
自動生産の経済性は説得力があります。A 全自動ポテトチップスライン 最小限の手動介入で継続的に動作し、すべてのバッチにわたって一貫したスライスの厚さ、揚げ温度、調味料の分布を維持します。産業量では、これらの管理は単位あたりのコストの削減、成分廃棄物の削減、製品の均一性の向上に直接つながります — これらはすべて、小売店の棚の配置とブランドの評判を決定する要因です。
新規参入者にとって、100–200 kg/hr 範囲のさらに小規模な容量ラインは、地域市場への供給とブランド エクイティの構築に必要な一貫性とスループットを提供し、需要の増加に伴う明確なアップグレード パスを提供します。
ポテトチップス生産ラインの仕組み:ステップバイステップ
完全なポテトチップスラインは、生のジャガイモを 8 段階から 10 段階の連続加工段階に移行させ、それぞれが最終製品の食感、色、風味、保存期間に影響を与えます。
ソートとグレーディング
生のジャガイモは、ラインに入る前に、サイズが小さい塊茎や損傷した塊茎を分離するグレーダーに運ばれます。この段階で規格外の材料を除去すると、フライヤー内の油の品質が保護され、下流の不良スライスの割合が減少します。一部のラインには、カメラベースの検査を使用して表面欠陥を検出する光学選別ステーションが含まれています。
洗濯と皮むき
ドラムワッシャーまたはブラシタイプのワッシャーは、土壌や表面の汚染物質を除去します。剥離は、研磨—カーボランダムローラーを使用—またはスチームフラッシュ剥離によって行われます。スチームフラッシュ剥離は、ウォータージェットで皮膚を除去する前に、短時間の高圧蒸気バーストで皮膚を緩めます。スチームピーリングでは廃棄物の発生が少なくなり、大容量の作業にますます好まれています。
スライス
高速遠心スライサーまたはロータリースライサーは、皮をむいたジャガイモを均一なディスクに切断します。スライスの厚さ — 通常 1。2 mm から 1。8 mm — は、完成したチップの食感と揚げ時間に影響を与える最も重要な変数です。薄いスライスは揚げやすく、よりサクサクしたチップスができます。厚いスライスは水分を多く保持します。スライス面全体にわたって一貫した厚さを得るには、正確に機械加工されたブレードと制御されたジャガイモの供給圧力が必要です。
すすぎと湯通し
切りたてのスライスをすぐにバブルワッシャーですすぎ、表面デンプンを除去します。デンプンが多すぎると、揚げている間にチップがくっついて油が黒ずんでしまいます。ブランチング — スライスを約 70–80°C の熱水に 7 〜 15 分間浸漬します — メイラード褐変反応の原因となる還元糖をさらに減少させます。この段階で糖度を制御することは、完成したチップに暗くて苦い斑点ではなく均一な黄金色を実現するために重要です。
脱水症状
ブランチング後、エアナイフまたは振動脱水コンベアが、スライスがフライヤーに入る前に表面の水分を除去します。この時点で水分含有量を減らすと、揚げ時間が短縮され、吸油性が低下し、フライヤーの油寿命が延びます。この段階の重要性は過小評価されることが多いですが、フライヤーに運ばれる水分は、過剰な油の取り込みと短い油交換サイクルの主な原因の 1 つです。
揚げ物
連続フライヤー — 工業用ポテトチップス製造の標準 — スライスを約 170–185°C の制御された油浴に浸します。揚げ時間は通常、スライスの厚さと目標水分含有量に応じて 2。5 分から 4 分かかります。水没コンベアは油面の下にスライスを保持し、両側で均一に調理できるようにします。フライヤーの全幅にわたる温度の均一性は不可欠です。ホットスポットは焦げたチップを生成しますが、クールゾーンは加熱が不十分な柔らかい製品を残します。
オイルの除去と冷却
揚げたてのチップは、振動式脱油コンベアまたは遠心式脱油装置に送られ、冷却前に余分な表面油が振り落とされます。次に、チップは強制空気冷却トンネルを通過し、製品の温度が周囲温度まで下がってから味付けされます。調味料を入れる前にチップスを適切に冷却すると、表面に水分が凝縮して調味料が固まったり、不均一に溶けたりするのを防ぎます。
調味料
回転するドラムコーターが乾燥した調味料ブレンドを塗布し、温かいチップがシリンダー内を転がり落ちます。タンブリング動作によりチップ表面全体に調味料が分配され、ドラム内に塗布された細かいオイルミストが粉末の付着を助けます。均一なコーティングは、ドラムの回転速度、調味料の供給速度、入口点の一貫したチップ温度によって異なります。
包装
垂直型フォームフィルシール(VFFS)機械は、チップを袋に分け、窒素でフラッシュして酸素を置換し、酸化による腐敗を防ぎ、パッケージを密封します。窒素フラッシングにより、バッグ内に特徴的なガスの枕が形成され、流通中に壊れやすいチップがクッションされます。この段階では、検査計と金属探知機が必須の品質管理および食品安全チェックポイントとしてインラインで動作します。
スライスポテトチップスと加工ポテトチップス:2つのライン、2つの戦略
すべてのポテトチップスの生産ラインが生のジャガイモ全体から始まるわけではありません。根本的に異なる 2 つの製品カテゴリがあり、それぞれに異なるライン構成が必要です。
|
スライスポテトチップスと加工ポテトチップスのライン:主な違い |
||
|
要因 |
スライス(ケトル/連続) |
製造(積み重ね可能/生地ベース) |
|
原材料 |
新鮮なジャガイモ |
乾燥ジャガイモ粉またはフレーク |
|
主要な機器 |
スライサー、連続フライヤー、調味料ドラム |
連続ミキサー、シーター、回転式カッター、フライヤー |
|
形状の一貫性 |
サイズと形状の自然な変化 |
完全に均一 — 積み重ね可能な形式 |
|
テクスチャプロファイル |
不規則な職人の外観 |
滑らかで一貫した歯ごたえ |
|
包装効率 |
枕袋(バルク) |
円筒形のチューブ(高密度、破損が少ない) |
|
資本の複雑さ |
中程度 |
より高い(生地の取り扱いにより複雑さが増します) |
|
ブランドポジショニング |
ナチュラル、クラフト、ケトルスタイル |
プレミアム、部分管理、国際フォーマット |
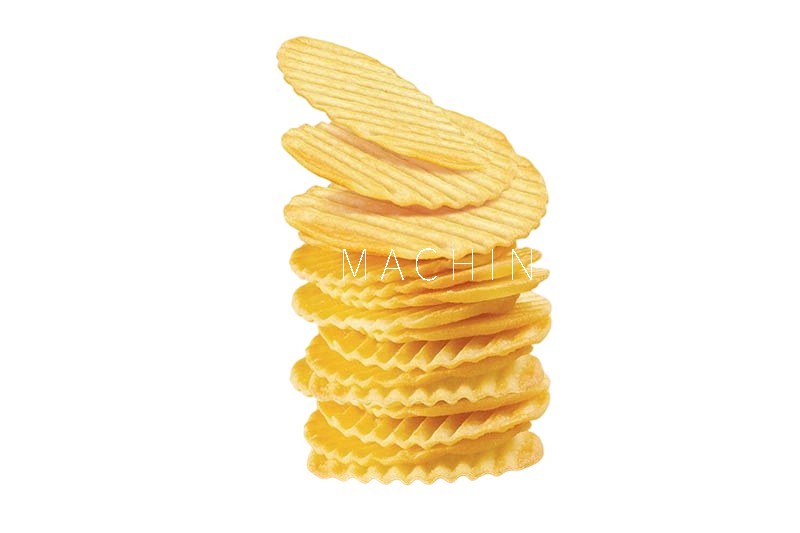
製造されたチップラインでは、脱水ジャガイモ粉を水やその他の材料と混合して生地を形成し、シート状にして均一な形に切り、揚げたり焼いたりします。制御された出発物質により、新鮮なジャガイモの自然な変動が排除され、生産実行ごとに同じ寸法のチップが生成されます。この一貫性により、積み重ね可能なチューブ形式が可能になります。トレードオフは、乾燥ジャガイモの材料の投入コストが高くなることと、列の先頭での生地の取り扱いがさらに複雑になることです。
スライスラインは、消費者が高品質でクリーンなラベルの製品とますます結びつけている「本物のジャガイモ」の位置付けを維持しています。ケトルチップやクラフトスナック分野をターゲットとするブランドにとって、スライスしたラインをバッチまたは連続揚げするのが自然なフィット感です。
揚げ物と焼き物:加工方法によって線が形作られる
揚げるか焼くかの選択は、単なる製品の決定ではありません — ラインの資本コスト、運用コスト構造、メンテナンス要件のかなりの部分を決定します。
揚げラインは、顕著な歯ごたえ、吸油による豊かな風味、金色の外観など、消費者がポテトチップスのベンチマークとして認識する感覚プロファイルを生み出します。フライヤーは、このラインで最もメンテナンスの手間がかかる機器です。オイルの品質管理 — 微粒子を除去するための連続濾過、遊離脂肪酸レベルの監視、およびスケジュールされたオイルの完全な交換 — は、製品の色と風味を一貫して保つために重要です。1 日あたり 8–16 時間稼働するラインでは、通常、生産と並行して動作する専用のオイル濾過システムが必要です。
焼きラインはフライヤーではなくトンネルオーブンを使用し、輻射熱と対流熱を加えてジャガイモのスライスや成形した生地片を脱水してカリカリにします。その結果、脂肪含有量が大幅に低いチップが得られます—通常、揚げた代替品よりも油分が 50–70% 少なくなります。食用油の経常的な費用がなければ運用コストが低くなり、メンテナンスプロファイルも簡単になります。課題は、揚げたチップの食感の強さを一致させることです。焼き上がった製品は、許容できる歯ごたえを得るために、追加の調味料の塗布とオーブンのプロファイルの慎重な管理が必要になることがよくあります。
3 番目のオプション — 焼いてから揚げる、またはパーフライ — では、最後の短いフライ パスの前にチップの構造を設定するために部分的に焼きます。このハイブリッドアプローチは、揚げた風味プロファイルをより多く維持しながら、フルフライと比較して吸油性を低下させ、「低脂肪」製品ラインでの使用が増えています。
主要な機器の選択基準
ポテトチップスラインの設備を評価するには、定格容量を超えて検討する必要があります。長期的なパフォーマンスを決定づける基準は、常に次のとおりです
- スライス厚さの精度: スライサーブレードは、生産期間全体にわたって厚さ許容差を ±0。1 mm 以内に維持する必要があります。この範囲を超えるバリエーションでは、厚いスライスが完全に揚げられる前に薄いスライスが燃える混合バッチが生成されます — 収量損失と不良品の主な原因となります。
- フライヤーの温度均一性: オイル温度は、フライヤーの全幅にわたって ±2°C 以内に制御できる必要があります。試運転前のフライヤーゾーンの赤外線温度マッピングは、大容量機器の検証ステップとして役立ちます。
- 材料基準と認証: すべての食品接触面は 304 または 316 グレードのステンレス鋼で構成する必要があります。米国市場に販売される機器については、食品加工および取り扱い機器の NSF/ANSI 2 認証が衛生設計のベースライン基準を設定します。欧州市場での販売には、EU 機械指令に基づく CE マーキングが必要です。
- 調味料の均一性: ドラムコーターの性能は、実行する予定の調味料タイプの全範囲にわたって検証される必要があります。— 微粉末は、粗いブレンドとは異なる動作をします。購入前に機器サプライヤーにコーティングの均一性データを要求してください。
- オイル濾過の統合: 連続フライヤーには専用のオイル濾過システムが付属しているか、互換性がある必要があります。微粒子を継続的に除去せずに揚げると、油の品質が急速に低下し、各オイル充填物の使用可能寿命が短くなります —。これは、大規模な運用コストの大幅な要因となります。
- アフターセールス インフラストラクチャ: スペアパーツの可用性、リモート診断機能、オンサイト サービスの応答時間は、機器の仕様と同じくらい厳密に評価する必要があります。強力なサポートで 90% の効率で動作するラインは、アフターセールス カバレッジが弱い技術的に優れたラインよりも優れています。
キャパシティプランニング: ラインサイズを市場に合わせます
出力容量は、理論上の最大量ではなく、快適なバッファーを使用して現実的な市場需要に適合させる必要があります。ラインを過剰に拡大すると、固定費が高くなり、設備が十分に活用されなくなります。規模が小さくなると成長が制限され、時期尚早な再投資を余儀なくされます。
|
ポテトチップスラインの容量層と代表的な用途 |
|||
|
容量 Tier |
出力範囲 |
典型的なアプリケーション |
主要な考慮事項 |
|
小さい |
50–150 kg/hr |
地域ブランド、プライベートレーベルのスタートアップ、食品サービス供給 |
資本支出の削減; 半自動操作は許容されます |
|
中くらい |
150–350 kg/hr |
国内ブランド、受託製造業者、輸出重視の生産者 |
完全な自動化が推奨されます; PLC制御のフライヤーは不可欠です |
|
大きい |
350–500+ kg/hr |
FMCGメーカー、マルチSKU生産施設 |
並行した調味料および包装ライン; 専用の油管理システム |
モジュラーライン設計は実用的な中間経路を提供します。現在の需要を満たすコア構成から始めて、体積が増加するにつれてステーション — 2 番目の調味料ドラム、追加の包装レーン、またはアップグレードされたフライヤー — を追加します。このアプローチでは、アップグレード パスをわかりやすく保ちながら資本を維持します。モジュール性を評価するときは、最初の購入を約束する前に、ベースラインのコンベア速度と電気インフラストラクチャが将来の計画機器の追加負荷に対応できることを確認してください。
結論
ポテトチップス ラインは、構成段階での決定 — スライスまたは製造、揚げまたは焼き、小容量または大容量 — により、コスト構造と製品能力が 10 年以上固定される長期サイクルの投資です。最も成功する設置は、明確な製品戦略、その戦略にライン構成を一致させ、運用期間を通じてラインをサポートできる機器サプライヤーを選択することから始まります。
このガイドのフレームワーク — プロセス段階の内訳、スライスされた比較と製造された比較、および容量層マトリックス — を使用して、機器の会話をカタログ仕様ではなく運用上の現実に固定します。正しいラインは技術的に最も高度なものではありません。これは、顧客が期待する信頼性で、目標コストで目標製品を提供するラインです。
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。