 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
ペストリー生産ライン: 仕組み、内容、ベーカリーに適したセットアップの選択方法
コンテンツ
ペストリー生産ラインとは何か、そして誰がそれを必要とするのか
ペストリー生産ラインは、最初の生地混合からラミネート、成形、充填、校正、ベーキング、包装に至るまで、ペストリー製品 — の製造を自動化または半自動化するために順番に配置された一連の相互接続された機械とワークステーションです。生産ラインは、パン屋によってそれぞれ個別に操作される個々のスタンドアロン機械ではなく、これらの段階を連続的またはほぼ連続的なワークフローに統合し、生地または製品が制御された反復可能な順序で各プロセス ステップを移動します。その結果、労働時間当たりの生産量が大幅に増加し、製品の寸法と重量が一貫し、手作業だけでは達成できない非常に大量の生産量にわたって品質基準を維持できるようになります。
に投資する企業 ペストリー生産ライン 規模は広範囲に及びます。小規模な端では、完全に手作業による生産からスケールアップする職人のベーカリーは、手作業による積み込みを維持しながら、生地シーター、バターラミネーター、自動クロワッサン圧延機を使用して、1 時間あたり 500 個から 1,000 個のクロワッサンを生産できる半自動ラインを設置する可能性があります。そしてトレイの配置。工業規模では、大手ベーカリーメーカーは、最小限の人的介入で、自動生地仕切りやラミネートシステムからサーボ制御の成形機、トンネルオーブン、スパイラル冷却システム、ロボット包装 — を介して、1 時間あたり数万単位を生産する完全自動ペストリーラインを運営しています。監視と品質チェックを超えて。このスペクトルの中で自社の事業がどこにあるのか、そして自動化の次の論理的なステップがどのようなものかを理解することが、ペストリー生産ラインの投資決定の出発点となります。
ペストリー生産ラインのメインステージ
完全なペストリー製造ラインには通常、それぞれ専用の装置を備えたいくつかの異なるプロセス段階が含まれます。すべてのラインにすべてのステージが含まれているわけではありません — 特定の構成は製品の種類、必要な出力、自動化のレベルによって異なります — が、各ステージが何をするのか、そしてなぜそれが重要なのかを理解することで、ペストリー ラインを指定または評価するためのフレームワークが提供されます。
成分の取り扱いと投与
工業用ペストリーラインは、小麦粉、水、脂肪、砂糖、塩、酵母、その他の乾燥成分と液体成分を計量し、レシピごとに正しい割合で混合システムに分配する自動成分投与システムから始まります。空気圧搬送システム、自動液体投与バルブ、投与順序を制御するレシピ管理ソフトウェアを備えた小麦粉サイロは、大量生産されるパン屋では標準です。正確で再現可能な成分の投与は、一貫した製品品質の基礎です — ラミネートペストリー生地の水分含有量や脂肪比の小さな変化でも、最終製品の食感と収量に測定可能な違いが生じます。半工業用ラインでは、バッチ混合による手動計量を使用することが一般的ですが、シフトあたり約 500kg を超える生地の量では、自動投与が費用対効果高くなります。
生地混合
混合段階では、生地中のグルテン構造を下流の積層または成形プロセスに必要な仕様に合わせて開発します。ラミネート製品用のペストリー生地—クロワッサン、デンマーク産ペストリー、パイ生地—は、グルテンが過剰に発達するとシート中に生地が跳ね返ってラミネートが困難になるため、通常、パン生地に比べて比較的未発達な状態に混合されます。工業用ペストリーラインには、可変速度とプログラム可能な混合曲線を備えたスパイラルミキサーまたは水平ミキサーが使用されており、50〜500kg以上のバッチを処理できます。連続ミキサー — 生地を個別のバッチではなく定常流で処理する — は、バッチ混合操作のスループットを制限するバッチ サイクル時間を排除するために、最も大量のラインで使用されます。
生地の休ませと焼き戻し
混合後、ラミネートされたペストリー生地は、ラミネートが始まる前にグルテンを弛緩させるために、休息期間—通常は制御された温度で20〜45分—を必要とします。産業ラインでは、この休止段階は、温度制御されたリターダープルーファーチャンバー、または生地を一貫した温度に保持する冷蔵コンベアシステムで管理されます。パイ生地やクロワッサン生地には、適切な休憩時間が重要です。— シート中に生地が十分に休まずに破れ、不規則なラミネートが発生します。また、ラミネート用のバターブロックは、冷たすぎるバターは均一な層を形成するのではなく粉砕し、温まりすぎるバターは明確な層を形成するのではなく生地に溶けるため、組み込む前に特定の粘稠度 — 通常 14 から 17°C — に焼き戻す必要があります。脂肪層。
ラミネートとシート
ラミネーションは、クロワッサン、デンマーク、パイ生地の製造における決定的なプロセスです。— 生地を間に脂肪層を入れて繰り返し折りたたんでシートし、これらの製品の特徴的な薄片状の軽い質感を生み出す何百もの異なる生地と脂肪の層を作成します。工業用ラミネートラインでは、正確なギャップ制御を備えた自動生地シーター、生地ブロック内にバターを機械的に包むバターブロックエンクローザー、および折り畳みシーケンス(通常、必要な層数を達成するために 3 倍と 4 倍の組み合わせ)を実行する折り畳みシステムを使用します。手動での取り扱いなしで。生成される層の数は折り目の順序によって異なります。— 3 つの二重折り目では 27 層、3 つの単一折り目と 1 つの二重折り目では 32 層、パイ生地の場合は最大数百層になります。ラミネートプロセス全体を通じて一貫した脂肪層の厚さと均一な脂肪分布を維持することが主な技術的課題であり、ラミネートシステムの品質によって最終製品の一貫性が直接決まります。
成形と切断
ラミネート後、生地シートは成形セクションを通過し、そこで切断され、個々の製品形状 — クロワッサン用の三角形、デンマークのペストリー用の長方形、ヴォローヴァン用の円、またはさまざまな圧延製品用のストリップに成形されます。工業用ペストリー成形機は、ロータリーカッター、スタンプカッター、またはギロチンカッターを使用して、スクラップ生地を最小限に抑えて一貫した形状を製造します。クロワッサン圧延機は、切断された三角形を 1 時間あたり数千個の速度で認識可能な螺旋状の角の形に自動的に圧延します。デンマークのペストリーラインには、詰め物を適用し、さまざまなデンマークのフォーマット — 風車、封筒、三つ編み — を高速で作成するデポジターと折りたたみシステムが含まれています。スクラップ生地回収システムは、形成された部品間のオフカットを収集し、ラミネート段階または別の製品ラインに戻して無駄を最小限に抑えます。
充填と堆積
多くのペストリー製品には、成形前、成形後、または焼成後にフィリング — カスタード クリーム、アーモンド フランジパーヌ、フルーツ コンポート、チョコレート、風味豊かなフィリング — が提供されます。工業用充填デポジターは、ピストン ポンプ、ギア ポンプ、またはオーガー システムを使用して、上流の成形速度に合わせたサイクル レートで各部品の指定された位置に正確な重量の充填物を配置します。充填温度制御は製品の品質と食品の安全性の両方にとって重要です。— クリームベースの充填物は細菌の増殖を防ぐ温度で保持および堆積する必要がありますが、チョコレートまたはガナッシュの充填物は、汚れや汚れを落とすことなく一貫して堆積できるように正しい粘度を保証する温度に維持する必要があります。ペストリーシェルが溢れる。
校正
酵母発酵ペストリー製品 — クロワッサン、デンマークペストリー、パン・オ・ショコラ — は、成形後に酵母が発酵し、生地が膨張してから焼くという発酵段階が必要です。産業用プルーフでは、トンネルプルーフ — 温度(通常は 28 から 32°C)と湿度(相対湿度 75 から 85%) が制御された長い断熱チャンバーを使用し、装填されたベーキング トレイがコンベア上を移動します。校正時間は製品と配合によって異なります — ラミネート酵母生地の場合は通常 60 分から 120 分 —。トンネルの長さとコンベアの速度は、必要な校正時間をライン全体のスループットに一致させるように設計されています。十分に発酵していないクロワッサンは圧縮された層で密度が高く、過剰に発酵した製品はオーブン内で崩れ、パンくずの構造が不均一で開いた状態になります。正確なプルーファー制御は、積層ペストリー生産ラインにおける最も重要な品質変数の 1 つです。
ベーキング
工業用ペストリーベーキングでは、トンネルオーブン — 積載トレイが制御された速度で通過する連続コンベアオーブン — またはバッチサイクルで製品の完全なトロリーを焼くラックオーブンが使用されます。トンネルオーブンは、大容量の連続ラインの標準であり、ゾーンごとの正確な温度制御を提供し、製品ごとにベーキングプロファイルを最適化できます — 通常、オーブンのスプリングとカラメル化のための最初の高熱ゾーンと、それに続く低熱ゾーンです。内部調理と発色のための熱ゾーン。よく積層された製品の特徴的な揚力と分離を生み出すには、脂肪層が特定の温度範囲で溶けて蒸す必要があるため、ペストリー製品はベーキングプロファイルに敏感です。一部のペストリータイプでは、クラストの形成を遅らせ、オーブンのバネを最大化するために、初期のベーキング段階での蒸気注入が使用されます。
冷却、グレージング、仕上げ
焼いた後、ペストリー製品は包装前に安全な温度—通常、周囲包装製品の場合は 27°C 未満まで、冷蔵流通製品の場合は冷凍に近い温度まで冷却する必要があります。工業用ペストリーラインでは、調整された冷却ゾーンを通って製品を輸送するスパイラルクーラーまたは周囲冷却コンベアが使用されます。グレーズ — 卵液、アプリコット グレーズ、シュガー シロップ、またはフォンダンを塗布する — 卵液と一部の砂糖仕上げのために焼く前、またはジャム グレーズとフォンダンのために冷却した後、ライン内の指定されたポイントにスプレー、ローラー コーター、またはカーテン コーターで塗布できます。装飾用堆積剤は、製品が包装システムに入る前に、冷却コンベアの端にパイプクリーム、チョコレートドリズル、またはナッツのトッピングを塗布できます。
製品カテゴリー別のペストリー生産ラインの種類
ペストリーのカテゴリーが異なれば、生産ラインの要件も大きく異なります。クロワッサン生産に最適化されたラインは、シュー生地やショートクラストタルトシェル用に設計されたラインと同じではありません。ターゲット製品の特定のライン構成を理解することで、使用されない高価な機器を過剰に指定したり、製品要件を処理できないシステムを過小指定したりすることがなくなります。
| 製品カテゴリ | キーラインステージ | 重要な機器 | 主な技術的課題 |
| クロワッサンとデンマーク語 | 混ぜる、ラミネートする、切る、成形する、発酵させる、焼く、冷やす | ラミネーションライン、クロワッサンローラー、トンネルプルーファー | 一貫したバター層の分布と均一なプルーフ |
| パイ生地製品 | 混ぜる、ラミネートする(複数折り)、切る、成形する、焼く、冷やす | 高精度シーター、マルチフォールドラミネーター、スタンプカッター | 脂肪が溶けずに何百もの均一な層を実現します |
| シュー生地 | ペーストを調理し、堆積し、焼き、冷却し、充填し、仕上げます | 連続調理器、精密デポジター、充填インジェクター | 一貫したペースト粘度と堆積精度 |
| ショートクラストタルトとキッシュ | 混ぜる、シートする、切る、押す、詰める、焼く、冷やす、詰める | ロータリープレスまたはタルト成形機、充填デポジター | シェルの厚ささえ、正確な充填重量 |
| フィロとシュトゥルーデルのペストリー | 混ぜる、休ませる、伸ばす/シートする、重ねる、詰める、巻く、折りたたむ、焼く | 超薄型シーター、オイルスプレーシステム、ローリング/折りたたみユニット | 破れずに均一な紙のように薄いシートを作る |
自動化レベル: 半手動から完全自動のペストリーラインまで
ペストリー生産ラインは、手動と完全自動の二者択一ではありません。— ペストリー生産ラインはさまざまな自動化レベルで存在し、そのスペクトルにおける適切な位置は、生産量、製品の複雑さ、利用可能な資本、労働市場の状況によって異なります。自動化の段階を理解することは、企業が投資経路を賢明に計画するのに役立ちます。
レベル 1 — 主要な機械を備えた半手動
このレベルでは、ベーカリーは、他のすべてのステップで手動での取り扱いを維持しながら、最も労働集約的または品質が重要な手動タスク —通常は生地シーターとクロワッサン圧延機 — を支援するために個別の機械を追加します。シーターは生地の厚さの一貫性を確保し、ラミネートの労力を軽減します。一方、圧延機は手動圧延よりもはるかに速く均一なクロワッサン形状を生成します。出力は通常、機械の容量と利用可能な労働力に応じて、1 時間あたり 200 個から 600 個の範囲になります。これは、1 日あたり 1,000 〜 5,000 個のクロワッサンまたはデンマーク ペストリーを生産するパン屋にとって適切な出発点であり、投資はフルラインに比べて比較的控えめです。
レベル 2 — 統合ステージを備えた半自動ライン
このレベルでは、主要な生産段階が機械的に統合されます — ラミネートライン、成形装置、コンベアシステムがリンクされているため、生地は手動で段階間を処理することなくプロセスを通過します。オペレーターはラミネートラインの開始時に生地ブロックを積み込み、成形されたピースを成形出口のベーキングトレイに降ろしますが、ラミネート段階と成形段階は手動で生地を扱うことなく実行されます。専用のトンネルプルーファーとデッキまたはラックオーブンがベーキングステージを完了します。クロワッサンタイプの製品の出力は通常、1 時間あたり 1,000 個から 5,000 個の範囲です。この構成は、卸売ベーカリーやスーパーマーケットの店内ベーカリー事業に適しており、毎日大量のベーカリーを生産しています。
レベル 3 — 高度に自動化された連続ライン
最高レベルの自動化では、生地の混合からパッケージ化された製品までの生産シーケンス全体が、手動介入を最小限に抑えた継続的な統合システムとして実行されます。自動生地処理により、混合生地は手動でロードすることなくラミネートラインに移送されます。スクラップ生地は自動的に回収され、再処理されます。形成されたピースは自動的にベーキングトレイに移送されるか、トンネルオーブンベルトに直接移送されます。焼き上がった製品は冷却システムを通って自動包装に移動します。ライン全体は中央の HMI(ヒューマンマシン インターフェイス)パネルから監視および制御されます。最大の産業ラインでは、出力は 1 時間あたり 5,000 個から 50,000 個以上です。設備投資は多額です — ロンド、フリッチュ、レオンなどのメーカーによる完全な高速クロワッサン ラインは数百万ユーロの投資に相当する可能性があります — が、人件費の節約と生産量の一貫性により、工業生産量ではこれが正当化されます。
容量計画: ライン仕様を生産要件に一致させます
ペストリー生産ラインのサイズを正しく設定することは、ベーカリー設備への設備投資において最も重要かつ最も頻繁に誤って処理される側面の 1 つです。ラインのサイズを大きくすると、機器が効率的な動作範囲を下回って動作し、生産されるユニットあたりの資本コストとメンテナンスコストが高くなり、不必要な複雑さが伴います。サイズを小さくすると生産のボトルネックが生じ、ビジネスの成長が制限され、予想よりも早くさらなる投資が必要になる場合があります。
出発点は、シフトごとの計画生産時間と 1 日あたりのシフト、現在および予測される需要、予想される製品構成、および計画された生産割合を考慮して、最終製品段階での 1 時間あたりのピース数または 1 時間あたりのキログラム数で必要な生産量を決定することです。切り替え、清掃、メンテナンス後に利用可能な生産時間。よくある間違いは、現実的な生産時間を考慮せずにピーク需要に基づいてラインを指定することです — 清掃、切り替え、および軽微な停止により、8時間シフトの6時間しかフル稼働していない、1時間あたり3,000個定格のラインは、最大で1時間あたり2,250個の有効出力を提供します また、計画外の軽微な停止が頻繁に発生すると、実際の出力が低下する可能性があります。
製品ミックスの複雑さも、有効ライン容量に大きな影響を与えます。単一の製品を稼働させるラインは、定格容量に近い状態で継続的に動作します。クロワッサン、パン・オ・ショコラ、デンマークのフォーマットをシフトごとに複数回切り替えるラインは、フォーマットの切り替えとクリーニングのために生産時間が失われます — これは、ライン容量を指定する際に現実的に定量化する必要がある要素です。クイックチェンジオーバー設計機能 — ツールフリーのフォーマット変更、標準化された洗浄手順、モジュール式ツール システム — はこの影響を軽減し、さまざまな製品範囲を扱うラインの優先事項として指定する価値があります。
ペストリー生産装置の衛生および食品安全要件
ペストリー生産ラインは、多くの場合、高リスク成分—卵、乳製品、クリームベースの詰め物—を含む製品を処理し、厳格な食品安全規制に従って小売および食品サービスチャネルを通じて流通します。したがって、生産ライン機器の衛生設計は二次的な考慮事項ではなく、生産性能と並行して評価されるべき中核となる仕様要件です。
- 食品と接触する表面材料: 生地、詰め物、または最終製品と直接接触するすべての表面は、食品グレードの材料 — ステンレス鋼 304 または 316、食品グレードのポリエチレン、PTFE コーティングされた表面、または食品接触が承認されているその他の材料から製造する必要があります。酸性の充填物がある環境、または製品に欠けたり剥離したりする可能性のある表面コーティングがある環境では、アルミニウム製の食品接触面を備えた機器は避けてください。
- オープンフレームとクリーニング性: 機器のフレームとベースは、洗浄を容易にするために設計する必要があります。— 洗浄のための完全なアクセスを可能にする開いた管状鉄骨フレーム、水や残留物を保持するのではなく排出する傾斜した表面、および製品の破片が蓄積する可能性のある最小限の水平面。機器フレーム内の密閉されたアクセスできない空洞は衛生上のリスクがあるため、食品生産環境用に指定された機器では避けるか密閉する必要があります。
- 電気部品のIP評価: ペストリーライン機器の電気パネル、モーター、および制御コンポーネントは、施設で使用される洗浄体制に対して適切な侵入保護(IP)定格を備えている必要があります。高圧ウォータージェットで洗浄された機器には、露出したすべての電気部品に IP65 以上の定格が必要です。ウォッシュダウン環境における電気部品の過小評価には、安全上の危険と信頼性の問題の両方があります。
- アレルゲン管理: アレルゲン含有ペストリー製品とアレルゲンフリーペストリー製品の両方を同じラインで生産するパン屋の場合、製造工程の合間に徹底的なアレルゲン洗浄手順をサポートする設備が必要です。これには、すべての製品接触部品を徹底的に洗浄するための分解の容易さ、洗浄手順の明確な文書化、場合によっては、完全なアレルゲン洗浄前の生産シフトの終了時にアレルゲン含有製品をグループ化する専用の生産スケジュールが必要です。
- EHEDGおよび3-A規格への準拠: European Hygienic Engineering and Design Group(EHEDG)と 3-A Sanitary Standards(北米)は、食品加工機器の衛生設計ガイドラインと認証プログラムを発行しています。これらの規格に認定された機器は、衛生設計への準拠を文書化された保証を提供し、顧客、小売業者、規制検査官の監査プロセスを簡素化します。
ペストリー生産ラインのサプライヤーを評価する際に尋ねるべき重要な質問
ペストリー生産ラインへの投資には、設置、試運転、オペレーターのトレーニング、スペアパーツの供給、継続的な技術サポートのための機器サプライヤー — との長期的な関係が含まれます。機器仕様自体と同様に、これらの側面についてサプライヤーを慎重に評価することは、成功するために不可欠です。
- 同等の製品について同等のラインを運営しているパン屋からの参考資料を提供できますか? 同じ製品タイプで同じまたは類似の機器を実行する参照顧客にリクエストしてフォローアップすることは、現実世界のパフォーマンス、信頼性、アフターサポートの品質を評価する最も信頼できる方法です。関連する参考資料を提供できない、または提供したくないサプライヤーには注意が必要です。
- 試運転およびオペレーターのトレーニング パッケージには何が含まれていますか? 現場に到着しても、トレーニングや試運転サポートが不十分で効率的に運用できない生産ラインは、時間と費用を無駄にします。どのような試運転サポートが含まれているか — 何日、どのようなアクティビティ、実際のレシピを使用した試運転の実行が試運転範囲に含まれているかどうかを具体的に確認します。
- 重要なコンポーネントのスペアパーツの入手可能性とリードタイムはどれくらいですか? 生産ラインの停滞は、顧客の供給義務が約束されているベーカリーでは非常にコストのかかる出来事です。重要な摩耗部品 — シーターローラー、カッターブレード、コンベアベルト、充填ポンプコンポーネント — がサプライヤーによって在庫に保管されているか、翌日の配送が可能であり、複数週間のリードタイムで注文に応じて製造されていないことを確認してください。
- この回線にはどのようなリモート診断およびサポート機能がありますか? 最新の産業用ペストリーライン機器には通常、サプライヤーのエンジニアが障害を診断し、多くの場合現場訪問なしで解決できるリモート アクセス機能が含まれています。この機能が含まれているかどうか、応答時間の約束が何であるか、保証期間後に別のサービス契約が必要かどうかを確認してください。
- 保証された生産率は何ですか、そしてそれはどのような条件下で保証されていますか? サプライヤーの記載された出力容量は通常、単一の製品、完全に最適化されたレシピ、および経験豊富なオペレーターを使用して理想的な条件下で測定されます。サプライヤーに、定格出力が保証される条件と、設置および試運転後にラインがその出力を達成できなかった場合にどのような手段が利用可能であるかを指定するよう依頼してください。
- 公共料金、土木工事、統合を含む設置費用の総額はいくらですか? 機器の購入価格は通常、新しいペストリー生産ラインの設置にかかる総コストのわずか 60 〜 75% です。電気供給のアップグレード、圧縮空気と水の接続、排水、オーブン排気用の換気、重機の床補強、既存のシステムとの統合はすべて総コストを高めます。機器の定価だけでなく、予算約束の前にサプライヤーからの総設置コストの見積もりを主張します。
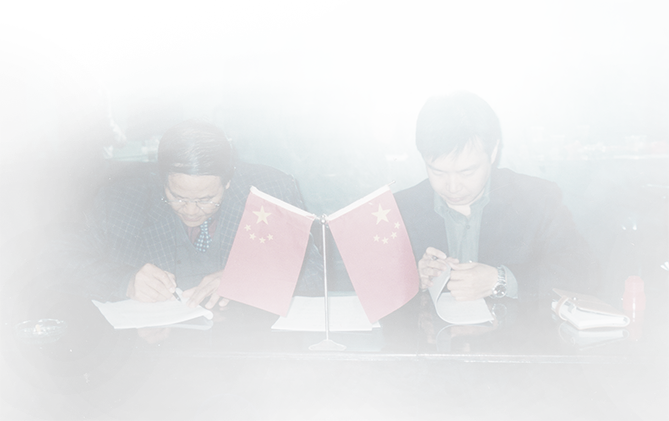
HG の創設者が中国の食品産業の発展に貢献し、国際市場への拡大を開始した 1970 年代の歴史的な署名の瞬間。
過去数十年にわたり、当社は 100+ か国の地元工場から世界的なターンキー プロジェクトに至るまで、自動食品生産 — の進化に参加してきました。
その経験は、今日でもすべての HG 生産ラインを形作り続けています。
グローバル食品機械&
ターンキーファクトリーソリューション

成長と産業価値の共有を通じて長期的なパートナーシップを構築します。
著作権 © HG Industry Group 全著作権所有

この Web サイトのコンテンツを不正に使用すると著作権侵害となり、法的措置が生じる可能性があります。